


Когда марка феррованадия влияет на характеристики сталеплавильного процесса?
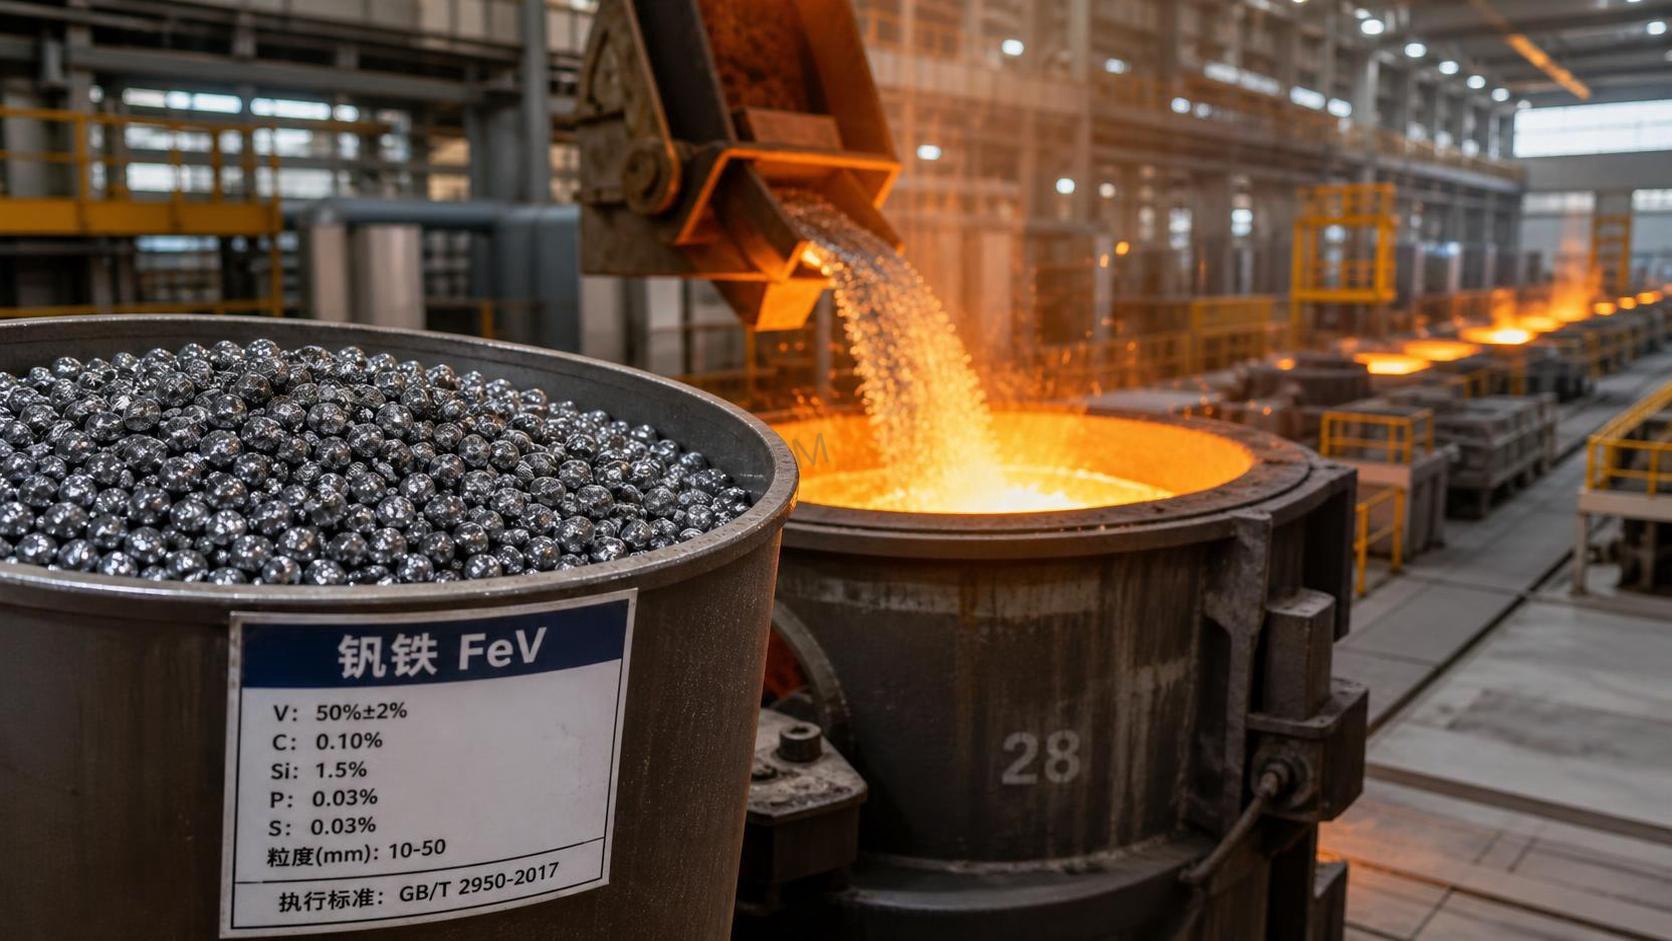
Марка феррованадия влияет на показатели сталеплавильного производства, когда спецификация стали чувствительна не только к конечному содержанию ванадия, но и к извлечению из сплава, вносимым примесям, практике присадки и стабильности от партии к партии. В относительно нетребовательных областях применения изменение марки может не оказывать заметного влияния, если достигается требуемый уровень ванадия. В высокопрочной конструкционной стали, микролегированной листовой стали, трубной стали, рельсовой стали, инструментальной стали или сварных конструкциях с критическими требованиями то же изменение может нарушить стабильность процесса и повысить риск несоответствия требованиям к механическим свойствам или чистоте стали.
Ключевой момент состоит в том, что феррованадий выбирают не просто по заявленному процентному содержанию ванадия. Сплав с более высоким содержанием ванадия не является автоматически лучшим выбором, а марка с более низкой стоимостью не обязательно эквивалентна после учета потерь в расплаве, корректировок химического состава, времени работы печи и рисков для качества. Марка наиболее важна там, где сталеплавильный маршрут имеет ограниченную допустимость остаточных элементов или где необходимо стабильно достигать узких диапазонов свойств.
Почему добавление ванадия оказывает непропорциональное влияние на некоторые стали
Ванадий применяется главным образом как микролегирующий элемент. В соответствующих составах стали и термических циклах он может способствовать дисперсионному упрочнению, измельчению зерна и улучшению соотношения прочности к массе. Его действие зависит от взаимодействий с углеродом, азотом, титаном, ниобием, марганцем, алюминием, а также от графика прокатки или термообработки. Поэтому присадка сплава является частью более широкой металлургической системы, а не действует как изолированный усилитель прочности.
Небольшие колебания содержания ванадия могут иметь значение, поскольку многие спецификации предусматривают сравнительно низкие целевые добавки. Когда предполагаемое содержание растворенного или извлекаемого ванадия ограничено, неточная присадка может вывести химический состав за пределы узкого диапазона контроля. Избыточный ванадий может создавать неоправданную нагрузку на себестоимость или усложнять достижение требуемого баланса свойств; недостаточное извлечение может привести к тому, что предел текучести, твердость, сопротивление отпуску или эффективность контроля зерна окажутся ниже целевого уровня.
Выбор марки становится особенно значимым, когда проект требует воспроизводимых свойств для нескольких плавок, производственных площадок или поставщиков стали. Отдельную плавку иногда можно скорректировать дополнительным легированием или изменением процесса. Однако повторяющаяся изменчивость расходует технологический запас и делает надежность поставок зависимой от корректирующих действий, а не от контролируемого качества исходных материалов.
Что должна означать «марка» при принятии решения о закупке феррованадия
Коммерческие марки феррованадия обычно различаются по содержанию ванадия и ограничениям на сопутствующие элементы. Номинальный процент ванадия важен, поскольку он определяет массу присадки сплава и влияет на расчеты фрахта, обращения с материалом, складских запасов и дозирования. Однако это лишь начало спецификации.
Для сталеплавильных целей марку следует оценивать по полному комплексу данных сертификата анализа:
- Гарантированный диапазон содержания ванадия и допустимые отклонения между партиями;
- Пределы по углероду, кремнию, алюминию, фосфору, сере и другим остаточным элементам;
- Баланс железа и любые следовые компоненты, значимые для химического состава расплава;
- Распределение частиц по размерам, целостность кусков, уровень мелочи и состояние упаковки;
- Контроль влажности и загрязнений, если применяется обращение со сплавом или автоматическая подача;
- Метод анализа, основа отбора проб, формат сертификата и прослеживаемость до производственной партии.
Два продукта с аналогично заявленным содержанием ванадия могут вести себя по-разному, если отличаются их профили примесей, распределение по размерам или аналитическая надежность. Закупочный документ, в котором запрашивается только «феррованадий, минимальное содержание V», оставляет значительные возможности для поставки материала, соответствующего основному требованию, но создающего проблемы в сталеплавильном цехе.
Когда само содержание ванадия меняет производственное решение
Марки с более высоким содержанием позволяют уменьшить физическую массу, необходимую для ввода заданного количества ванадия. Это может быть ценно при ограниченном пространстве загрузочных корзин, при внесении сплавов малыми точно взвешенными порциями или когда необходимо минимизировать транспортировку и хранение легирующих материалов. Это также может упростить управление запасами, поскольку на одну плавку требуется обрабатывать меньше материала.
Однако вариант с более высоким содержанием должен быть совместим с системой присадки предприятия. Если сплав добавляется вручную малыми количествами, более концентрированный материал может повысить эффективность дозирования, но сделать ошибку взвешивания более существенной. В автоматизированных системах для выбранного продукта необходимо подтвердить точность питателя и диапазон размеров частиц. Марка, которая зависает в оборудовании, расслаивается или образует избыточное количество мелочи, может свести на нет ожидаемые преимущества более концентрированного сплава.
Феррованадий с более низким содержанием может быть приемлем, когда требуются большие присадки, практика сталеплавильного цеха допускает дополнительное количество железа, а профиль остаточных элементов является приемлемым. Он также может обеспечивать более практичный контроль в процессе с менее точным дозирующим оборудованием. Решение не должно основываться на закупочной цене за тонну. Релевантным сравнением является поставленная стоимость одного извлекаемого килограмма ванадия с учетом выхода сплава, дополнительной нагрузки примесями, потерь при обращении и любых изменений процесса, необходимых для использования материала.
Пределы примесей важны, когда у стали малый запас по химическому составу
Углерод является одним из наиболее важных факторов, связанных с маркой. В некоторых семействах сталей углерод, вносимый ферросплавами, незначителен по сравнению с общим целевым содержанием углерода. В низкоуглеродистых, низколегированных, свариваемых или жестко контролируемых марках стали он может быть существенным. Если расплав близок к максимальному пределу по углероду, феррованадий с более высоким содержанием углерода может лишить необходимой гибкости для окончательной корректировки.
Практическое последствие заключается не только в лабораторном несоответствии. Контроль углерода может влиять на свариваемость, поведение зоны термического влияния, вязкость или способность соответствовать установленным заказчиком ограничениям по углеродному эквиваленту. Если сварные конструкции эксплуатируются при циклических нагрузках, низких температурах или в условиях удержания давления, на первый взгляд незначительное упрощение при выборе сплава может создать проблему квалификации материала на последующих этапах.
Кремний, алюминий, фосфор и сера заслуживают аналогичного внимания, хотя их значимость зависит от типа стали и технологического маршрута. Кремний и алюминий могут взаимодействовать с практикой раскисления и контролем неметаллических включений. Фосфор и сера обычно ограничиваются в применениях, требующих вязкости, формуемости или усталостной прочности. Допустимый вклад каждого отдельного ферросплава необходимо оценивать относительно всего пакета сплавов, химического состава лома, чугуна или DRI и ожидаемых технологических потерь.
Полезный вопрос состоит не в том: «Соответствует ли этот феррованадий собственным опубликованным пределам?», а в том: «Допустим ли его максимальный вклад примесей, если все остальные шихтовые материалы находятся на разрешенных верхних пределах?» Этот расчет шихты по наихудшему сценарию особенно важен для контрактов, требующих стабильных поставок в течение продолжительных производственных кампаний.
Извлечение и растворение часто важнее номинального химического состава
Феррованадий может добавляться на разных стадиях в зависимости от маршрута печи, марки стали и производственной практики предприятия. Время присадки влияет на потери от окисления, растворение, поведение включений, требования к температуре и возможность окончательной корректировки химического состава. Марка, удовлетворительно работающая при одном способе присадки, может быть непригодна при другом.
Если сплав вводится слишком рано на окислительной стадии, извлечение ванадия может снизиться. Если он добавляется слишком поздно или в условиях недостаточного перемешивания, могут возникнуть проблемы с нерастворившимися частицами или неравномерным распределением. Внепечная обработка в ковше часто используется для улучшения контроля, однако фактический результат по-прежнему зависит от температуры, энергии перемешивания, состояния шлака и формы сплава.
Поэтому размер частиц является производственным параметром, а не только характеристикой упаковки. Крупные куски могут медленно растворяться в условиях короткого технологического окна. Избыточная мелочь может легче окисляться, теряться при обращении, накапливаться в питателях или создавать нестабильное дозирование. Расслоение в мешках или контейнерах для насыпных грузов также может привести к тому, что начальная и конечная части партии будут иметь различающееся фактическое поведение при присадке.
В спецификациях следует указывать приемлемый диапазон размеров и, при необходимости, устанавливать ограничения по содержанию мелочи. Для проектов с удаленным объектом или нестабильными условиями обращения важна также прочность упаковки. Попадание воды, разрывы мешков и многократная перегрузка между складами могут изменить пригодное распределение частиц до того, как сплав поступит на участок печи.
Характеристики стали определяются предполагаемым технологическим маршрутом
Одинаковое целевое содержание ванадия не имеет идентичных последствий для каждого стального продукта. В горячекатаных микролегированных конструкционных профилях или листах вклад ванадия в значительной степени зависит от нагрева, обжатия при прокатке, температуры конца прокатки, скорости охлаждения и условий смотки. Если режим прокатки не поддерживает предполагаемое выделение упрочняющих фаз, одно лишь повышение качества сплава не обеспечит ожидаемой прочности.
В закаленных и отпущенных или легированных конструкционных сталях ванадий может выбираться для баланса, связанного с прокаливаемостью, сопротивления отпуску, контроля зерна или воздействия карбидов. Здесь центральное значение имеют взаимодействия с хромом, молибденом, марганцем и практика термообработки. Марка, вносящая избыточный углерод или нежелательные остаточные элементы, может быть более проблемной, чем предполагает ее номинальное содержание ванадия.
Для свариваемых высокопрочных сталей целью часто является баланс, а не максимально достижимая прочность. Более высокая прочность полезна только при сохранении вязкости, пластичности, формуемости и сварочных характеристик в пределах спецификации. Поэтому выбор феррованадия должен быть связан с утвержденным маршрутом выплавки и прокатки стали, а не рассматриваться как изолированная закупочная замена.
Где замена марки создает скрытый риск для проекта
Замена феррованадия в ходе действующего производственного графика может показаться простой, когда сертификат на заменяющий материал показывает равное или более высокое содержание ванадия. Такой вывод неполон. Изменение предела по углероду, размера частиц, стабильности партий или поведения при извлечении может потребовать новых настроек сталеплавильного цеха, пересмотренных расчетов присадки или дополнительной лабораторной проверки.
Риск наиболее высок, когда производство связано с предварительно аттестованными марками материалов, режимами утверждения для конкретных заказчиков или графиками изготовления, оставляющими мало возможностей для повторных плавок. Замена также может создать проблемы с документацией, если сертификат материала не обеспечивает прослеживаемость или отчетность по примесям, требуемые системой качества производителя стали.
Технически обоснованный подход заключается в том, чтобы рассматривать изменение материала как контролируемое металлургическое изменение. Сравнивайте новую марку с утвержденным сплавом не только по типичным значениям, но и по контрактным максимальным и минимальным значениям. Подтвердите влияние на расчеты шихты, технологические инструкции, конечные диапазоны химического состава и любые обязательства по испытаниям. Если замена требует иной точки присадки сплава или практики подачи, ее не следует классифицировать как эквивалентное закупочное изменение.
Документация по качеству должна соответствовать последствиям отказа
Для некритичного сталеплавильного производства может быть достаточно стандартного заводского сертификата и входного контроля. Для применений с более серьезными последствиями необходима более надежная цепочка доказательств: идентификация партии, представительный отбор проб, подтвержденный анализ, сохраненные сертификаты и процедуры обращения с несоответствующим материалом. Требуемая строгость должна быть пропорциональна стоимости отклонения химического состава, забракованного рулона, задержки изготовления или неуспешного квалификационного испытания.
Входной контроль должен быть сосредоточен на параметрах, которые могут изменить утвержденную практику выплавки. Это может включать анализ на ванадий, углерод, кремний, фосфор, серу, распределение по размерам, видимые загрязнения и состояние мешков. Сертификат ценен, но не заменяет проверку, когда материал будет использоваться для марки стали с узкими допусками или при внедрении нового поставщика, маршрута либо марки.
Системам закупок также полезно четкое разделение категорий. Химические каталоги могут содержать не связанные между собой материалы, используемые в цепочках поставок для пищевой, фармацевтической или общей перерабатывающей промышленности, напримерСтеарат магния CAS#557-04-0. К этим продуктам применяются совершенно иные критерии качества, безопасности и регулирования, чем к металлургическим сплавам. Сходные правила наименования или общие каналы химической торговли никогда не должны приводить к объединенным спецификациям, взаимозаменяемым сертификатам или ослабленному входному контролю.
Практическая основа для выбора марки
Правильная марка феррованадия — та, которая поддерживает утвержденный химический состав стали и технологический маршрут с наименьшей общей нагрузкой на контроль. Начните со спецификации стали: целевого содержания ванадия, максимальных пределов остаточных элементов, требований к механическим свойствам, ожидаемой свариваемости и необходимой стабильности продукции. Затем преобразуйте эти требования в ограничения, специфичные для сплава, вместо того чтобы полагаться на общее коммерческое описание.
Далее смоделируйте максимальный вклад примесей от сплава при планируемой норме присадки. В этом расчете следует использовать верхний предел допустимого поставщиком диапазона примесей, а не только типовой анализ. Проверьте, соответствуют ли масса присадки, распределение частиц по размерам и упаковка фактической работе печи или ковша. Наконец, оцените возможности поставщика с точки зрения стабильности партий, сертификации, прослеживаемости и непрерывности поставок требуемой марки.
Марка становится менее важной, когда химический состав стали имеет широкий допуск, присадка сплава достаточно велика для поглощения обычной изменчивости, а процесс может надежно корректировать конечный состав. Она становится решающей, когда добавки ванадия малы и точны, пределы по остаточным элементам жесткие, критичны сварочные характеристики или вязкость, либо давление графика делает доработку неприемлемой. В таких условиях феррованадий следует специфицировать как контролируемый металлургический материал, а не закупать как товар, определяемый только процентным содержанием ванадия.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

