


Как температура переработки влияет на качество экструзии поливинилхлорида
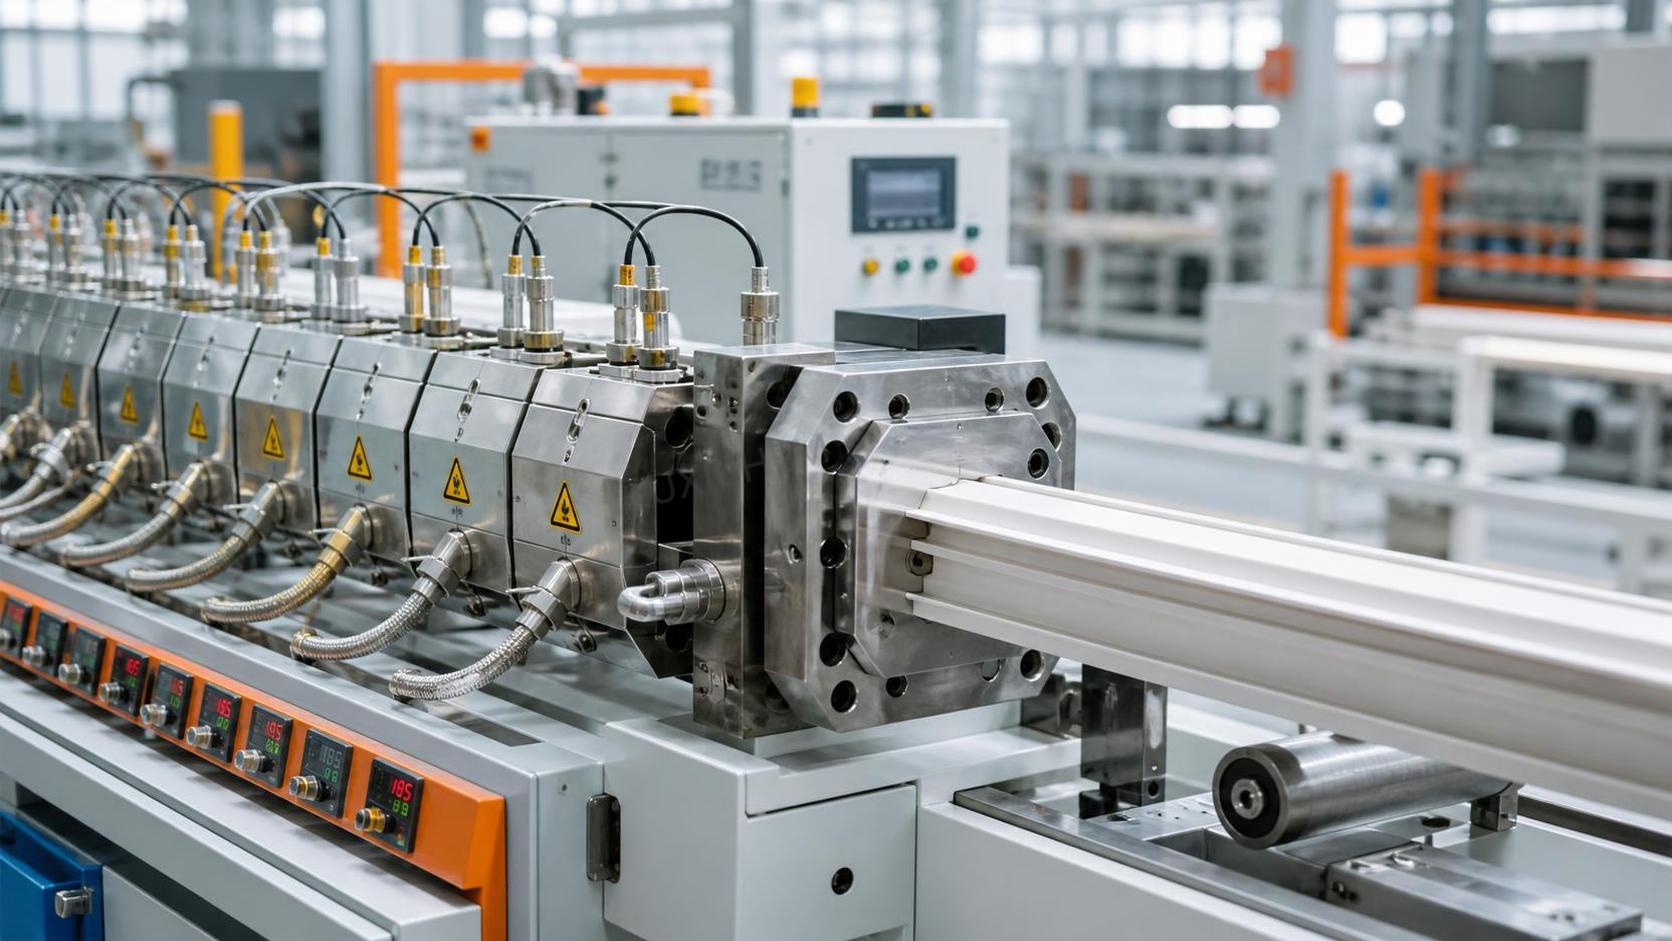
Как температура переработки влияет на качество экструзии поливинилхлорида
Температура переработки — один из немногих параметров экструзии, способных одновременно изменить несколько показателей качества. Небольшая корректировка может улучшить блеск поверхности, а затем неожиданно повлиять на разбухание экструдата после выхода из фильеры, стабильность тянущего устройства, ударные характеристики или цвет. Поэтому управление экструзией поливинилхлорида не должно сводиться к контролю одного значения в зоне цилиндра. Практический вопрос заключается в том, достигает ли композиция фильеры в достаточно сплавленном, однородном и термически стабильном состоянии.
ПВХ менее терпим к отклонениям, чем многие распространенные термопласты. У него нет широкого технологического окна между состояниями «недостаточно сплавлен» и «начинает разлагаться». Поэтому оператор балансирует между нагревом, сдвиговыми усилиями, временем пребывания, скоростью шнека, рецептурой и охлаждением. Профиль, хорошо подходящий для жесткого оконного профиля, может оказаться непригодным для мягкого шланга, кабель-канала, листа или вспененной плиты, даже если марка базовой смолы выглядит аналогичной.
В повседневном производстве контроль температуры заключается не в стремлении к максимальной производительности. Он состоит в поддержании стабильного состояния расплава достаточно долго, чтобы фильера и последующее оборудование могли выполнять свои функции последовательно. При утрате этого состояния брак часто сначала проявляется как визуальный дефект, однако его причина может находиться глубже внутри цилиндра.
Почему ПВХ имеет узкий диапазон термической переработки
ПВХ-композиции составляются со стабилизаторами, смазками, модификаторами ударной вязкости, наполнителями, технологическими добавками, пигментами и другими ингредиентами, подобранными для конкретного изделия. Эти добавки расширяют технологические возможности, но не устраняют чувствительность к чрезмерной тепловой нагрузке. Если материал получает слишком много тепла от нагревателей цилиндра, сдвигового воздействия шнека или длительного времени пребывания, может начаться разложение. Обычным ранним признаком является изменение цвета на кремовый, желтый или коричневый. В зависимости от композиции и степени воздействия расплав также может выделять пары, образовывать шероховатые отложения, черные точки или резкий запах.
На другом конце диапазона низкая температура может привести к недостаточному сплавлению ПВХ. Экструдат может выглядеть тусклым или зернистым, иметь слабые линии спая, демонстрировать низкую ударную вязкость или колебания размеров из-за неравномерного поступления расплава в фильеру. Повышение уставки температуры цилиндра может помочь, но не всегда является правильным решением. Внешне «холодное» изделие также может быть следствием низкого качества сухой смеси, недостаточной подачи, недостаточной работы шнека, ограничивающего пакета сеток или участка фильеры, теряющего тепло.
Это основной принцип эксплуатации: показание контроллера является целевым значением, а не фактическим состоянием расплава. Реальный процесс включает температуру материала, нагрев от сдвига, давление, крутящий момент, время пребывания и температуру металлических поверхностей, контактирующих с композицией.
На что фактически влияет каждая зона экструзии
Типичный экструдер для ПВХ оснащен несколькими зонами цилиндра, адаптером и одной или несколькими зонами фильеры. Их функции перекрываются, поэтому операторам не следует рассматривать каждую зону как отдельную «кнопку исправления». Изменение в одной области может сместить баланс в другой.
- Зона подачи: В этой области требуется достаточный контроль для предотвращения сводообразования и нестабильной подачи, однако избыточный нагрев может сделать сухую смесь липкой до ее надлежащей транспортировки. При переработке жесткого ПВХ чрезмерно теплая зона подачи может способствовать пульсациям или неравномерному перемещению твердого материала.
- Зоны сжатия и перехода: Здесь композиция начинает уплотняться и сплавляться под воздействием как тепла, так и механической работы. Если эти зоны слишком холодные, сплавление может быть неполным. Если они слишком горячие, композиция может получить повреждающую тепловую нагрузку до достижения фильеры.
- Дозирующая зона: Целью является получение однородного расплава с предсказуемыми давлением и потоком. Нестабильность температуры в этой зоне часто проявляется как переменная производительность, неравномерная толщина стенки или нестабильный внешний вид поверхности.
- Адаптер и фильера: Эти зоны влияют на равномерность распределения расплава и скорость его релаксации после выхода из фильеры. Холодная фильера может вызывать следы волочения или плохое качество поверхности; перегретая фильера может усиливать провисание, отклонения размеров и термическое изменение цвета.
На линиях жесткого ПВХ с двухшнековыми экструдерами сдвиговое тепло, создаваемое шнеками, часто составляет значительную часть общего теплового воздействия. Нередко повышение скорости шнека повышает температуру расплава, даже если уставки зон цилиндра не изменились. По этой причине увеличение скорости следует рассматривать как тепловое изменение, а также как изменение производительности.
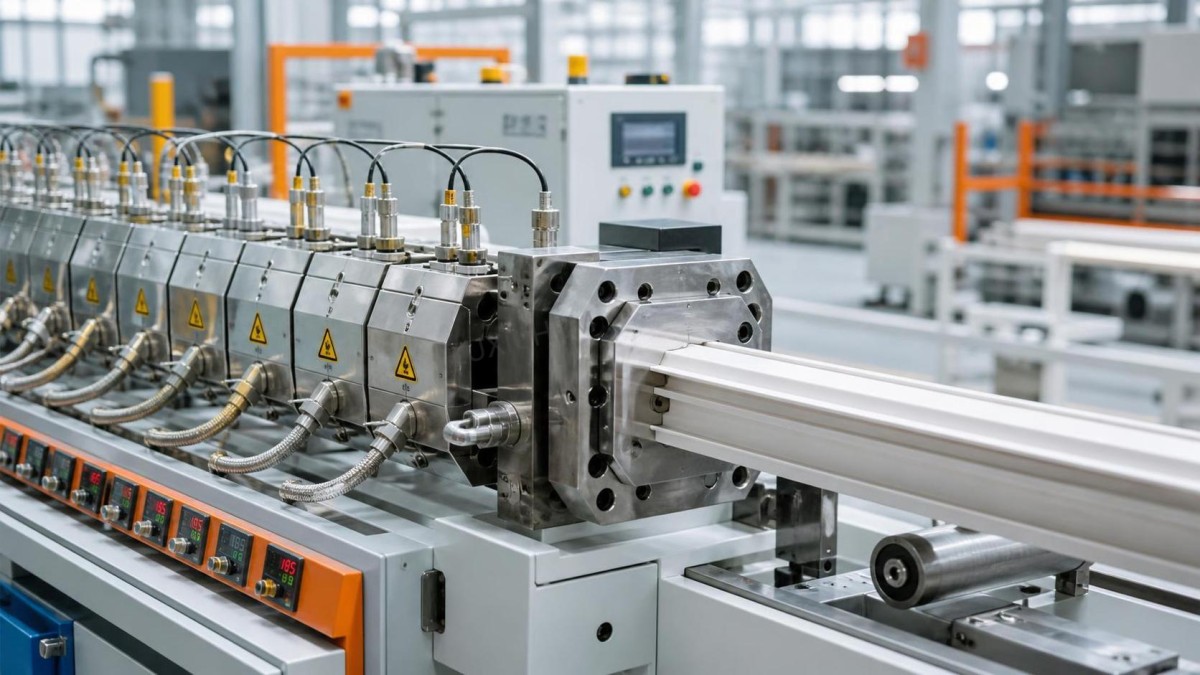
Признаки, указывающие на температурные проблемы
Наиболее эффективный поиск неисправностей начинается с самого дефекта. Операторы иногда одновременно изменяют несколько температур, скорость шнека и настройку тянущего устройства. Это может вновь запустить линию, но также устраняет доказательства, необходимые для выявления причины. По возможности вносите одно контролируемое изменение и наблюдайте давление, нагрузку двигателя, производительность, внешний вид изделия и работу последующего оборудования.
Желтая полоса не означает автоматически, что необходимо снизить температуру во всех зонах. Если линия была только что перезапущена после паузы, материал, задержавшийся в адаптере или фильере, мог находиться там значительно дольше, чем материал, проходящий через шнек в данный момент. В такой ситуации продувка и проверка на наличие застойных участков могут быть важнее изменения всего температурного профиля.
Низкая температура: скрытая стоимость неполного сплавления
Работа при низкой температуре может казаться безопасной, поскольку она снижает непосредственный риск изменения цвета. Однако недостаточно сплавленный ПВХ способен создавать проблемы качества, неочевидные у фильеры. Жесткие профили могут иметь слабые углы или нестабильную ударную вязкость. Трубы могут иметь плохое качество поверхности, неравномерное распределение толщины стенок или сложности с сохранением размеров при вакуумной калибровке. В некоторых случаях производительность кажется приемлемой, пока последующая резка, сверление, гибка или сборка не выявит слабое место.
Возникает соблазн повысить температуру всех зон на одинаковую величину. Более дисциплинированный подход — определить, где теряется сплавление. Если давление низкое, а поверхность сухая, умеренная корректировка зоны, отвечающей за уплотнение, может быть полезнее, чем нагрев фильеры. Если расплав выглядит достаточно сплавленным, но выходит со следами волочения, внимания может потребовать зона фильеры или состояние самой фильеры. После корректировки следует выждать достаточно времени для стабилизации цилиндра и фильеры; реакция на первую минуту выпуска часто приводит к чрезмерной корректировке.
Когда больше тепла создает больше дефектов
Перегрев не всегда сначала выглядит очевидным. Профиль может стать более глянцевым и легче протягиваться, из-за чего корректировка может показаться успешной. Затем производительность начинает колебаться, изделие провисает до калибровки, цвет постепенно меняется или при длительной работе увеличиваются отложения в фильере. Разложение ПВХ часто связано с тепловой историей, а не с единичным температурным скачком.
Это особенно актуально при производстве с низкой производительностью, плановых остановках и запуске после технического обслуживания. При меньшем количестве материала, проходящего через оборудование, увеличивается время пребывания. Профиль, приемлемый при нормальной производительности, может стать слишком жестким при замедлении линии. Если производство необходимо приостановить, рабочая процедура должна определять, продолжает ли шнек работать на низкой скорости, снижается ли нагрев и как выполняется продувка оборудования перед перезапуском. Правильная процедура зависит от рецептуры и конструкции оборудования, поэтому ее следует сверять с рекомендациями поставщика композиции и установленными на предприятии технологическими ограничениями.
Контроль температуры начинается до экструдера
Стабильная экструзия начинается со стабильного исходного материала. Изменения характеристик смолы, уровня наполнителя, воздействия влаги, распределения частиц, состояния упаковки или времени выдержки сухой смеси могут изменить способность композиции воспринимать тепло и сдвиговые усилия. Если давно используемый температурный профиль внезапно перестает работать после смены материала, стоит проверить информацию о выпуске материала, прежде чем предполагать неисправность машины.
Для химических производств, работающих с несколькими видами сырья, базовый аналитический контроль является частью практической технологической дисциплины. Некоторые лаборатории используют такие реагенты, какмолибдат аммония CAS#13106-76-8 для количественного анализа, связанного с фосфором, и других задач химического тестирования. Он не является добавкой для экструзии ПВХ и не должен представляться в таком качестве. Его значение заключается в более широком принципе: надежное производство зависит от знания того, что поступает в процесс, и применения подходящих методов для его проверки.
Luxi Chemical (Shandong) Co., Ltd. работает с химическим сырьем, химической продукцией и международной торговлей, обслуживая клиентов в таких секторах, как сельское хозяйство, пищевая промышленность и производство товаров бытовой химии. В трансграничных поставках согласованность документации на продукцию, состояние упаковки, требования к хранению и коммуникация по вопросам обращения могут быть столь же важны, как и номинальное наименование продукта. Для переработчика ПВХ такой же подход помогает предотвратить превращение вариации рецептуры или обращения с материалом в кажущуюся «температурную проблему» в производственном цехе.
Более надежная процедура корректировки
Когда качество выходит за пределы спецификации, начинайте с технологических записей, а не с воспоминаний. Сравните текущий запуск с последним стабильным запуском: температуры цилиндра и фильеры, скорость шнека, нагрузку двигателя, давление расплава, скорость выпуска, условия окружающей среды, если они имеют значение, настройки охлаждения и партию материала. Тенденция полезнее единичного показания. Рост давления в сочетании с увеличением нагрузки двигателя указывает на проблему, отличную от падения давления при повторяющихся скачках производительности.
Затем проверьте основные факторы, которые легко упустить из виду: расположение термопар, ослабленные нагревательные хомуты, работу вентиляторов охлаждения, настройку контроллера, стабильность питателя и накопление отложений в фильере. Отображаемая температура может быть стабильной, в то время как фактическая температура металла возле канала расплава нестабильна. Аналогично, внешне чистая фильера может все еще содержать отложение в участке с низким потоком, где материал задерживается слишком долго.
Вносите изменения небольшими, отслеживаемыми шагами и давайте системе время отреагировать. Если целью является увеличение производительности, не повышайте одновременно скорость шнека и температуру во всех зонах. Осторожно увеличьте скорость, следите за давлением расплава и поведением изделия, затем определите, действительно ли необходима локальная корректировка температуры. Это занимает больше времени, чем широкий метод проб и ошибок, но снижает количество брака и позволяет получить настройки, которые сможет повторить следующая смена.
Лучший профиль — тот, который остается стабильным
Не существует универсального «правильного» температурного профиля экструзии ПВХ. Рабочий профиль зависит от типа смолы, рецептуры композиции, конфигурации шнека, геометрии фильеры, целевой производительности, а также требований к размерам и механическим свойствам готового изделия. Значение, скопированное с другой линии, может быть полезной отправной точкой, но не является доказательством того, что процесс находится под контролем.
Хорошие операторы оценивают всю линию: цвет, блеск, давление, крутящий момент, поведение при калибровке, реакцию на охлаждение и состояние изделия после того, как оно успело стабилизироваться. Когда эти сигналы согласованы, температура выполняет свою задачу. Когда они противоречат друг другу, ответом редко бывает просто «увеличить температуру» или «снизить температуру».
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

