


Смола ПВХ SG5: что её K-значение означает для труб, профилей и фитингов
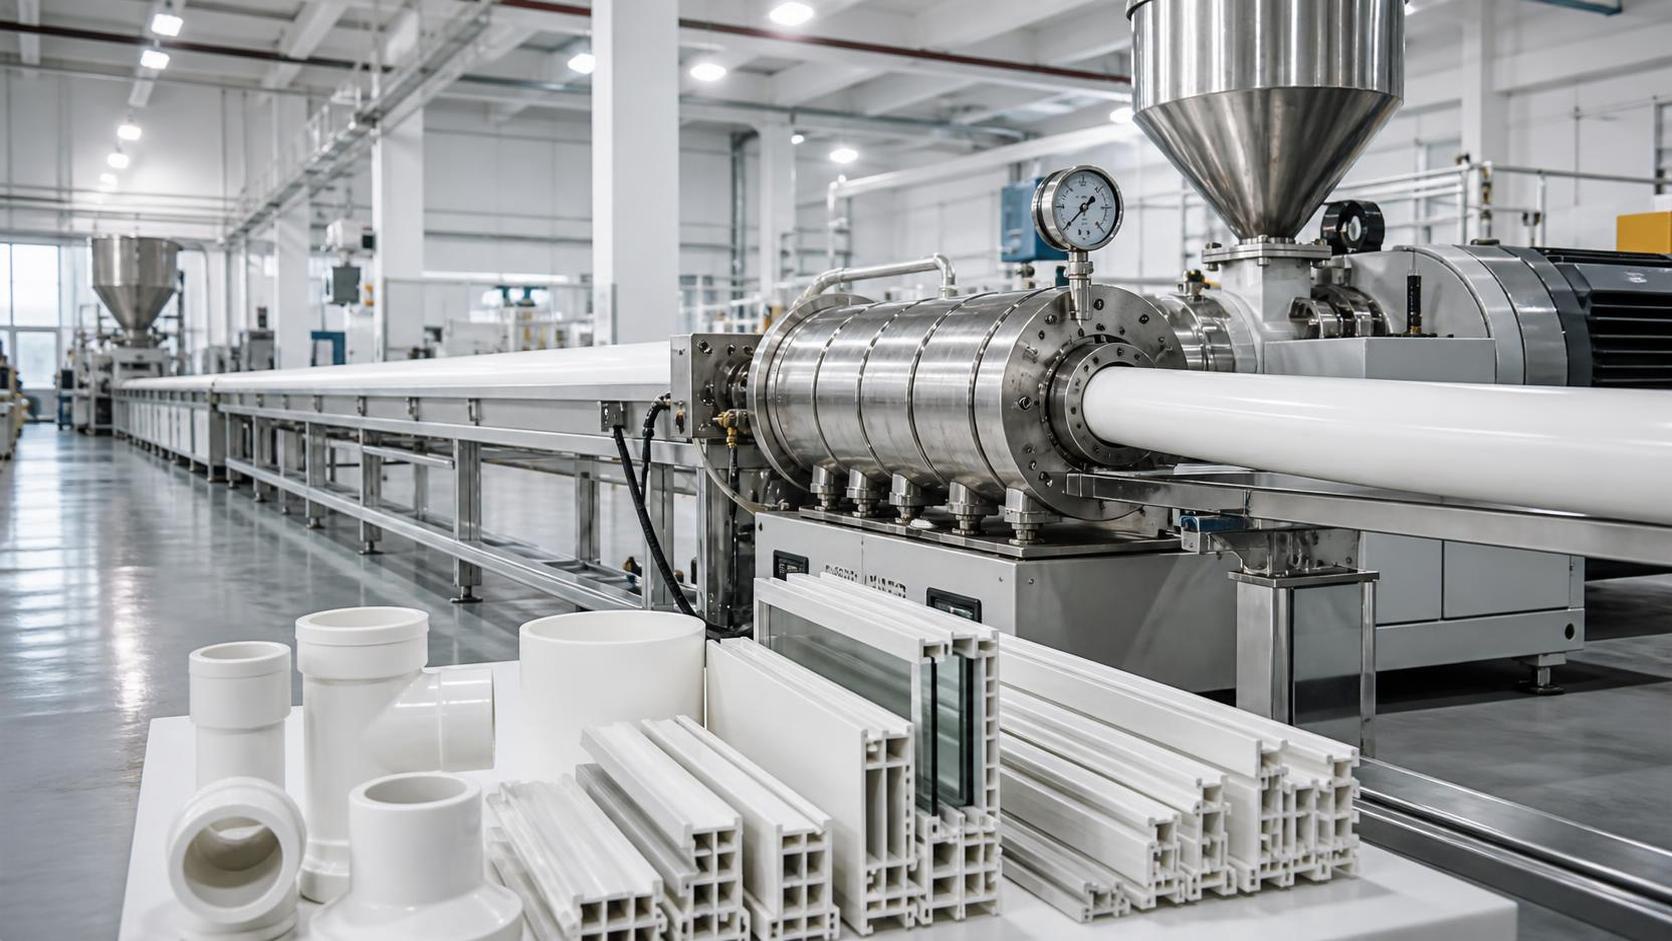
Линия экструзии труб может работать стабильно большую часть смены, а затем начать проявлять небольшие, но дорогостоящие предупреждающие признаки: давление в головке постепенно повышается, поверхность теряет чистоту отделки, жесткость трубы становится нестабильной, либо фитинги из той же композиции демонстрируют неравномерное сплавление. На многих предприятиях первой реакцией становится изменение уровня смазки, температуры цилиндра или скорости шнека. Эти корректировки могут временно помочь, но не всегда устраняют источник проблемы.
Распространенная проблема заключается в том, что марка смолы рассматривается как обычный материал ПВХ, а не как материал с определенным диапазоном молекулярной массы и характером переработки. Для жестких труб, профилей и литьевых фитингов K-значение является одним из практических показателей, заслуживающих внимания до изменения рецептуры. При правильном выборе, понимании и обращении смола ПВХ SG5 обеспечивает рабочий баланс между поведением при переработке и конечными механическими характеристиками. При ее замене без оценки даже привычную рецептуру может стать трудно контролировать.
Производственный вопрос, стоящий за «SG5»
Суспензионные марки ПВХ обычно идентифицируются по категориям K-значения. K-значение связано с вязкостным поведением ПВХ в растворе и используется как косвенный показатель молекулярной массы. Более высокое K-значение в целом соответствует более длинным полимерным цепям и большей молекулярной массе. Это изменение влияет на сопротивление расплава, поведение при гелеобразовании, механические свойства и количество энергии, необходимое при переработке.
ПВХ SG5 обычно позиционируется как суспензионная смола со средним K-значением, широко используемая в изделиях из жесткого ПВХ. Ее часто считают подходящей для труб, оконных и строительных профилей, кабель-каналов, листов и многих рецептур фитингов. Однако «подходящая» не означает, что каждая партия SG5, каждая конструкция композиции и каждая технологическая настройка будут вести себя одинаково. Свойства смолы, пакет добавок, состояние влажности, конструкция оборудования и назначение готового изделия взаимодействуют между собой.
Для повседневных решений по материалам полезный вопрос заключается не просто в том, указано ли на мешке SG5. Более точный вопрос: соответствует ли уровень молекулярной массы и физическое состояние смолы требуемому для изделия балансу жесткости, окна сплавления, производительности и качества поверхности?
Почему K-значение становится заметным на линии
При переработке жесткого ПВХ процесс не сводится к плавлению в обычном термопластическом смысле. Частицы ПВХ необходимо нагреть, смешать, уплотнить и сплавить в однородный расплав, избегая при этом термического повреждения. Молекулярная масса влияет на реакцию смолы в ходе этого процесса.
Смола с относительно более высокой молекулярной массой может обеспечивать более высокое сопротивление расплава и поддерживать определенные механические требования. В то же время для достижения требуемого состояния сплавления ей могут потребоваться более интенсивный сдвиг, подвод тепла или контроль времени пребывания. Если оборудование или рецептура не обеспечивают достаточной эффективной технологической энергии, композиция может демонстрировать неполное сплавление, шероховатость, слабый внешний вид или плохое поведение линии спая в литьевых изделиях.
С другой стороны, смола с более низкой молекулярной массой может перерабатываться легче, однако она способна изменить прочность расплава и повлиять на свойства, важные для изделий, работающих под давлением или нагрузкой. Практическая цель заключается не в выборе самого высокого или самого низкого K-значения. Она состоит в работе в пределах диапазона марки, который способны обеспечить конструкция изделия и технологическое окно.
Именно поэтому смена источника смолы может быть заметна, даже если номинальная маркировка остается схожей. Иная структура частиц, насыпная плотность, содержание летучих веществ или распределение K-значения от партии к партии могут изменить течение материала и момент сплавления. Если персонал линии реагирует только повышением температуры, результат может вводить в заблуждение: поверхность может кратковременно улучшиться, тогда как запас термической стабильности станет меньше.
Знакомый путь поиска неисправностей: давление растет, а поверхность трубы ухудшается
Одна из наиболее сложных производственных ситуаций возникает, когда давление экструзии постепенно повышается, производительность становится менее стабильной, а поверхность трубы становится матовой или слегка неоднородной. Это может произойти после смены поставки сырья, после корректировки рецептуры или без очевидного события. Возникает соблазн сразу обвинить головку, особенно если она эксплуатируется длительное время.
Прежде чем разбирать оборудование, разделите возможные причины. Структурированный анализ обычно экономит время, поскольку несколько различных проблем могут вызывать сходные симптомы.
Начните с идентификации материала
Подтвердите марку смолы, идентификацию партии, условия хранения и записи о приемке. Не полагайтесь только на неформальные описания, такие как «тот же ПВХ» или «стандартная трубная смола». Изучите техническую информацию поставщика по диапазону K-значения, кажущейся насыпной плотности, содержанию летучих веществ, характеристикам частиц и указанным рекомендациям по переработке. Для ПВХ SG5 эти сведения помогают понять, следует ли ожидать от смолы поведения, аналогичного материалу, использовавшемуся в предыдущих производственных циклах.
Если имеются сохраненные образцы, сравните текущую партию с ранее стабильной партией при использовании одинаковых методов испытаний. Цель состоит не в том, чтобы объявить одну партию хорошей или плохой на основании единственного показателя. Цель — выявить значимые различия, которые могут изменить реакцию при сухом смешении, пластикации или экструзии.
Затем оцените состояние сухой смеси
Проблемы при переработке жесткого ПВХ часто начинаются еще до поступления материала в экструдер. Неравномерное распределение добавок, неполное поглощение технологических добавок или смазок, чрезмерная температура смеси и нестабильное охлаждение — все это может изменить поведение при сплавлении. Смола с иной насыпной плотностью может по-разному заполнять смеситель и изменять распределение добавок в порошке.
Проверьте, соответствуют ли условия выгрузки горячей смеси и охлаждения холодной смеси установленной практике рецептуры. Оценивайте текучесть порошка, а не исходите из предположения, что свободно сыпучая смесь автоматически хорошо подготовлена. Избыточные агломераты, аномальное пылеобразование или сохраняющаяся повышенная температура порошка могут быть ранними признаками необходимости пересмотра смеси до изменения настроек экструзии.
Сравнивайте показатели сплавления, а не только конечный внешний вид
Внешний вид важен, но это поздний показатель. При наличии возможности используйте стандартные внутренние методы контроля сплавления и термического поведения. Они могут включать характер крутящего момента при смешении, лабораторные проверки, связанные со сплавлением, оценку гелеобразования либо сравнение тенденций нагрузки экструдера и давления расплава. Точный метод испытаний зависит от предприятия, но принцип остается тем же: определить, имеет ли композиция недостаточное сплавление, подвергается ли чрезмерному сдвигу или просто реагирует на иной реологический баланс.
Если давление повышается, а качество расплава выглядит нестабильным, избегайте одновременного внесения нескольких существенных изменений. Одновременная корректировка скорости шнека, всех зон цилиндра, температуры головки и дозировки смазки исключает возможность выявить истинную причину. Внесите одно контролируемое изменение, задокументируйте реакцию и сравните ее с установленной базовой линией.
Соответствие смолы SG5 трубам, профилям и фитингам
Одна и та же марка смолы может применяться для разных изделий, однако допустимое технологическое окно может существенно различаться.
Для экструзии труб ПВХ SG5 часто выбирают потому, что его уровень молекулярной массы может обеспечивать применение в жестких изделиях, не создавая излишних трудностей при переработке на правильно настроенном оборудовании. Конечный результат по-прежнему в значительной степени зависит от выбора стабилизатора, уровня технологических добавок, ударной модификации при необходимости, обработки наполнителя, баланса смазки и конструкции головки. Смола является основой, но не полной рецептурой.
Экструзия профилей может быть более чувствительной к небольшим изменениям, поскольку расплав должен заполнить сложную геометрию головки и сохранять форму при калибровке. Композиция, которая приемлемо работает в круглой трубной головке, может не обеспечивать такое же качество поверхности или контроль размеров в многоручьевой профильной головке. Поэтому характеристики смолы следует квалифицировать в фактическом формате изделия, а не опираться только на общее описание марки.
Для фитингов, особенно сложных литьевых деталей, акцент часто смещается на стабильность течения и качество сплавления в зонах встречи фронтов расплава. Материал, который кажется легко заполняющим форму, не обязательно является предпочтительным, если он создает слабые на вид области спая или нестабильную усадку. Температура переработки и время пребывания требуют пристального внимания, поскольку ПВХ может разлагаться при чрезмерной тепловой нагрузке.
Не используйте температуру как первое решение при каждом отклонении
Повышение температуры цилиндра или головки является распространенной реакцией, когда сплавление кажется неполным. Иногда такая корректировка уместна, но она должна основываться на данных, а не на предположениях. ПВХ имеет ограниченное температурное окно переработки, и дополнительный нагрев может создавать отдельные риски: изменение цвета, запах, налет на оборудовании, потерю качества поверхности или постепенную деградацию.
Более надежная последовательность — проверить состояние материала, стабильность сухой смеси, стабильность подачи, состояние шнека и фактическое регулирование температуры до изменения уставок. Убедитесь, что отображаемая температура соответствует реальному состоянию зоны, особенно если датчики, нагреватели или системы охлаждения могут отклоняться от нормы. Проверьте, не накопились ли отложения в пакетах сеток, адаптерах или каналах головки, которые повышают давление независимо от поведения смолы.
Изменения смазки также требуют сдержанного подхода. Внутренняя и внешняя смазка по-разному влияют на момент сплавления и отделение от металла. Добавление большего количества смазки для устранения высокого крутящего момента может снизить степень сплавления; уменьшение смазки для принудительного сплавления может увеличить прилипание или термическую нагрузку. Правильное направление зависит от наблюдаемого поведения и существующей рецептуры, а не от универсального правила.
Детали приемки и хранения, предотвращающие устранимые отклонения
Даже правильно выбранная смола может стать более сложной в переработке при слабой практике приемки и хранения. Защищайте мешки или материал навалом от загрязнения, чрезмерного воздействия влаги и смешения с другими марками. Четко разделяйте партии смолы до их допуска к применению в рамках обычного процесса контроля на предприятии. Если частично использованные мешки возвращаются на хранение, тщательно идентифицируйте их, а не считайте все белые порошкообразные материалы взаимозаменяемыми.
Для предприятий, закупающих одновременно несколько химических материалов, разделение важно не только при обращении с ПВХ. Несвязанные материалы должны оставаться четко идентифицированными и храниться в соответствии с их собственными требованиями к обращению. Например, при закупке вспомогательных химикатов, таких какЙодид калия CAS#7681-11-0, его не следует вносить в зоны материалов ПВХ или объединять с запасами смолы только потому, что он прибыл в одной закупочной поставке. Закупка в одном месте может упростить оформление заказов, но не заменяет дисциплину идентификации и хранения материалов.
Перед вводом новой партии смолы в регулярное производство краткое контролируемое испытание обычно полезнее, чем немедленная полномасштабная замена. Переработайте достаточное количество материала, чтобы оценить поведение при подаче, картину крутящего момента или нагрузки, стабильность давления, состояние поверхности и реакцию размеров. Во время сравнения сохраняйте остальную рецептуру и рабочие условия максимально стабильными. Это делает испытание информативным, а не основанным на отдельных наблюдениях.
Когда номинально схожую смолу не следует считать прямой заменой
Разумно сравнивать продукты в пределах одного семейства суспензионного ПВХ, но к прямой замене следует подходить осторожно, если изделие имеет строгие механические требования, требования к внешнему виду или размерам. Различия в диапазоне K-значения могут быть лишь частью общей картины. Пористость частиц влияет на поглощение добавок, насыпная плотность может влиять на подачу и смешение, а поведение термической стабильности может определять пригодное технологическое окно.
Изменение может быть управляемым за счет корректировки рецептуры, но это не означает, что такая корректировка всегда необходима или желательна. Если производственная линия уже работает вблизи узкого предела сплавления или термического предела, смола, требующая значительных технологических изменений, может создать больше рисков, чем преимуществ. В такой ситуации лучшим решением часто становится сохранение материала с подтвержденной стабильностью или проведение официального квалификационного испытания до принятия решения о замене.
Практический способ принять следующее решение
Когда трубы, профили или фитинги демонстрируют неожиданную вариацию, начинайте с фактов, а не с повышения температуры. Подтвердите идентификацию смолы и соответствующие технические данные. По возможности сравните текущую партию со стабильным эталоном. Проверьте подготовку сухой смеси и хранение материала. Наблюдайте за давлением, крутящим моментом, производительностью, состоянием поверхности и поведением размеров как за единым взаимосвязанным процессом, а не как за отдельными показаниями.
ПВХ SG5 остается полезной маркой для многих применений из жесткого ПВХ, поскольку находится в практическом диапазоне молекулярной массы для распространенных экструзионных и литьевых процессов. Его K-значение следует рассматривать как ориентир для переработки и признак эксплуатационных характеристик изделия, а не как число, которое следует учитывать только при закупке. Когда это различие понятно, изменения материалов легче оценивать, поиск неисправностей становится более системным, а ненужные изменения рецептуры с меньшей вероятностью создадут вторую проблему при попытке решить первую.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

