


Почему гранулы PP могут вызывать нестабильные результаты литья в производстве
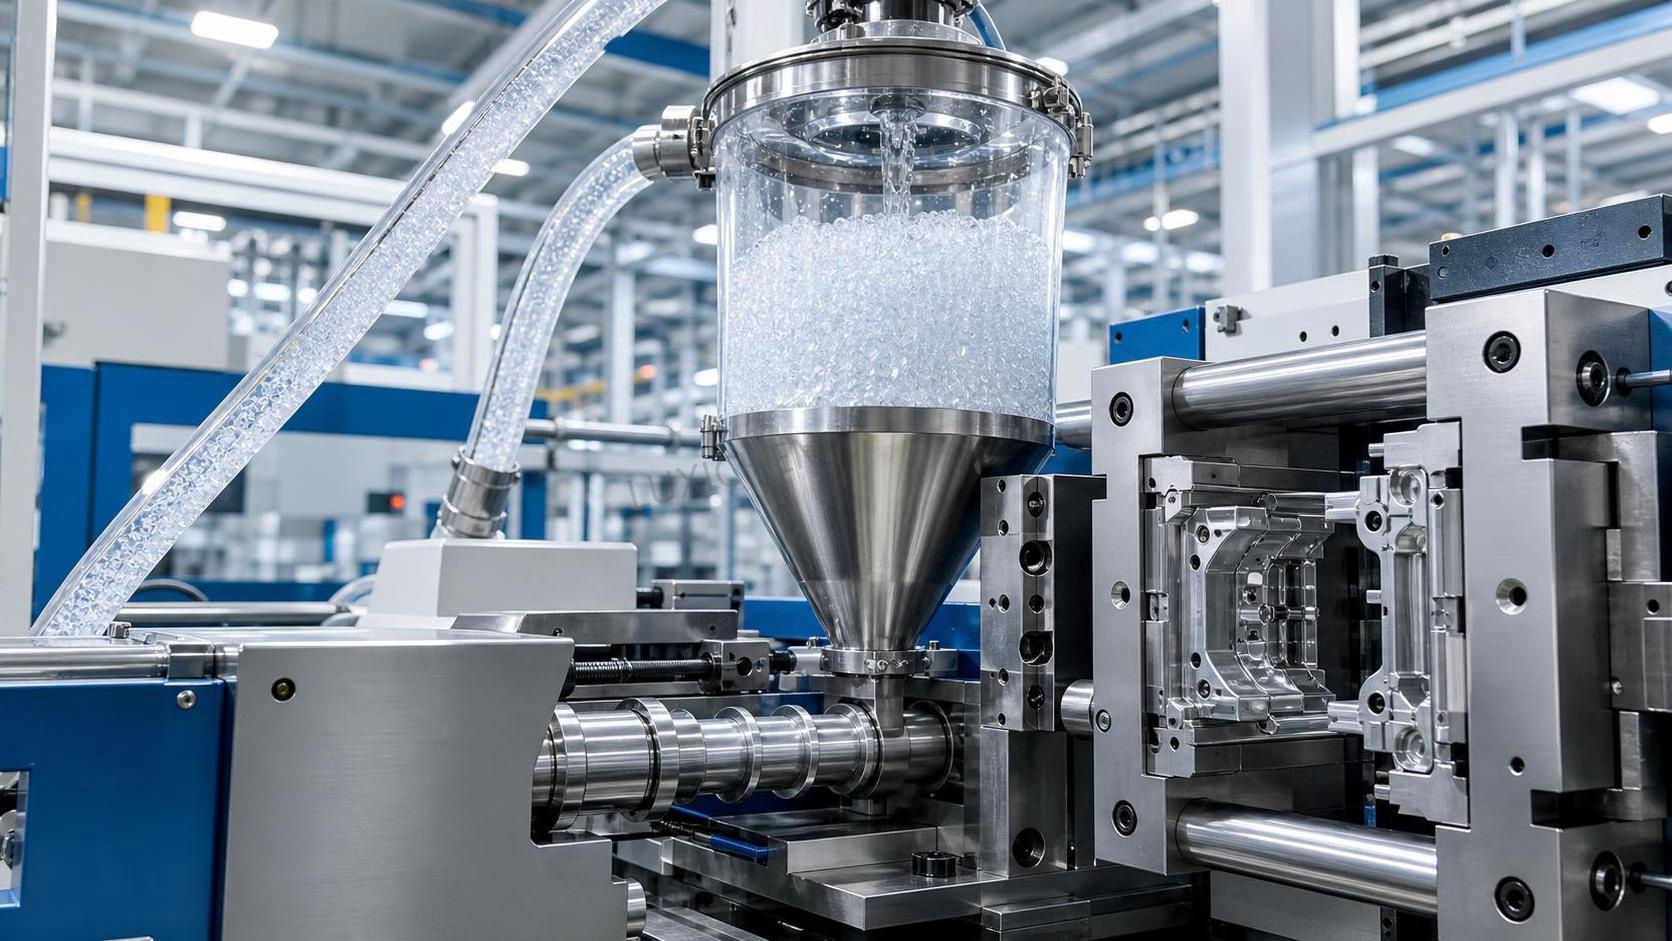
Нестабильные результаты литья часто возникают ещё до заполнения бункера. На многих предприятиях операторы тратят слишком много времени на регулировку температуры цилиндра, скорости впрыска, давления выдержки или времени охлаждения, хотя настоящая проблема находится в бункере с сырьём. Когда состояние гранул PP меняется, даже хорошо настроенная литьевая машина может начать выпускать нестабильные изделия, неполные отливки, облой, утяжины, изделия с нестабильными размерами или непредсказуемыми изменениями цикла.
Для операторов это важно, поскольку нестабильное литьё редко вызывается одной серьёзной неисправностью. Чаще оно возникает из-за небольших и повторяющихся различий в материале, которые постепенно нарушают рабочее окно процесса. Если смола, поступающая в машину, неоднородна, настройки, работавшие в предыдущую смену, могут уже не подходить для следующей. Поэтому контроль материала следует рассматривать как часть управления процессом, а не как отдельную складскую задачу.
По сравнению с инженерными пластиками, более чувствительными к влаге, полипропилен часто считают относительно простым в переработке материалом. Такая репутация приводит к распространённой ошибке: предполагается, что полипропилен всегда прощает отклонения. На самом деле стабильность литья зависит не только от типа смолы, но и от качества гранул, условий хранения, однородности партии, уровня загрязнения, распределения добавок и поведения материала при нагреве и течении.
Почему нестабильность, связанная с гранулами, часто диагностируется неправильно
На производстве дефекты обычно оценивают по тому, что появляется на поверхности изделия, или по изменениям на экране машины. Изделие коробится — винят охлаждение. Полость не заполняется — повышают давление впрыска. Появляется облой — проверяют усилие смыкания. Эти действия понятны, однако они могут скрыть истинный источник отклонений, если поступающие гранулы неоднородны.
Проблемы, связанные с материалом, часто диагностируются неправильно по трём причинам:
- характер дефекта похож на проблему настройки машины;
- изменение состояния гранул может быть незначительным и неочевидным;
- операторы могут не получать достаточной предварительной информации об изменении партии смолы, воздействии условий хранения или доле вторичного материала.
Если процесс внезапно становится «чувствительным» и требует частых корректировок, однородность материала должна быть одной из первых проверок, а не последней.
Влага не всегда является основной проблемой, но всё же может нарушать литьё PP
Полипропилен не поглощает влагу так интенсивно, как гигроскопичные пластики, например нейлон или PET, поэтому на многих предприятиях сушку не считают обязательным требованием. Тем не менее на практике влага всё же может вызывать нестабильность. Проблема не всегда связана с водой, поглощённой полимерной цепью. Поверхностная влага, конденсат или неудовлетворительные условия хранения могут влиять на подачу материала, однородность плавления и качество внешнего вида.
Если мешки вскрывают во влажной среде и оставляют открытыми, гранулы могут переносить в бункер поверхностную влагу или загрязнения. В некоторых случаях это вызывает полосы, похожие на следы влаги, нестабильную пластификацию или локальные поверхностные дефекты. Оператор может принять результат за колебания температуры цилиндра, хотя истинная причина заключается в неоднородном состоянии гранул.
Вероятность нарушений, связанных с влагой, возрастает, когда:
- материал хранится рядом с открытыми дверями, градирнями или во влажных зонах;
- холодные гранулы перемещают в тёплый цех и на них образуется конденсат;
- частично использованные мешки не закрывают должным образом;
- вторичный материал длительное время хранится в открытых контейнерах.
Это не означает, что каждую марку PP необходимо интенсивно сушить. Это означает, что дисциплина хранения важнее, чем многие операторы ожидают.
Изменение текучести расплава быстрее, чем ожидают операторы, сужает рабочее окно процесса
Одной из наиболее важных причин, по которым гранулы PP приводят к нестабильным результатам литья, является изменение показателя текучести расплава. Если фактическое поведение смолы при течении меняется от партии к партии, давление заполнения, сдвиговой нагрев, время замерзания литника и усадка изделия могут измениться даже при неизменных настройках машины.
Для операторов изменение текучести расплава проявляется как нестабильность процесса, а не как лабораторное числовое значение. Партия с немного более высокой текучестью может легче заполнять форму, иначе уплотняться и повысить риск облоя в форме, которая ранее работала безопасно. Партия с более низкой текучестью может потребовать большего давления, более длительного времени заполнения или более высокой температуры расплава, что затем может изменить блеск, характеристики сварных линий или повторяемость размеров.
Это особенно важно для:
- тонкостенных изделий;
- многогнездных пресс-форм с небольшим запасом по балансировке;
- изделий с длинными путями течения;
- применений, уже работающих почти на пределе возможностей машины.
Когда операторы сообщают, что после поступления новой партии «процесс стал узким», часто они описывают проблему стабильности текучести.
Загрязнение не обязательно должно быть сильным, чтобы вызвать дефекты
Многие представляют загрязнение как видимые посторонние частицы, однако при литье оно может быть гораздо менее заметным. Пыль, мелочь, деградировавшая смола, смешанный полимер, бумажные волокна от упаковки, металлические частицы из транспортирующих систем или плохо диспергированный красочный концентрат — всё это может препятствовать стабильному производству.
Воздействие зависит от формуемого изделия. В изделиях с высокими требованиями к внешнему виду даже незначительное загрязнение может создавать чёрные точки, полосы или помутнение. В конструкционных изделиях загрязнение может снижать ударную прочность или создавать зоны концентрации напряжений. При производстве с большим числом гнёзд небольшие случаи загрязнения могут вызывать периодические дефекты, которые трудно воспроизвести, заставляя операторов без необходимости изменять настройки машины.
Смешение материалов — ещё один скрытый риск. Если гранулы PP случайно смешиваются с другой маркой или с материалом, имеющим иную вязкость или другой пакет добавок, машина всё ещё может работать, но процесс может стать нестабильным. Это может привести к изменениям усадки, поведения при съёме, запаха, внешнего вида или стабильности цикла.
В более широких операциях по обращению с химическими материалами действует тот же принцип: стабильность последующей переработки во многом зависит от чистоты сырья и контроля партий. Независимо от того, перерабатывает ли предприятие полимеры или работает с такими ингредиентами, как сахаринат натрия дигидрат CAS#6155-57-3, практический вывод одинаков: небольшие отклонения на начальном этапе часто вызывают непропорционально большие проблемы переработки на последующих этапах.
Несогласованность партий представляет собой более серьёзную производственную проблему, чем одна некачественная партия
Одну партию, не соответствующую спецификации, обычно легче выявить, поскольку процесс резко меняется. Более сложной является умеренная неоднородность от партии к партии, которая формально остаётся допустимой, но ведёт себя в машине по-разному. В результате операторы получают процесс, который работает, но не одинаково изо дня в день.
Это приводит к следующим последствиям на производстве:
- частая регулировка давления выдержки и управления подушкой расплава;
- нестабильный вес изделия от смены к смене;
- увеличение количества брака при запуске после смены материала;
- увеличение времени наладки при возврате к предыдущему заказу;
- сложности со стандартизацией технологических карт.
На многих предприятиях это ошибочно принимают за «нормальное отклонение». Так быть не должно. Если стандартные настройки машины невозможно повторить при получении приемлемого результата, однородность материала необходимо проверять наряду с факторами, связанными с оснасткой и оборудованием.
Доля вторичного материала часто определяется формально, но влияет на повторяемость
Во многих применениях PP может переносить использование вторичного материала, поэтому некоторые операторы предполагают, что увеличение его доли всегда снижает затраты без существенных последствий. На практике нестабильное использование вторичного материала является одной из наиболее распространённых причин колебаний при литье.
Проблема заключается не только в наличии вторичного материала, но и в отсутствии контроля над ним. Если размер частиц вторичного материала меняется, деградировавшие литники многократно перерабатываются или соотношение первичного и вторичного материала меняется между сменами, поведение расплава также изменяется. Стабильность подачи может ухудшиться, насыпная плотность может отличаться, а тепловая история материала становится менее предсказуемой.
Операторам следует проявлять осторожность, если они наблюдают дефекты, появляющиеся только после нескольких часов производства. Такая картина может указывать на постепенное изменение состава вторичного материала или накопление деградировавшего материала, а не на немедленную неисправность машины.
Распределение добавок и качество гранул также влияют на стабильность литья
Не все марки PP являются простой базовой смолой. Многие из них содержат скользящие агенты, антиблокирующие агенты, нуклеирующие агенты, модификаторы ударной прочности, наполнители или красители. Если они неравномерно распределены в гранулах, результаты литья могут меняться в ходе производственного цикла.
На практике встречаются следующие примеры:
- неравномерная усадка из-за различий в распределении наполнителя;
- изменение поверхности из-за плохой дисперсии красителя или добавки;
- нестабильность съёма изделия из-за неодинаковой концентрации добавки;
- изменение механических свойств марок, модифицированных для повышения ударной прочности.
Геометрия гранул также важнее, чем кажется. Избыточная мелочь, разрушенные гранулы или неправильная форма гранул могут влиять на транспортировку и работу зоны загрузки. Если подача становится нестабильной, время восстановления дозы шнеком может изменяться, что затем влияет на весь цикл.
Ошибки хранения и обращения могут повредить изначально качественную смолу
Некоторые производственные команды по литью уделяют большое внимание качеству поставщика, но упускают из виду то, что происходит после доставки. Однако качественная смола может превратиться в нестабильный материал из-за неправильного обращения внутри предприятия.
Типичные примеры включают:
- мешки, уложенные под прямыми солнечными лучами или рядом с источниками тепла;
- неправильное управление по принципу «первым пришёл — первым ушёл», приводящее к длительному хранению;
- открытые мешки, смешанные без идентификации партий;
- ручную перегрузку с использованием грязных контейнеров;
- неочищенные транспортирующие линии при смене марки.
Если операторы не знают, содержит ли бункер одну партию, смешанные партии или материал с различным содержанием вторичного сырья, поиск неисправностей превращается в догадки. Стабильное литьё требует прослеживаемости на уровне использования материала, а не только на уровне закупок.
Как операторы могут определить, что именно гранулы являются источником нестабильности
Нестабильность, связанная с материалом, обычно имеет определённую закономерность. Она может проявляться неочевидно, но обычно ведёт себя иначе, чем исключительно механические проблемы.
В первую очередь подозревайте гранулы, если:
- одни и те же настройки дают разный вес изделий после смены материала;
- дефекты появляются на нескольких машинах, использующих одну и ту же партию;
- процесс становится чрезвычайно чувствительным к небольшим изменениям настроек;
- отклонения при запуске увеличиваются после новой поставки или приготовления новой смеси вторичного материала;
- дефекты внешнего вида возникают периодически и не соответствуют очевидной проблеме расположения в форме;
- время восстановления дозы шнеком или стабильность подушки расплава меняются без явной неисправности машины.
Полезная проверка на производстве основана на сравнении, а не на интуиции. Если возможно, запустите сохранённый образец предыдущей стабильной партии в тех же условиях. Если процесс вернётся к норме, материал заслуживает более тщательного внимания.
Что следует проверить до многократного изменения настроек машины
До постоянной корректировки параметров для расширения рабочего окна процесса операторам следует проверить краткий перечень элементов контроля материала:
- номер партии и факт смены партии;
- состояние мешков и историю хранения;
- наличие конденсата или видимых загрязнений;
- фактический процент вторичного материала и его стабильность;
- были ли очищены транспортирующие линии, бункеры и смесители;
- перерабатывалась ли ранее на той же системе другая марка;
- данные сертификата поставщика, если они доступны, особенно ключевые показатели однородности.
Такой подход экономит время, поскольку не позволяет операторам компенсировать проблему сырья нестабильными настройками машины. После перенастройки машины под неоднородный материал следующая качественная партия может вызвать уже другой набор дефектов.
Повышение стабильности литья начинается с дисциплины обращения с материалом, а не только с дисциплины эксплуатации машины
Стабильное литьё часто описывают как результат возможностей машины, состояния формы и квалификации оператора. Это верно, но неполно. Состояние смолы также является частью процесса. Если материал поступает в производство с неконтролируемыми отклонениями, даже квалифицированным операторам приходится постоянно устранять возникающие проблемы.
Наиболее эффективные предприятия обычно хорошо выполняют несколько практических задач: обеспечивают видимую на производстве прослеживаемость партий, контролируют вторичный материал с помощью чётких ограничений, защищают вскрытые мешки от влаги и загрязнений, своевременно отделяют подозрительный материал и с самого начала включают проверку сырья в поиск неисправностей.
Главный вывод для операторов прост: когда результаты литья становятся нестабильными, не следует предполагать, что машина внезапно стала сложной в эксплуатации. Во многих случаях машина нормально реагирует на неоднородные гранулы. Раннее распознавание этой разницы помогает сократить объём брака, избежать ненужных регулировок и быстрее вернуть процесс под контроль.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

