


Почему гранулы полипропилена вызывают пузыри или коробление при экструзии
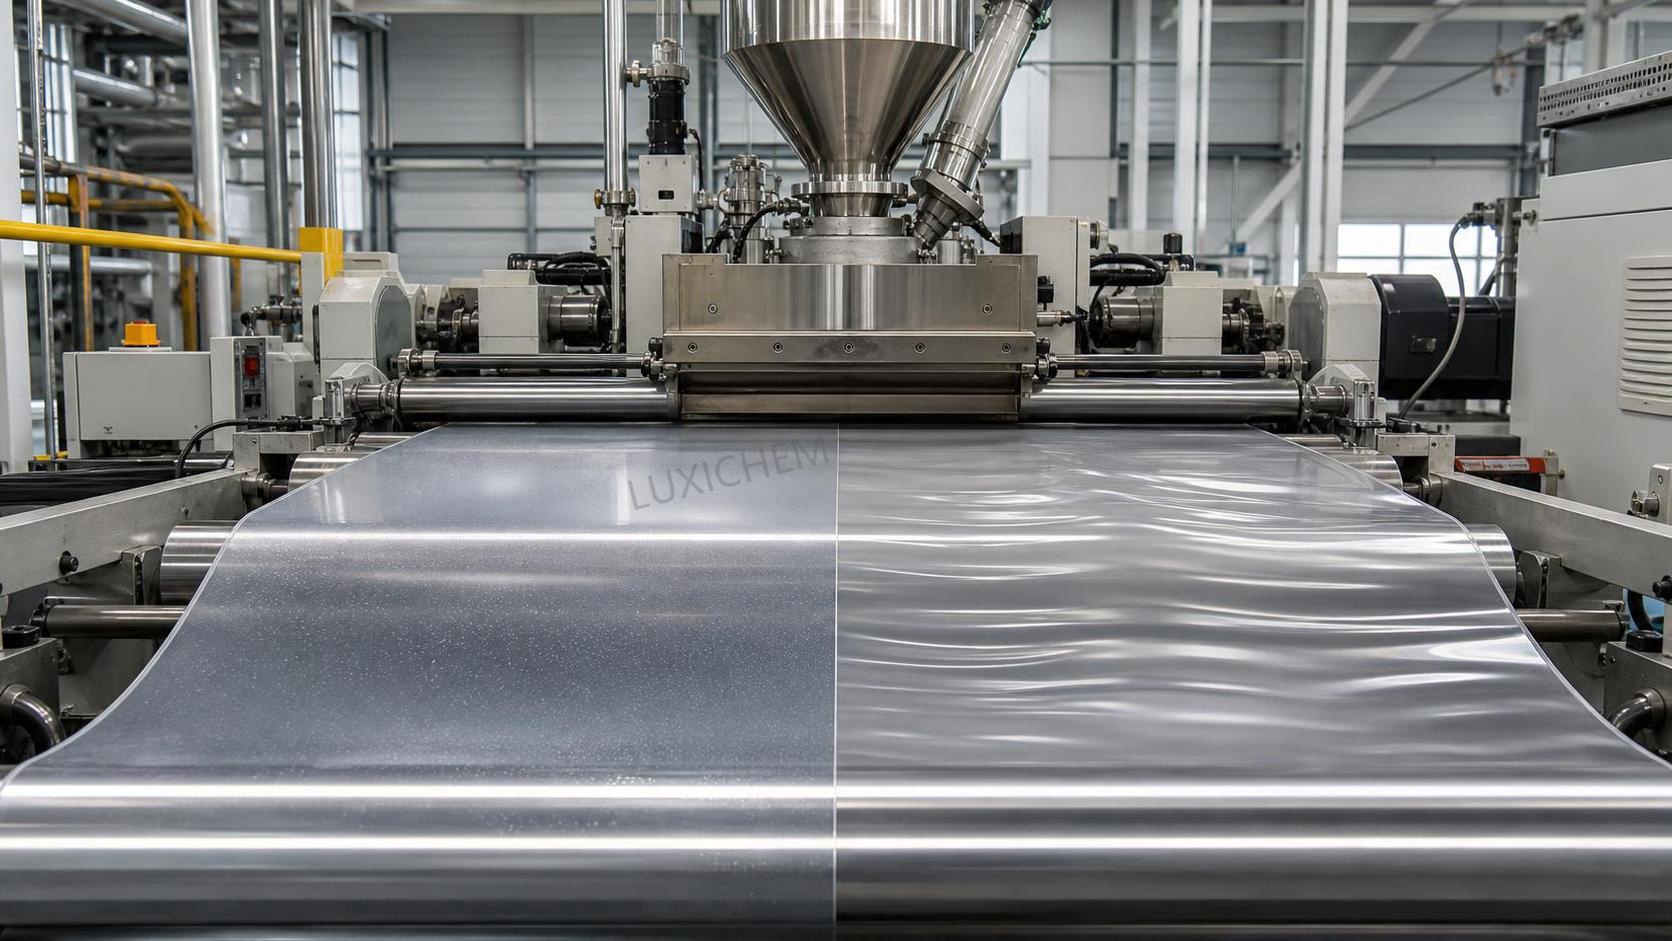
Почему гранулы полипропилена начинают пузыриться или деформироваться при экструзии
Когда на экструзионной линии появляются дефекты, давление обычно в первую очередь оказывается на службу технического обслуживания. Операторы могут описывать проблему как «вспенивание», «серебристые полосы», «поверхностные пузыри» или «профиль не сохраняет прямолинейность», однако на практике пузыри и деформация редко возникают случайно. При работе с пластиковыми гранулами полипропилена они обычно указывают на сочетание нескольких факторов: состояние сырья, тепловую историю, стабильность работы шнека, поведение фильеры, баланс охлаждения или наличие загрязнений в системе.
Именно поэтому быстрые исправления не всегда дают устойчивый результат. Изменение температуры может скрыть симптом на час, после чего дефект появится снова уже на следующей партии. Правильная диагностика начинается с разделения двух вопросов: наблюдается ли образование газа внутри расплава или деформация формы после выхода расплава из фильеры? Первая проблема чаще связана с летучими веществами, влагой, разложением и захваченным воздухом. Вторая — с неравномерным снятием внутренних напряжений, охлаждением, ориентацией и нестабильностью размеров. Иногда оба явления происходят одновременно, что существенно усложняет диагностику.
В повседневных поставках химических материалов это различие имеет большое значение. Такие компании, как Luxi Chemical (Shandong) Co., Ltd., работающие с широким ассортиментом химического сырья и обслуживающие клиентов из различных отраслей применения, обычно видят, что технологические претензии обусловлены не только качеством смолы. Условия хранения, целостность упаковки, чистота линии и дисциплина при переналадке часто имеют не меньшее значение, чем заявленные характеристики гранул.
Пузыри: что они обычно означают на линии по производству полипропилена
Строго говоря, полипропилен не так гигроскопичен, как некоторые инженерные пластики, поэтому рекомендация «просушить материал сильнее» не всегда является правильным первым решением. Тем не менее влага может способствовать образованию пузырей, если гранулы хранились ненадлежащим образом, подвергались воздействию конденсата или смешивались с наполнителями, вторичным сырьём или добавками, содержащими поверхностную влагу. На предприятиях с высокой влажностью гранулы, перенесённые из холодного склада в тёплую производственную зону, могут неожиданно быстро покрыться конденсатом. Иногда технические специалисты не замечают этого, поскольку мешок или контейнер выглядят исправными.
Другим распространённым источником проблемы являются загрязнения. Небольшое количество чужеродного полимера с иными технологическими свойствами может вызывать заметные дефекты. Остатки чистящего состава, разложившийся полимер в застойных зонах, бумажная пыль от вскрытых мешков, масло от транспортирующего оборудования или несовместимый переработанный материал могут проявляться в виде пузырей или ямок на поверхности. Если дефект возникает периодически, а не постоянно, загрязнение часто является более вероятной причиной, чем базовая смола.
Следует также учитывать термическое разложение. Если температура расплава слишком высока или время пребывания материала становится чрезмерным из-за низкой производительности, зависания материала или слишком большого для данной задачи цилиндра, материал может начать выделять летучие вещества. В случае полипропилена это не всегда сразу выглядит явно. Иногда первым признаком становится едва заметное изменение запаха, за которым следуют небольшие поверхностные пузыри, нестабильное давление или периодически возникающие гелевые включения, разрывающиеся на выходе из фильеры.
Захват воздуха также требует внимания. Работа с недостаточной подачей, плохая герметизация загрузочной горловины, зависание материала в бункере или неравномерная подача вторичного сырья могут привести к попаданию воздуха в систему. Оказавшись в расплаве, он расширяется при снижении давления возле фильеры. На линиях для производства тонкостенных листов или узких профилей даже небольшие воздушные полости становятся заметными дефектами.
Практические проверки при появлении пузырей
Начинайте с выяснения того, что изменилось, а не с анализа всех теоретически возможных причин. Произошла ли смена партии, смена оператора, изменение доли вторичного сырья, остановка и повторный запуск линии, замена нагревательного элемента, замена фильтрующего пакета или техническое вмешательство в работу питателя либо вакуумного загрузчика? На реальных предприятиях дефекты часто начинаются после простого изменения, которое первоначально никто не считает важным.
Если поверхностный дефект однороден, проверьте регулирование температуры цилиндра и фактическую температуру расплава. Неисправная термопара или превышение мощности нагрева могут создавать нормальные отображаемые заданные значения, в то время как расплав уже подвергается чрезмерному тепловому воздействию. Если дефект возникает импульсами, уделите больше внимания стабильности восстановления шнека, равномерности подачи, работе вентиляционного отверстия, если оно предусмотрено, и колебаниям давления перед фильерой.
Также стоит проверить застойные зоны в переходниках, устройствах смены фильтров и у кромок фильеры. Полипропилен, слишком долго находящийся в этих местах, может разлагаться, отрываться и создавать одновременно пузыри и косметические дефекты. Технические специалисты часто сосредотачиваются на шнеке, хотя проблема может находиться дальше по потоку.
Деформация обычно является проблемой охлаждения и напряжений, а не только температуры
Деформация после экструзии часто вызывает раздражение, поскольку изделие может выглядеть приемлемо на выходе из фильеры, а затем деформироваться на калибровочном столе, конвейере, намотчике или даже после резки. Обычно это означает, что внутри экструдата сформировались напряжения, которые высвободились по мере охлаждения изделия. При работе с пластиковыми гранулами полипропилена это распространённое явление, поскольку материал может приобретать различную ориентацию и усадку, если поток и охлаждение не сбалансированы.
Одна сторона профиля может охлаждаться быстрее другой. Фильера может подавать материал неравномерно. Тянущее устройство может слегка смещаться от центра. Толщина стенки может быть несимметричной. Даже небольшой дисбаланс воздушных ножей, потока воды или контакта с калибратором способен со временем изогнуть профиль. На линиях по производству листов деформация может проявляться в виде подъёма краёв, завитков или искажений в поперечном направлении, а не очевидного изгиба.
Перегрев может усилить деформацию, однако снижение температуры во всех зонах не является надёжным решением. Если расплав станет слишком холодным, однородность потока может ухудшиться, а ориентация — фактически усилиться. Лучше одновременно проверить однородность расплава, баланс фильеры, скорость тянущего устройства и симметрию охлаждения.
Что проверять, если экструдат не сохраняет прямолинейность
Полезное практическое правило таково: если форма стабильно изгибается в одном направлении, ищите асимметрию. Если она движется хаотично, ищите нестабильность. Асимметрия указывает на изменение зазора фильеры, заблокированные каналы потока, неравномерное охлаждение или проблемы с выравниванием. Нестабильность чаще связана с колебаниями производительности, недостаточным контролем температуры, неравномерной подачей или изменяющейся скоростью линии.
Проверяйте эти зоны последовательно:
- Чистоту фильеры и переходника, особенно наличие карбонизированных остатков возле углов каналов потока
- Состояние фильтрующего пакета и резкое увеличение перепада давления после переналадки
- Фактическую стабильность производительности во времени, а не только заданные значения
- Распределение охлаждающей воды, направление воздушного потока и точки контакта с калибратором
- Синхронизацию скорости тянущего устройства и центрирование натяжения
- Равномерность толщины стенки по профилю или листу
Если пузыри и деформация возникают одновременно, не рассматривайте их слишком рано как два отдельных дефекта. Загрязнённый или частично разложившийся расплав может течь неравномерно, удерживать газ, а затем охлаждаться с внутренними напряжениями. Одна первопричина может создавать целый комплекс симптомов.
Сторону сырья часто недооценивают
К техническим специалистам часто обращаются уже после того, как процесс стал нестабильным, поэтому внимание естественным образом переключается на нагреватели, двигатели и шнеки. Однако обращению с сырьём следует уделять не меньше внимания. Гранулы полипропилена от разных поставщиков могут перерабатываться по-разному из-за характеристик текучести расплава, пакета добавок, содержания скользящих добавок или антиблокирующих компонентов, уровня наполнителя либо количества и качества добавленного переработанного материала. Эти различия не обязательно являются дефектами, но они меняют технологическое окно.
История хранения имеет большее значение, чем многие предприятия готовы признать. Повреждённые вкладыши, частично открытые мешки, пыльные системы перегрузки и длительное хранение рядом с источниками тепла могут создавать проблемы. На предприятиях, работающих со смешанными материалами, риск ещё выше. Предприятию, которое работает с различными химическими составами — от полиолефинов до специальных добавок или даже таких материалов, как пастообразная смола поливинилхлорида CAS#9002-86-2, — необходимы строгие процедуры разделения материалов и чистой переналадки. Перекрёстное загрязнение даже на очень низком уровне может явно проявиться при экструзии.
По этой причине поставщики химической продукции с широким ассортиментом часто подчёркивают стабильность поставок и соответствующее требованиям обращение с продукцией, а не только номинальные характеристики. Модель закупки по принципу одного поставщика может снизить сложность снабжения, но для переработчика она работает только при строгом контроле идентификации поступающих материалов, состояния упаковки и складских условий на уровне предприятия.
Распространённые ошибочные диагнозы, приводящие к потере времени
Одна из ошибок — обвинять «некачественные гранулы», не проверив линию. Если несколько партий внезапно дают сбой в одном и том же экструдере, следует заподозрить состояние линии. Другая ошибка — считать, что каждый пузырь связан с влагой. При переработке полипропилена перегрев, загрязнение и захваченный воздух часто объясняют проблему лучше, чем одна только влага.
Третья ошибка — одновременно изменять слишком много параметров. Когда операторы одновременно меняют температуры цилиндра, скорость шнека, скорость тянущего устройства, расход охлаждающей воды и настройки подачи, причина теряется в общем шуме. Для послепродажной поддержки или технических записей это значительно усложняет будущую диагностику. Контролируемые изменения, зафиксированные по порядку, обычно позволяют быстрее решить проблему, даже если в данный момент кажутся более медленными.
Также часто сосредотачиваются только на видимых дефектах продукции. Тренд давления, изменение силы тока, запах, наплывы материала на фильере, поведение материала при продувке после запуска и цвет остатков также дают важные подсказки. Профиль, деформирующийся через 2 метра после фильеры, часто начинает разрушаться значительно раньше, внутри канала движения расплава.
Практическая последовательность диагностики
Когда время ограничено, помогает простой порядок действий. Подтвердите тип дефекта и момент его появления. Возникает ли он уже при запуске, после прогрева, после смены партии или только при повышенной производительности? Затем проверьте равномерность подачи и состояние сырья. После этого проверьте фактическое тепловое поведение, а не только заданные значения. Далее осмотрите фильтрацию, переходники и чистоту фильеры. Наконец, если присутствует деформация, проверьте баланс охлаждения и условия работы тянущего устройства.
Если необходимо определить, что является доминирующим фактором — материал или линия, обычно самым надёжным методом является сравнительное испытание: переработать известную стабильную партию на той же машине без изменения настроек или переработать подозрительную партию на заведомо стабильной линии, если условия предприятия это позволяют. Без такого контролируемого сравнения специалисты могут несколько дней спорить о том, связана ли проблема со смолой или оборудованием.
При повторяющихся проблемах записывайте характер дефекта, условия работы линии, идентификацию материала и то, что фактически помогло решить проблему. Предприятия, которые систематически ведут такие записи, формируют значительно более эффективную базу неисправностей, чем те, кто полагается на память. Это кажется очевидным, но в техническом обслуживании экструзионного оборудования дисциплинированное ведение записей обычно эффективнее героической диагностики.
Если пластиковые гранулы полипропилена вызывают пузыри или деформацию, ответ обычно не скрывается в одном единственном показателе. Он определяется взаимодействием состояния материала, тепловой истории расплава, стабильности машины и баланса охлаждения. Если рассматривать эти факторы вместе, дефект часто перестаёт быть загадочным и становится отслеживаемым.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

