


Почему влага в порошке ПВХ может вызывать проблемы с подачей и сплавлением
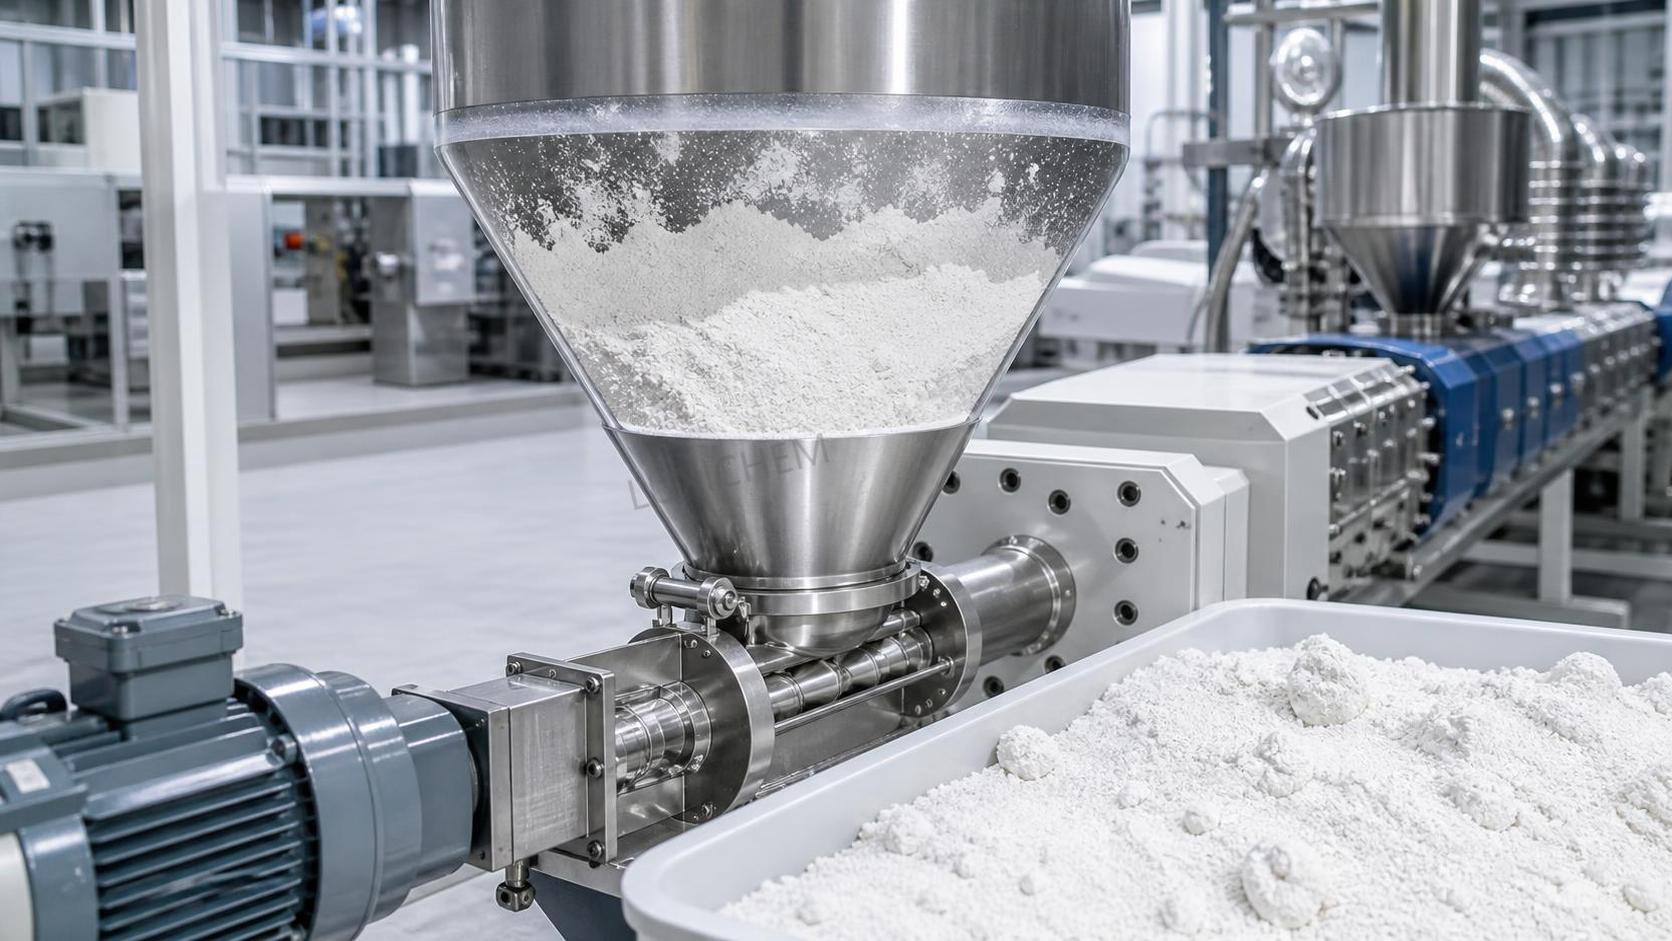
Каждый, кто работал на линии производства ПВХ, знает, насколько неприятной может стать проблема с сырьём, которая кажется «небольшой». Смеситель работает нормально, питатель запускается без проблем, а затем линия начинает работать нестабильно: производительность колеблется, сплавление происходит с задержкой, сила тока становится нестабильной, а качество готовой продукции перестаёт быть однородным. Во многих случаях скрытой причиной является влага в порошке ПВХ. Её легко недооценить, поскольку визуально материал может по-прежнему выглядеть сыпучим. Однако даже небольшое увеличение влажности способно изменить подачу, нагрев, уплотнение и последующее плавление порошка в процессе переработки.
Для операторов, технических специалистов и пользователей производственного оборудования понимание этой взаимосвязи является не только лабораторным вопросом. Она напрямую влияет на стабильность работы оборудования, количество брака, частоту очистки и уверенность персонала в процессе. Когда контроль влажности игнорируется, проблема часто сначала проявляется как технологический сбой — задолго до того, как кто-либо подтвердит её связь с состоянием сырья. Поэтому понимание предупреждающих признаков и методов устранения проблемы может сэкономить значительное количество времени.
Влажность в порошке ПВХ часто остаётся незамеченной, однако она может быстро привести к нестабильной подаче, плохому сплавлению и непостоянным результатам переработки. Для операторов и пользователей в химическом производстве важно понимать, как даже небольшое количество влаги влияет на текучесть материала и качество продукции. В этой статье рассматриваются основные причины, распространённые предупреждающие признаки и практические способы контроля влажности для более стабильной и надёжной переработки ПВХ.
Почему влага так быстро изменяет поведение порошка ПВХ
Порошок ПВХ представляет собой мелкодисперсный материал, а мелкие порошки чрезвычайно чувствительны к воде. Влага создаёт между частицами тонкие жидкостные перемычки. После этого порошок перестаёт вести себя как чистая, сухая и свободно сыпучая смола. Вместо этого он может начать комковаться, неравномерно уплотняться или прилипать к стенкам бункера, линиям транспортировки, дозирующим шнекам и загрузочным горловинам.
В сухом состоянии частицы порошка перемещаются более предсказуемо. Насыпная плотность остаётся относительно стабильной, дозирование упрощается, а машина получает более равномерную подачу. При добавлении влаги поведение материала изменяется сразу в нескольких направлениях. Порошок может образовывать своды в бункере, неравномерно высыпаться после разрушения затора или накапливаться на металлических поверхностях. Это означает, что линия не получает стабильное количество материала, даже если настройки питателя остаются неизменными.
Это важно, поскольку переработка ПВХ в значительной степени зависит от стабильности. Сплавление — это не просто процесс нагрева; оно является результатом совместного воздействия механической энергии, температуры, баланса рецептуры и времени пребывания материала. Если подача становится нестабильной, нестабильным становится и сплавление.
Как влага вызывает проблемы с подачей на производстве
Операторы обычно замечают проблемы с подачей ещё до того, как начинают подозревать наличие влаги. На линии могут проявляться один или несколько следующих симптомов:
- Нерегулярная производительность питателя или нестабильное заполнение шнека
- Налипание порошка в бункере или вокруг загрузочной горловины
- Периодическое образование сводов и внезапные выбросы материала
- Увеличение пылевых отложений в неожиданных местах из-за неравномерного потока
- Более частая необходимость ручного постукивания или вмешательства оператора
Почему это происходит? Влажный порошок оседает неравномерно. В одних зонах он уплотняется сильнее, а в других образует мягкие агломераты. Гравиметрический или объёмный питатель может работать эффективно только тогда, когда материал движется предсказуемо и повторяемо. Как только влага нарушает характер потока, производительность начинает зависеть от поведения порошка, а не контролироваться настройками оборудования.
На высокопроизводительных линиях это может вызвать цепную реакцию. В течение короткого времени машина получает меньше материала, затем слишком много, а потом снова меньше. Заполнение цилиндра изменяется, нагрузка на двигатель колеблется, а температурный профиль начинает выходить за пределы оптимального диапазона. То, что выглядело как проблема питателя, на самом деле может быть проблемой подготовки сырья.
Почему за нестабильной подачей часто следует плохое сплавление
Для сплавления при переработке ПВХ смола и добавки должны контролируемым образом поглощать энергию. При наличии влаги этому процессу обычно мешают два фактора.
Во-первых, вода нарушает равномерное распределение компонентов сухой смеси. Добавки могут распределяться менее однородно, особенно если порошок начинает слёживаться или разделяться на фракции. Это влияет на баланс смазки и поглощение тепла. Во-вторых, часть поступающей энергии фактически расходуется на устранение последствий наличия влаги, вместо того чтобы полностью направляться на стабильное взаимодействие частиц и развитие процесса сплавления.
В результате сплавление может происходить с задержкой, рабочий диапазон процесса может стать шире обычного, а пики сплавления — нестабильными от партии к партии. На практике операторы могут заметить, что материалу требуется больше времени или энергии для достижения ожидаемого состояния. Иногда линия продолжает работать, но процесс становится «чувствительным». Небольшие изменения температуры или скорости шнека внезапно вызывают более значительный, чем обычно, эффект. Это часто свидетельствует о том, что материал больше не ведёт себя как сухая и предсказуемая порошковая система.
При экструзии или компаундировании плохое сплавление может проявляться в продукции в виде неудовлетворительного состояния поверхности, шероховатости, тусклого внешнего вида, нестабильных механических характеристик или различий между производственными циклами. В тяжёлых случаях недостаточно сплавленный материал может ухудшить эксплуатационные характеристики на последующих этапах и увеличить уровень брака.
Ранние предупреждающие признаки, которые часто упускают пользователи
Не каждая проблема, связанная с влагой, проявляется очевидным образом. Иногда операторы ждут появления видимых комков, однако к этому моменту процесс уже оказывается нарушен. Более ранние признаки обычно менее заметны:
- Бункер опорожняется неравномерно, несмотря на нормальные настройки
- Сила тока или крутящий момент начинают колебаться сильнее обычного
- Время сплавления отличается от показателей заведомо качественной партии
- Остатки порошка сильнее прилипают к поверхностям во время очистки
- Внешний вид продукции изменяется без очевидных изменений в работе машины
Полезно сравнивать текущее поведение линии с её «нормальным ритмом». Опытные операторы часто ощущают проблему с влажностью ещё до того, как её подтверждают приборы. Машина звучит иначе, схема подачи выглядит менее стабильной, а очистка требует больше усилий. Такие наблюдения не следует считать расплывчатыми впечатлениями: на многих линиях именно они являются первыми практическими показателями проблемы.
Откуда обычно берётся влага
Влага в порошке ПВХ не всегда возникает в результате одного серьёзного происшествия. Чаще она накапливается из-за обычных условий обращения и хранения:
- Недостаточный контроль влажности на складе
- Циклические изменения температуры, вызывающие конденсацию внутри мешков или контейнеров
- Слишком длительное хранение открытой упаковки до использования
- Недостаточная герметизация во время транспортировки или внутреннего перемещения
- Хранение материала рядом с влажными стенами, мокрым полом или в помещении без контроля состояния воздуха
Сезонные изменения могут усугубить ситуацию. В период высокой влажности порошок, который хорошо работал на одной неделе, на следующей может вести себя иначе даже при той же рецептуре и тех же настройках оборудования. Именно поэтому стабильное управление сырьём так же важно, как и настройка машины. Компании, работающие с широким ассортиментом химической продукции для глобальных поставок, такие как Luxi Chemical (Shandong) Co., Ltd., обычно понимают, как целостность упаковки, условия хранения и дисциплина логистики влияют на последующую пригодность материала к использованию. В отраслях, связанных с обращением с порошками, эти детали не являются второстепенными — они входят в состав надёжности процесса.
Даже в компаниях, работающих с несколькими категориями продукции — от промышленной химии до специализированных материалов, таких какRifampicin CAS#13292-46-1, — действует один и тот же практический принцип: состояние материала при поступлении влияет на последующие процессы на производстве. Продукт может соответствовать спецификациям на бумаге и всё же создавать проблемы, если условия хранения и обращения допускают воздействие окружающей среды.
Что проверить до изменения настроек машины
Когда возникают проблемы с подачей и сплавлением, многие команды сначала изменяют температуру, скорость шнека или производительность питателя. Иногда это временно помогает, но также может скрыть первопричину. Прежде чем слишком существенно изменять параметры процесса, проверьте сам материал.
Начните с основных проверок. Осмотрите бункер, перегрузочную ёмкость и упаковку изнутри. Есть ли видимые признаки слёживания? Не кажется ли порошок более холодным или влажным, чем обычно? Есть ли следы конденсации внутри вкладышей или контейнеров? Подвергался ли материал воздействию окружающей среды после вскрытия упаковки? Существенно ли изменилась погода по сравнению с предыдущей партией?
Затем сравните подозрительную партию с заведомо сухой партией, если она доступна. Если после замены материала линия быстро стабилизируется, наличие влаги становится весьма вероятной причиной. Также изучите характер загрязнений и очистки. Если компоненты системы подачи начинают покрываться липкими отложениями быстрее обычного, это часто подтверждает тот же вывод.
Эти проверки просты, но ценны, поскольку они не позволяют операторам подстраивать работу машины под устранимую проблему сырья.
Практические способы контроля влажности и восстановления стабильной переработки
Эффективный контроль влажности обычно представляет собой сочетание дисциплины хранения, правильного обращения с материалом и надлежащих действий непосредственно возле линии, а не одно единственное корректирующее мероприятие.
Поддерживайте стабильные условия хранения
По возможности храните порошок ПВХ в сухом, защищённом помещении с контролируемой влажностью. Избегайте перепадов температуры, способствующих образованию конденсата. Не размещайте материал там, где он может впитывать влагу с пола, стен или из открытых воздушных потоков.
Защищайте вскрытый материал
После вскрытия упаковки надлежащим образом закрывайте её, если материал не будет использован сразу. Длительное воздействие влажного воздуха может быстро свести на нет преимущества качественной исходной упаковки.
Используйте принцип FIFO
Старый запас не всегда является непригодным, однако более длительное хранение увеличивает вероятность поглощения влаги, особенно если условия обращения нестабильны. Правильная ротация запасов уменьшает количество неожиданностей.
Проверяйте оборудование для транспортировки и подачи
Порошок, чувствительный к влаге, выявляет слабые места конструкции бункера, герметизации и системы транспортировки. Зоны застоя, шероховатые поверхности или недостаточно защищённые крышки могут усугубить проблему.
При необходимости проводите подготовку материала
Если это допускается особенностями вашей работы, предварительная подготовка или контролируемая сушка могут помочь восстановить пригодность материала к использованию. Однако метод должен соответствовать требованиям к материалу и процессу. Чрезмерная коррекция может создать новые проблемы, включая накопление статического электричества или изменение характеристик обращения с материалом.
Распространённые ошибки, усугубляющие проблему
Одна из распространённых ошибок — считать, что если порошок всё ещё перемещается, значит, он достаточно сухой. Другая ошибка — чрезмерное повышение температуры в попытке принудительно улучшить сплавление. Это может устранить симптом, одновременно увеличив термическую нагрузку на другие участки процесса.
Операторы также иногда не обращают внимания на условия поддержания чистоты и порядка. Открытые контейнеры рядом с зонами мойки, плохо герметизированные точки перегрузки и влажный сжатый воздух могут способствовать повторному возникновению проблем. Если на одной и той же линии постоянно появляется нестабильность подачи, ответ может находиться в окружающих условиях, а не в рецептуре.
Наконец, не следует игнорировать взаимодействие между отделами закупок, складом и производством. Проблемы с влажностью легче предотвратить, когда порядок обращения с поступающим материалом согласован с момента прибытия поставки.
Более надёжный подход к оценке характеристик порошка ПВХ
Когда порошок ПВХ плохо подаётся или нестабильно сплавляется, возникает соблазн сосредоточиться на машине, поскольку именно там проблема становится заметной. Однако процесс начинается раньше — с хранения, упаковки, транспортировки и воздействия окружающей среды непосредственно возле линии. Влага часто является незаметным фактором, связывающим все эти этапы.
Для пользователей и операторов наиболее эффективен практический, а не теоретический подход: замечать ранние признаки, проверять состояние материала до изменения настроек машины и усилить контроль за хранением и обращением с порошком. Эти меры не только сокращают простои. Они делают весь процесс более предсказуемым, а именно это необходимо для производства ПВХ.
В повседневной работе именно стабильность поддерживает плавный выпуск продукции и надёжное качество. Сухой порошок ПВХ, с которым правильно обращаются, позволяет процессу работать в соответствии с заданными параметрами. Как только в систему попадает влага, проблемы с подачей и сплавлением обычно не заставляют себя ждать.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

