


Почему PVC SG5 широко используется для производства труб и как оценить его качество
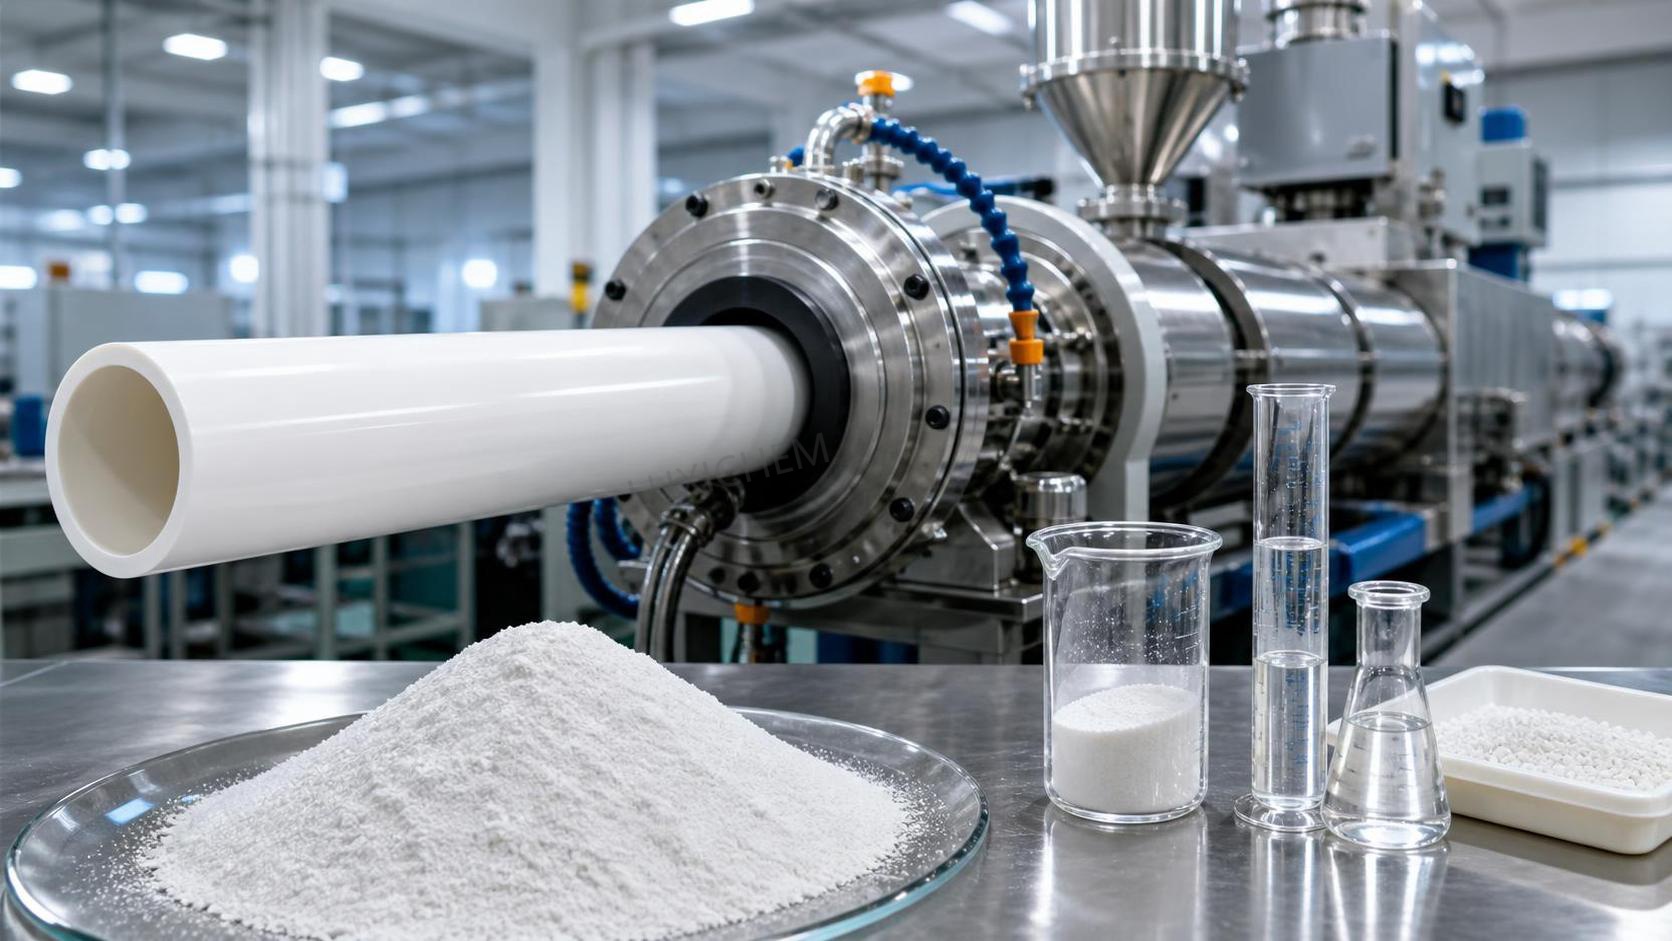
Для компаундов для жестких труб ПВХ SG5 широко выбирают, поскольку его степень полимеризации, насыпные характеристики и баланс плавления обычно лучше подходят для экструзии, чем многие более мягкие суспензионные марки с более низким значением K. С практической точки зрения SG5 часто обеспечивает удачное сочетание прочности расплава, стабильности размеров и механической стабильности после правильного введения стабилизаторов, смазок, наполнителей и модификаторов ударной прочности. Такой баланс важен при производстве напорных труб, дренажных труб, кабельных каналов и универсальных жестких профилей, где материал должен плавно проходить через шнек и фильеру, сохранять форму при вакуумной калибровке и охлаждаться без чрезмерной деформации.
Привлекательность ПВХ SG5 связана с его поведением до и во время плавления. Суспензионная ПВХ-смола для труб не используется как обычный расплавленный полимер, как многие полиолефины. Она проходит через окно гелеобразования, в котором исходные частицы смолы разрушаются и сливаются в непрерывную матрицу. Если смолу слишком сложно сплавить, крутящий момент может возрастать, пластификация — становиться неравномерной, а труба может демонстрировать слабую прочность сварных линий или низкую ударную стойкость. Если при той же рецептуре она плавится слишком быстро или слишком интенсивно, термическое напряжение может увеличиваться, а стабильное технологическое окно — сужаться. SG5 обычно относится к диапазону, в котором переработчики могут регулировать характеристики плавления с помощью стандартных пакетов добавок, не сталкиваясь с постоянной необходимостью компенсировать особенности смолы при каждой смене.
Еще одна причина широкого применения этой марки заключается в том, что производство труб требует повторяемости при длительных сериях. Смола, которая стабильно подается в горячие и холодные смесители, равномерно распределяет добавки и формирует сухую смесь со стабильной насыпной плотностью, уменьшает перебои в зоне загрузки экструдера. На производстве небольшие различия в пористости, гранулометрическом составе или содержании остаточных летучих веществ могут сначала проявляться в виде колебаний подачи, изменения силы тока, перепадов давления в фильере или нестабильной калибровки в вакуумной ванне, а не как очевидный дефект сырья. SG5 часто предпочитают там, где эти параметры сохраняются в управляемом технологическом диапазоне.
Почему эта марка смолы подходит для экструзии труб
Жесткая труба из ПВХ должна обладать жесткостью, кольцевой прочностью и стабильностью размеров, но ей также необходима достаточная прочность, чтобы выдерживать транспортировку, резку, раструбную обработку и монтаж. Подходящая трубная смола должна обеспечивать надлежащее плавление без чрезмерной термической деструкции. В процессе экструзии материал подвергается воздействию сдвига и нагрева в цилиндре, адаптере, головке фильеры, калибраторе, узле отвода и на этапе резки. Если ПВХ SG5 имеет высокое качество и правильно компаундирован, он может способствовать формированию плотной сплавленной структуры, сохраняя при этом приемлемую упругость расплава для контроля округлости и толщины стенки.
Морфология суспензионного ПВХ имеет здесь большое значение. Частицы смолы состоят из первичных частиц и пор, которые при сухом смешивании поглощают технологические компоненты и некоторые жидкие добавки. Эта внутренняя структура влияет на скорость плавления. Более высокая пористость может улучшать поглощение добавок и реакцию на плавление, но также может влиять на насыпную плотность и поведение при хранении. Более низкая пористость может изменять скорость гелеобразования сухой смеси в экструдере. Для трубных линий со стабильной производительностью переработчики часто предпочитают партии смолы с небольшим разбросом этих физических характеристик, поскольку последующее оборудование настроено на предсказуемый профиль плавления.
Механические требования также объясняют популярность SG5. От жесткой трубы ожидают сохранения формы под воздействием внутреннего давления или нагрузки грунта в зависимости от области применения. Одна только марка смолы не определяет характеристики готового изделия, однако базовая смола существенно влияет на растяжение, ударную прочность после компаундирования и долгосрочную стабильность матрицы. Если смола содержит чрезмерное количество рыбьих глаз, загрязнений или нестабильную структуру частиц, эти дефекты могут стать слабыми местами после экструзии. В напорных системах такие несплошности особенно нежелательны, поскольку они могут влиять на зарождение трещин под нагрузкой.
Характеристики, которые следует проверить до подачи материала на линию
Оценка качества начинается с технического паспорта, однако соответствие документу само по себе никогда не является достаточным. Несколько характеристик смолы непосредственно связаны с переработкой труб.
- K-значение или эквивалентный показатель вязкости: он отражает уровень молекулярной массы. Марка, используемая для производства жестких труб, должна находиться в предусмотренном диапазоне для установленной рецептуры и конструкции шнека. Изменение этого показателя может повлиять на время плавления, вязкость расплава и механические свойства готового изделия.
- Насыпная плотность: она влияет на подачу, заполнение смесителя и стабильность производительности. Низкая насыпная плотность может снижать пропускную способность или изменять распределение добавок в сухой смеси. Необычные различия между партиями требуют внимания, даже если номинальное обозначение марки не изменилось.
- Летучие вещества: избыточная влага или остаточные летучие компоненты могут нарушать сухое смешивание и способствовать образованию пор, поверхностных дефектов или нестабильной экструзии, если остальные параметры системы чувствительны к ним.
- Распределение частиц по размерам и пористость: они влияют на характеристики плавления, поглощение добавок и текучесть при смешивании и экструзии. Часто именно они объясняют, почему два материала с близкими основными показателями по-разному ведут себя на оборудовании.
- Белизна и видимая чистота: изменение цвета может указывать на термическую историю, загрязнение или нестабильность процесса на стадии производства смолы. Вкрапления, гели или посторонние частицы нельзя считать лишь косметическим дефектом, если готовая труба предназначена для эксплуатации в требовательных условиях.
Лабораторное подтверждение обычно включает определение кажущейся плотности, остатка на сите, содержания летучих веществ и поглощения пластификатора или связанных с пористостью показателей, если это необходимо. Некоторые предприятия также сравнивают кривые торк-реометра или результаты испытаний на плавление для каждой партии. Такой подход позволяет раньше выявить незначительные изменения, чем это становится возможным при обычной экструзии, особенно когда рецептуры содержат несколько добавок, маскирующих прямое влияние смолы до тех пор, пока не начнут изменяться производительность или ударная прочность.
Как проблемы с качеством обычно проявляются на производстве
Проблемы со смолой редко проявляются одним однозначным признаком. Чаще линия начинает демонстрировать косвенные симптомы. Давление в фильере может стать менее стабильным. Профиль температуры расплава может потребовать корректировки зон, которые обычно не изменяют. Может измениться блеск трубы. Кромка после резки может иметь иной характер излома. Поведение при раструбной обработке, если она применяется, может стать нестабильным. Вакуумная калибровка может потребовать более тщательной настройки, поскольку горячая труба начинает иначе сохранять форму.
Недостаточная термическая стабильность является отдельной, но связанной проблемой. Базовая ПВХ-смола по своей природе чувствительна к нагреву, а компаунд зависит от стабилизаторов, контролирующих деструкцию. Тем не менее нестабильная смола или загрязнение могут уменьшить запас стабильности, доступный рецептуре. Раннее изменение цвета в экструдере, обугленные отложения на кромке фильеры, запах кислоты при перегреве или черные вкрапления в трубе могут указывать на ненормальное поведение материального состава. В таких ситуациях ошибочно возлагать ответственность только на систему стабилизации: необходимо проверить партию смолы, баланс смазок, время пребывания и состояние металлических поверхностей.
Распространенная ошибка заключается в том, чтобы оценивать только внешний вид трубы на выходе из фильеры. Поверхность может оставаться приемлемой даже при неполном плавлении. Труба с недостаточным гелеобразованием может пройти визуальный контроль, но не выдержать испытание на удар или продемонстрировать слабые долгосрочные характеристики. Исследование излома, оценка с использованием растворителя, если она разрешена внутренними процедурами, и анализ микроструктуры дают более надежное представление о качестве плавления, чем один только внешний вид.
Стабильность от партии к партии важнее номинального названия марки
Обозначение ПВХ SG5 описывает общее семейство смол, но не гарантирует одинаковое поведение материала у всех производителей. Разные производители могут выпускать смолу марки SG5 с различными суспензионными рецептурами, инициирующими системами, условиями удаления остаточных веществ, морфологией частиц и режимами сушки. Даже у одного производителя изменения процесса могут сместить практическое технологическое окно. Поэтому квалификация обычно основывается на сочетании проверки документации, сравнения сохраненных образцов и контролируемых испытаний на линии, а не только на обозначении марки.
Отбор проб следует проводить тщательно. Один мешок или одна проба, взятая с верхнего слоя насыпного контейнера, может не выявить расслоение или загрязнение. Если материал поставляется в мешках, проверка обычно включает целостность упаковки, состояние швов и признаки воздействия влаги. Для поставок в силосах или автоцистернах важны чистота системы перегрузки, состояние разгрузочной линии и наличие специализированного транспорта. Перекрестное загрязнение другими порошками, переработанной мелкой фракцией или остатками предыдущего груза может создавать дефекты, которые трудно отследить после смешивания.
Условия хранения также влияют на пригодное для использования качество. ПВХ-смолу, как правило, следует хранить в сухом месте, защищать от прямого воздействия погодных условий и перемещать по принципу FIFO, чтобы старые запасы не оказывались под новыми поставками. Поврежденная упаковка может привести к поглощению влаги и попаданию грязи. Скопление мелкого порошка вокруг зоны хранения может указывать на потери при перемещении или истирание мешков, постепенно изменяющие фактический состав материала, поступающего в смеситель, особенно если добавки дозируются с узкими допусками.
Как интерпретировать результаты испытаний без чрезмерных выводов
Результат испытания в пределах нормы не всегда означает, что смола будет вести себя так же, как предыдущие партии. И наоборот, небольшое изменение одного лабораторного показателя автоматически не означает отказа материала на линии. Полезен корреляционный подход: результаты испытаний следует сопоставлять с известным поведением при переработке. Если предприятие располагает историческими данными, связывающими определенный диапазон насыпной плотности или показатель пористости со стабильной экструзией при заданной скорости шнека, такая взаимосвязь часто ценнее, чем изолированная интерпретация по справочным данным.
Результаты испытаний на термостабильность также следует рассматривать в контексте. Изменение цвета при выдержке в печи или склонность к дегидрохлорированию могут указывать на чувствительность, но реакция готового компаунда зависит от химии стабилизаторов, баланса смазок и фактического времени пребывания в экструдере. Смола, которая выглядит приемлемо в одной испытательной установке, все же может плохо вести себя на линии с застойными зонами, участками высокого сдвига или повышенной температурой расплава. История процесса является частью оценки материала, а не второстепенным фактором.
Некоторые лаборатории хранят эталонные материалы из ранее принятых партий и сравнивают с этими образцами кривые плавления или крутящего момента. Это может быть более информативным, чем оценка текущего образца в изоляции. В многопрофильной химической среде в системах учета запасов могут присутствовать ссылки на несвязанные продукты, напримерФлуконазол CAS#86386-73-4, однако строгое разделение идентификации, инструментов отбора проб и зон хранения остается важным, чтобы следовые количества порошков или путаница в маркировке не попали в систему контроля сырья для ПВХ.
Факторы, влияющие на безопасность и обращение со смолой
ПВХ-смола представляет собой мелкодисперсный порошок, поэтому при разгрузке, транспортировке и загрузке необходимо уделять внимание контролю пыли. Даже если сам материал не относится к высокореакционноопасной пыли, взвешенный порошок может создавать проблемы с уборкой, вдыханием и видимостью. Отложения пыли на двигателях, кабельных лотках и горячих поверхностях усложняют техническое обслуживание и могут мешать работе датчиков. Местная вытяжная вентиляция, по возможности закрытая транспортировка и организованные методы уборки надежнее, чем продувка сжатым воздухом, которая обычно лишь перераспределяет порошок по рабочей зоне.
Риск термического разложения в основном связан с перегревом при переработке или случайным контактом с поверхностями, имеющими высокую температуру. При разложении ПВХ может выделяться хлористый водород, а также раздражающие продукты разложения. Поэтому остановка линии при полностью нагретом цилиндре требует контролируемого реагирования, а не импровизации. Если изменение качества смолы вызывает аномальное время пребывания или налипание, одновременно с ростом количества отходов увеличивается и эксплуатационный риск. Здесь оценка материала и безопасность процесса напрямую связаны.
Следует также кратко отметить условия транспортировки. Длительное хранение в горячих контейнерах, многократные циклы увлажнения и высушивания или загрязненное оборудование для перегрузки могут изменить состояние полученной смолы, даже если исходная производственная партия соответствовала требованиям. Поэтому при приемке следует учитывать всю логистическую цепочку, а не только сертификат поставщика. Чистый сертификат, приложенный к грузу, с которым неправильно обращались, не возвращает материалу первоначальное состояние.
Практические признаки надежной смолы для труб
В повседневной работе надежная партия ПВХ SG5 обычно демонстрирует узкий и повторяемый профиль поведения, а не одно исключительное значение. Сухое смешивание достигает ожидаемого результата без необычной агломерации. Нагрузка на экструдер остается близкой к установленным нормам. Материал плавится в обычном диапазоне температуры цилиндра и скорости шнека. Поверхность трубы, структура стенки и внешний вид торца после резки остаются стабильными на протяжении всей серии. Изменение цвета и термостабильность соответствуют известному пакету добавок. При появлении одного или нескольких отклонений до внесения серьезных изменений в рецептуру следует проверить морфологию смолы и риск загрязнения.
Именно поэтому ПВХ SG5 остается распространенным материалом в производстве труб: при понимании его качества с точки зрения поведения в процессе, а не только по паспортной спецификации, он может соответствовать требованиям жесткой экструзии. Чем лучше сопоставлены данные о поступающей смоле с фактической реакцией линии, тем легче отличить корректируемое отклонение от проблемы с материалом, который не следует продолжать использовать в производстве.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

