


Почему ПВХ-смола вызывает «рыбьи глаза» и гели при экструзии — и как это предотвратить
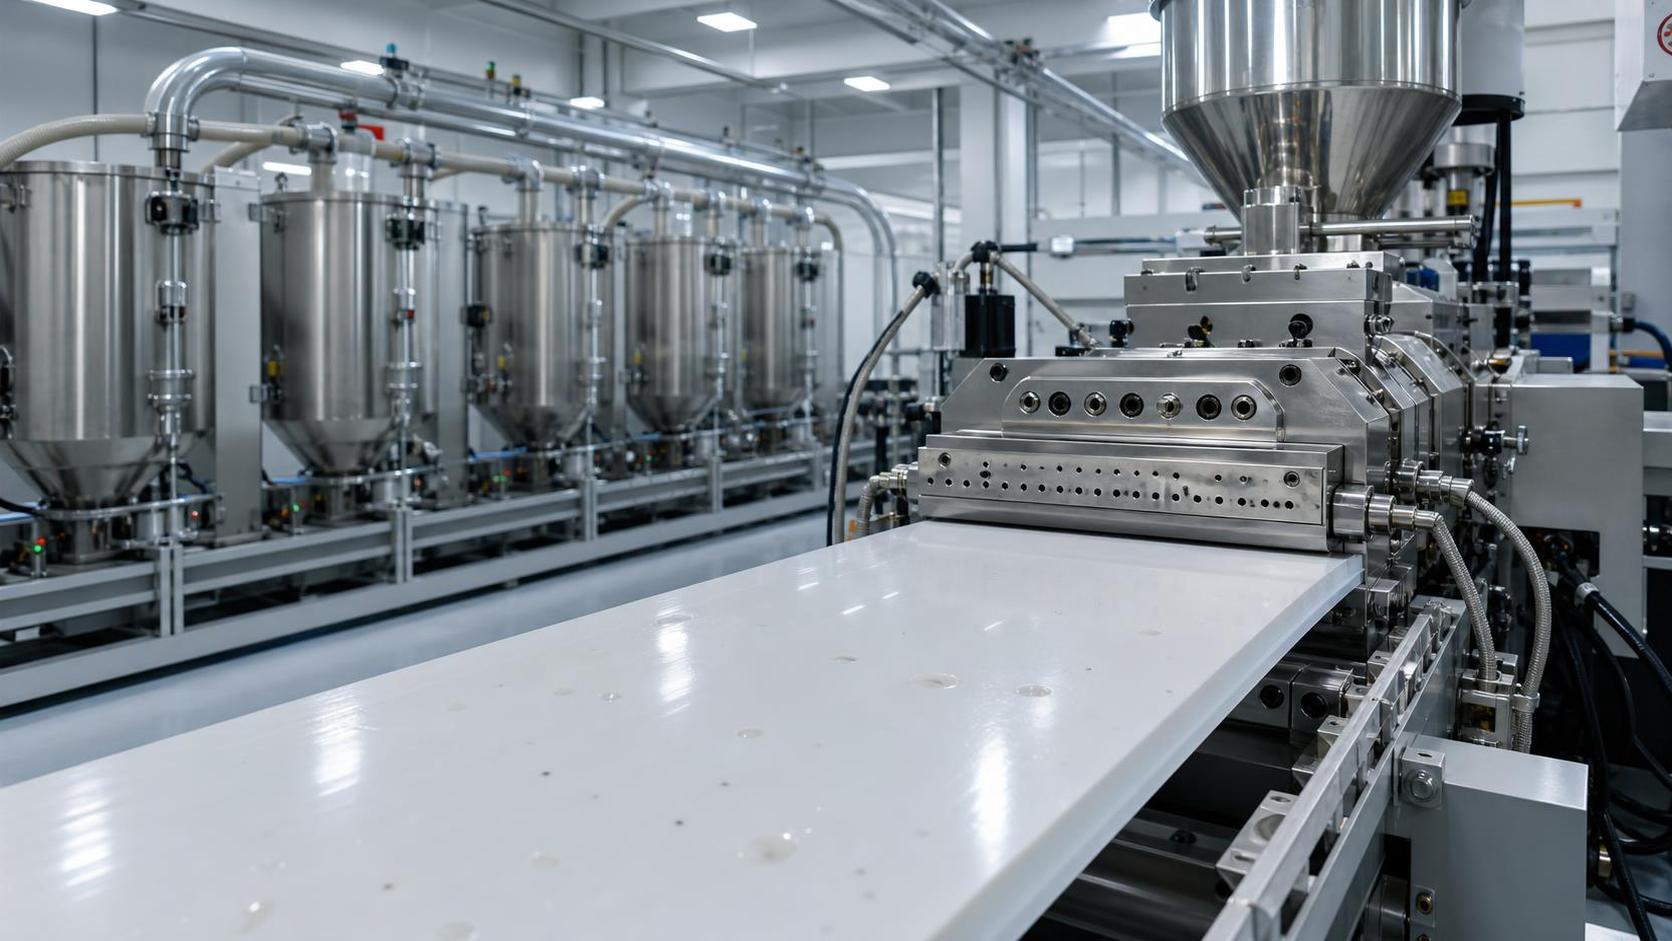
«Рыбьи глаза» и гели при экструзии ПВХ редко возникают из-за одной неверной настройки. Обычно они появляются, когда частицы ПВХ-смолы, добавки или деградированный материал не превращаются в однородный расплав до достижения материалом фильеры. Видимый дефект может казаться незначительным, но часто он указывает на более серьёзную проблему: нестабильную пластикацию, неоднородное сырьё, загрязнение или чрезмерную термическую предысторию. Раннее выявление истинной причины предотвращает ненужные изменения температуры, потери производственного времени и предотвратимый брак.
«Рыбий глаз» обычно представляет собой небольшую нерасплавленную или плохо сплавленную частицу, заметную в готовом листе, профиле, трубе, плёнке или кабельной композиции. Гель может выглядеть похоже, но чаще представляет собой сшитую, деградированную, загрязнённую или перегретую частицу, включённую в расплав. На практике операторы могут сначала использовать эти два термина как взаимозаменяемые. Полезен не столько вопрос о названии дефекта, сколько вопрос о том, является ли частица недостаточно сплавленной, чрезмерно переработанной или чужеродной для рецептуры.
Это различие важно, поскольку повышение температуры цилиндра может помочь при недостаточно сплавленной частице смолы, но усугубить гель, возникший вследствие деградации. Поэтому последовательная проверка эффективнее, чем одновременное изменение нескольких настроек.
Почему ПВХ-смола может образовывать «рыбьи глаза» при экструзии
ПВХ не ведёт себя как простой полимер, который плавится и течёт. Ему необходимо контролируемое сплавление. Во время экструзии частицы смолы поглощают тепло и испытывают сдвиговые усилия, взаимодействуют с пластификатором и добавками при их использовании и постепенно образуют непрерывный расплав. Если это сплавление неполное, отдельные частицы или агломераты могут сохраняться достаточно долго, чтобы проявиться как «рыбьи глаза» в готовом продукте.
Одной из распространённых причин является смола с неоднородными характеристиками частиц или плохой текучестью. Марки ПВХ-смолы различаются свойствами, связанными с молекулярной массой, морфологией частиц, насыпной плотностью, пористостью и предполагаемым способом переработки. Марка, выбранная для одного процесса, может плохо сплавляться в другом. Например, рецептура и конструкция шнека, приемлемо работающие для мягкой композиции, могут не обеспечить такой же результат при производстве жёсткого профиля или труб.
Хранение материала может создавать проблемы, даже если сама смола соответствует спецификации. Мешки, подвергшиеся воздействию влаги, повреждённая упаковка, пыльные склады или плохо очищенные транспортные линии могут привести к появлению комков и посторонних частиц. ПВХ-смолу обычно не рассматривают как высокогигроскопичный полимер, требующий интенсивной сушки, однако видимая влага, конденсат, влажные добавки и неудовлетворительная чистота производства всё равно имеют значение. Влажный материал может нарушать подачу и способствовать агломерации, а также заносить в систему загрязнения.
Сухое смешение является ещё одним частым источником проблемы. Когда порошки распределены неравномерно, некоторые частицы смолы получают недостаточное количество смазки, стабилизатора, модификатора ударной вязкости, технологической добавки, наполнителя или пластификатора. Эти локальные различия изменяют поведение при сплавлении внутри экструдера. В результате могут появляться отдельные твёрдые частицы, даже если средняя рецептура партии верна.
В жёстком ПВХ смесь со слишком низкой температурой при выгрузке или недостаточно выдержанная перед подачей может плохо поддаваться стабильной пластикации. В пластифицированном ПВХ недостаточное поглощение жидких компонентов может оставлять влажные участки или неравномерно покрытые частицы смолы. Ни одна из этих проблем не устраняется надёжно повышением температуры только последней зоны.
Гели часто указывают на термическую предысторию, загрязнение или застойные зоны
Гели требуют большей осторожности, поскольку могут свидетельствовать о том, что материал слишком долго находился в горячей зоне с низким потоком. ПВХ имеет ограниченное технологическое окно. Чрезмерная температура, высокий сдвиг, колебания времени пребывания, недостаточная стабилизация или застоявшийся слой материала могут привести к деградации. Тёмные точки, пожелтение, изменение запаха и увеличение количества твёрдых гелей являются более серьёзными предупреждающими признаками, чем единичный случайный дефект.
Застойные зоны легко недооценить. Они могут возникать возле повреждённого шнека, изношенного цилиндра, адаптера, пакета сеток, разрывной плиты, формующей части фильеры или неправильно собранного канала потока. Материал, задержавшийся в этих областях, получает тепло значительно дольше, чем основной поток расплава. В итоге он отделяется и попадает в изделие в виде геля, иногда вызывая внезапную группу дефектов после того, как линия казалась стабильной.
Загрязнение может вызывать сходные симптомы. Обугленный остаток от предыдущего запуска, несовместимый полимер, оставшийся в бункере или системе транспортировки, бумажные волокна от обращения с мешками, металлические фрагменты, недиспергированный вторичный ПВХ и деградированный дроблёный материал — всё это может проявляться как гели или «рыбьи глаза». Если количество дефектов резко меняется после смены материала, следует рассмотреть загрязнение, прежде чем винить новую партию смолы.
Существует также временной признак. Если дефекты присутствуют при запуске, а затем уменьшаются, причиной могут быть неполное сплавление при прогреве или холодная зона фильеры. Если они усиливаются через несколько часов, следует проверить накопление материала, чрезмерное время пребывания, сдвиговый нагрев или постепенное загрязнение. Дефект, возникающий через повторяющиеся интервалы, может быть связан с циклической работой питателя, плохим смешением, повреждением шнека или периодическим высвобождением материала из застойной зоны.
Начинайте с дефекта, а не с регулятора температуры
Практический осмотр позволяет быстро сузить круг причин. Отбирайте образцы в начале, середине и конце запуска. Оцените цвет, размер, твёрдость и распределение частиц. Маркируйте образцы по времени, партии, рецептуре и настройкам оборудования. Такая запись часто выявляет закономерности, которые упускаются во время напряжённой смены.
Небольшие светлые или полупрозрачные частицы без признаков подгорания часто указывают на плохое сплавление или плохо диспергированное сырьё. Тёмно-коричневые, чёрные, жёлтые или хрупкие частицы с большей вероятностью свидетельствуют о деградации или обугленном накоплении. Частица, которая размазывается или размягчается при нагреве, может быть плохо сплавленным агломератом ПВХ, тогда как твёрдая точка, остающаяся неизменной, может быть посторонним загрязнителем или сильно деградированным материалом. Эти наблюдения служат ориентиром, но не заменяют лабораторную идентификацию при стойком дефекте или дефекте, критичном для заказчика.
Не совершайте распространённую ошибку, повышая температуру во всех зонах цилиндра. Более высокая уставка может поднять температуру расплава выше полезного диапазона, увеличить сдвиговый нагрев и усугубить деградацию. Сначала подтвердите фактическое состояние расплава, а не только отображаемые температуры цилиндра. Расположение датчиков, точность контроллера, скорость шнека, нагрузка, сопротивление фильеры и производительность материала влияют на условия, которым подвергается полимер.
Профилактическая процедура, эффективная в производственном цехе
Начните с пути движения сырья. Проверяйте поступающие мешки или бестарные поставки на повреждения, неоднородный внешний вид, комки, необычный запах и видимые посторонние включения. Убедитесь, что марка смолы соответствует утверждённой рецептуре и что идентификация партии сохранена. Если есть подозрения на новую партию, проведите контролируемое сравнение, используя сохранённый материал из проверенной партии при одинаковых условиях.
Затем осмотрите оборудование для обращения с материалом. Очистите бункер, вакуумный загрузчик, транспортировочный шланг, магниты, сита и горловину подачи. Сито особенно полезно при вероятности агломератов или фрагментов упаковки, но оно не решает проблем со сплавлением. Выбор сеток должен соответствовать требованиям рецептуры и продукции. Чрезмерно плотный пакет сеток может повысить давление и время пребывания; слишком открытый может пропустить загрязнения. Меняйте сетки на основании тенденции давления, чистоты продукта и установленной технологической практики, а не только по произвольному графику.
Для сухих смесей контролируйте последовательность, время смешения, температуру горячего смешения, состояние после холодного смешения и период хранения в соответствии с установленной процедурой поставщика рецептуры. Целью является воспроизводимое покрытие и распределение компонентов, а не просто достижение целевой температуры смесителя. Проверяйте, свободно ли течёт смесь, имеет ли видимые комки или расслаивается при хранении. При использовании вторичного материала контролируйте его источник, размер частиц, уровень загрязнения и дозировку. Дроблёный материал следует рассматривать как переменное сырьё, а не как гарантированный эквивалент первичной смеси.
На экструдере проверьте состояние шнека, износ цилиндра, работу нагревателей, функцию охлаждения, чистоту фильеры и соосность адаптера. Если количество гелей со временем увеличивается, запланируйте контролируемую очистку и осмотр. Полная разборка требуется не всегда, однако повторяющиеся дефекты из одного и того же положения линии нельзя игнорировать. Износ может настолько изменить сдвиг и время пребывания, что ранее стабильная рецептура станет нестабильной.
Регулируйте по одному технологическому параметру за раз. Во многих случаях умеренное изменение скорости шнека, скорости подачи или теплового баланса ранних зон даёт более понятный результат, чем общее повышение температуры. Одновременно отслеживайте нагрузку двигателя, давление головки, внешний вид расплава, поверхность продукта и количество дефектов. Одна лишь гладкая поверхность не доказывает, что процесс находится в норме; линия, работающая близко к пределу деградации, может выглядеть приемлемо до возникновения возмущения.
Согласуйте смолу, добавки и условия переработки
Правильная марка ПВХ-смолы — лишь часть решения. Сплавление зависит от полной рецептуры. Баланс смазок влияет на скорость формирования расплава и лёгкость его течения по металлическим поверхностям. Избыток внешней смазки может задерживать сплавление; недостаток смазки может увеличивать трение и сдвиг. Технологические добавки, модификаторы ударной вязкости, наполнители, стабилизаторы, пигменты и вторичное сырьё могут изменять практическое технологическое окно.
Именно поэтому изменение одной добавки без пересмотра всей смеси может привести к вводящим в заблуждение результатам. Партия может хорошо перерабатываться при одном уровне наполнителя и давать «рыбьи глаза» после изменения наполнителя, хотя партия смолы остаётся той же. Проблемой может быть диспергирование, влажность, изменённая потребность в смазке или изменение эффективной теплопередачи, а не сама смола.
Некоторые предприятия также закупают сопутствующее химическое сырьё через более широкие каналы поставок. При рассмотрении рецептуры или уточнении закупочных спецификаций такие продукты, как триэтиленгликоль CAS#112-27-6, следует оценивать исключительно по их заданной роли в рецептуре или процессе. Он не является универсальным средством от «рыбьих глаз» или гелей в ПВХ и не должен вводиться в ПВХ-композицию без проверки технической совместимости и контролируемых испытаний.
Поставщики, работающие с несколькими категориями химической продукции, могут быть полезны, когда важны документация, стабильность партий и координированные закупки. Luxi Chemical (Shandong) Co., Ltd. поставляет химическое сырьё и продукцию на международные рынки, включая клиентов, которым требуются консолидированные закупки. Для экструзионных работ практическая ценность любых отношений с поставщиком сводится к прослеживаемости, стабильности поставок, чёткой идентификации продукта и возможности решить вопрос по материалу с помощью применимой документации, а не общих заверений.
Если требуется испытание, проводите его в узком объёме
Если «рыбьи глаза» или гели сохраняются после очистки и базовых проверок, проведите короткое структурированное испытание. Используйте одну известную рецептуру, одну подтверждённую партию смолы и чистый путь подачи материала. Зафиксируйте настройки до внесения любых изменений. Затем проверяйте по одной гипотезе за раз: партию смолы, состояние смеси, пакет сеток, скорость шнека, температурный профиль или процент дроблёного материала.
Испытание становится бесполезным, когда одновременно вносится несколько изменений. Если операторы в одну смену повышают температуру, снижают производительность, заменяют сетки и меняют сырьё, линия может улучшиться, но никто не будет знать почему. Это усложняет устранение следующего повторения проблемы.
При дефектах, влияющих на критичный внешний вид, применение в контакте с пищевыми продуктами, электрическую изоляцию, напорные трубы или утверждённые заказчиком стандарты цвета, направляйте представительные образцы на соответствующий анализ. Микроскопия, термические испытания или идентификация материала могут быть оправданы, когда визуальная проверка не позволяет отличить деградированный ПВХ от загрязнения. Стоимость идентификации частицы часто ниже, чем многократный выпуск брака.
Часто задаваемые вопросы
Может ли более высокая температура экструзии устранить «рыбьи глаза»?
Иногда — если материал действительно недостаточно сплавлен. Однако более высокая температура также может ускорить деградацию ПВХ и создать больше гелей. Подтвердите сплавление, состояние расплава и распределение материала, прежде чем менять весь температурный профиль.
Всегда ли «рыбьи глаза» вызваны низким качеством смолы?
Нет. Качество смолы имеет значение, но распространёнными причинами также являются плохое сухое смешение, загрязнение при хранении, неподходящий баланс рецептуры, изношенное оборудование и нестабильные условия эксплуатации. Проверьте технологический маршрут, прежде чем отклонять партию смолы.
Почему гели появляются только после нескольких часов работы линии?
Такая картина часто указывает на накопление материала в застойной зоне, чрезмерное время пребывания, постепенную деградацию или накапливающееся в системе загрязнение. Проверьте каналы потока, сетки, зоны фильеры и тепловой контроль.
Решит ли фильтрация проблему гелей?
Фильтрация может задерживать некоторые загрязнения и агломераты. Она не устранит деградацию, происходящую внутри экструдера, или рецептуру, которая не сплавляется должным образом. Рассматривайте её как одну точку контроля, а не как полное решение.
Стабильная экструзия ПВХ обеспечивается контролем всего пути: утверждённая ПВХ-смола, чистое обращение с материалом, стабильное сухое смешение, подходящий баланс рецептуры и оборудование, не удерживающее перегретый материал. При появлении «рыбьих глаз» или гелей не поддавайтесь желанию значительно изменить температуру. Осмотрите дефект, проверьте время его возникновения, изолируйте переменную и используйте результаты для устранения фактического источника.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

