


Почему оптовые партии лимонной кислоты требуют предотгрузочных испытаний и какие параметры необходимо проверить перед разгрузкой
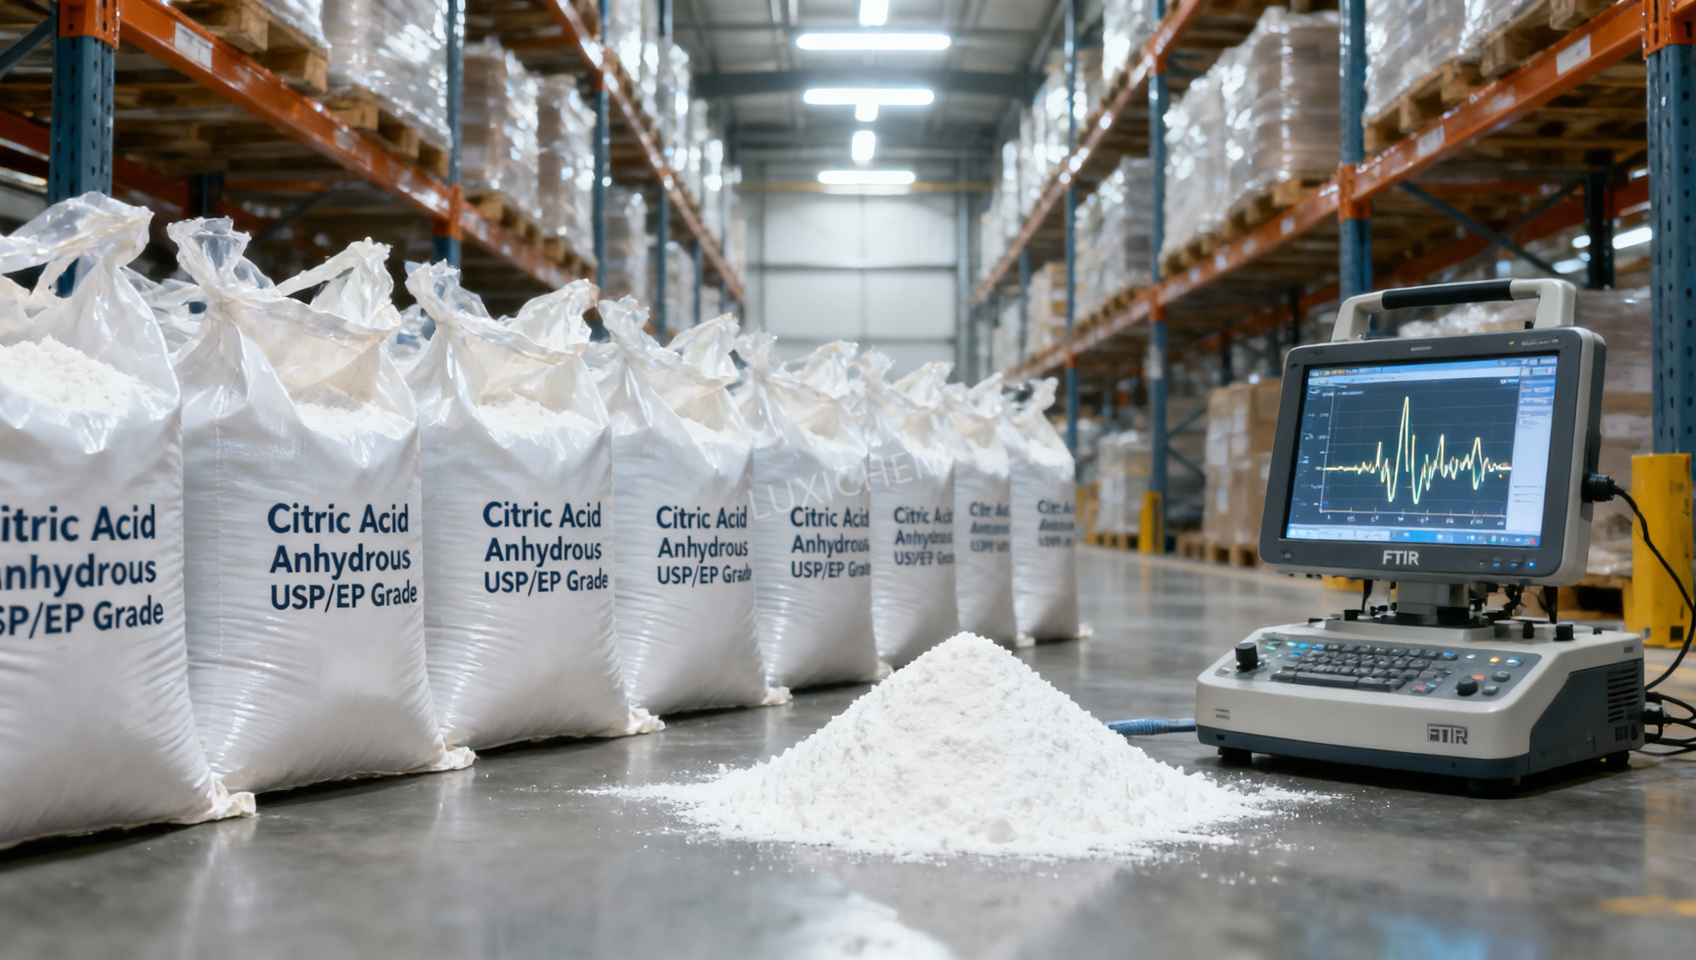
Предотгрузочные испытания партий лимонной кислоты навалом — это не процедурная формальность, а последний обязательный контрольный этап перед поступлением материала на вашу производственную линию. Для менеджеров по контролю качества и безопасности пропуск или передача этой проверки на аутсорсинг сопряжены с реальными рисками: нарушением целостности партии, несоответствием нормативным требованиям и сбоями на последующих этапах производства пищевой продукции, фармацевтических препаратов или моющих средств, где лимонная кислота используется в качестве хелатирующего агента, консерванта или регулятора pH. В отличие от фасованных или лабораторных количеств, лимонная кислота навалом, обычно поставляемая в гибких контейнерах средней грузоподъёмности (FIBC) вместимостью 1–20 метрических тонн или в танкерных ёмкостях, имеет особые пути воздействия: проникновение влаги при транспортировке, кристаллизацию, вызванную температурой, перекрёстное загрязнение от совместно используемой транспортной инфраструктуры и неоднородность в больших объёмах. Эти условия означают, что результаты анализа единственного образца, отобранного в месте отправления, могут не отражать состояние всей партии, если отбор проб не проводится по статистически обоснованным протоколам *и* испытания не охватывают параметры с прямым функциональным значением и влиянием на соответствие требованиям.
Критические параметры, проверяемые перед разгрузкой, относятся к трём взаимосвязанным категориям: идентичность и чистота, критически важные для безопасности примеси и физическая стабильность. Во-первых, подтверждение идентичности с помощью инфракрасной спектроскопии (FTIR) или сопоставления времени удерживания при ВЭЖХ с сертифицированным стандартным образцом исключает риск подмены — что особенно актуально с учётом глобальной доступности низкосортной технической лимонной кислоты, вводящей в заблуждение маркировкой как пищевой или фармацевтической. Чистота, определяемая титрованием (USP <21>) или ВЭЖХ (FCC VI), должна составлять не менее 99,5% для пищевого сорта и не менее 99,8% для партий, соответствующих USP/EP. Отклонения ниже этих пороговых значений напрямую связаны со снижением хелатирующей способности и увеличением содержания золы, что влияет на прозрачность рецептур напитков или эффективность буферирования в парентеральных растворах.
Во-вторых, пределы содержания тяжёлых металлов не подлежат компромиссу. Кадмий, свинец, мышьяк и ртуть должны количественно определяться методом ICP-MS или электротермической ААС, а не просто проходить скрининг, поскольку их присутствие неравномерно распределяется в партиях навалом. Нормативные пороги различаются в зависимости от применения: FCC допускает ≤1 мг/кг суммарных тяжёлых металлов для пищевого использования, тогда как USP <231> устанавливает более строгие индивидуальные пределы (например, Pb ≤ 5 ppm, As ≤ 3 ppm). Важно, что загрязнение тяжёлыми металлами часто происходит не в процессе синтеза, а вследствие выбора источника сырья (например, лимонная кислота из мелассы из регионов с высоким содержанием кадмия в почве) или хранения в оцинкованных стальных бункерах. Поэтому испытания должны включать как объединённые, так и стратифицированные пробы — из верхнего, среднего и нижнего слоёв — для выявления расслоения, особенно в порошке, хранящемся в FIBC, который может расслаиваться во время морской перевозки.
В-третьих, микробиологическая нагрузка и содержание влаги определяют срок хранения и безопасность обращения. Лимонная кислота навалом гигроскопична; влажность выше 1,5% по массе способствует слёживанию, размножению микроорганизмов, особенно видов *Aspergillus* и *Penicillium*, а также ускоренной деградации совместно введённых активных компонентов в готовой продукции. Общее количество аэробных микроорганизмов должно оставаться ≤10² КОЕ/г, а отсутствие *Salmonella*, *E. coli* и *Staphylococcus aureus* обязательно для пищевого и фармацевтического применения. Эти пределы нельзя считать гарантированными даже при производстве, сертифицированном по ISO 22000, поскольку колебания влажности окружающей среды при погрузке, хранении в порту или конденсация в контейнере создают риск после производства. Одно повышенное значение влажности при разгрузке указывает на потенциальный микробный рост во всей партии, требующий карантина и повторных испытаний, а не только отклонения отобранной части.
В-четвёртых, распределение частиц по размеру и сыпучесть влияют на точность дозирования на непрерывных производственных линиях. Хотя этот параметр не указан в FCC или USP, отклонения от типичного значения D90 ≤ 450 мкм (для безводного сорта) вызывают сводообразование в системах пневмотранспорта или неравномерное диспергирование в сухих смесях моющих средств. Этот параметр регулярно проверяется в Luxi Chemical (Shandong) Co., Ltd. методом лазерной дифракции перед отправкой — не потому, что это нормативное требование, а потому, что это функциональная точка отказа, наблюдаемая в реальных условиях переработки более чем в 60 странах. Наконец, соответствие спецификации должно быть подтверждено относительно *точного* стандарта, указанного в заказе на закупку, а не общих заявлений о «фармацевтическом качестве». Монография USP на лимонную кислоту требует определения содержания, удельного оптического вращения ([α]D²⁵ = +37.5° to +39.5°) и предела сульфатов ≤ 0.05%, тогда как EP 10.0 добавляет дополнительные испытания на оксалаты и хлориды. Партия, соответствующая FCC, может не пройти USP только по показателю оптического вращения — деталь, которую легко упустить без полной проверки на уровне монографии. Именно поэтому Luxi Chemical по запросу проводит предотгрузочные испытания по всем трём основным фармакопеям с полной прослеживаемостью COA до аккредитованных независимых лабораторий (например, SGS, Eurofins) или собственных лабораторий, сертифицированных по ISO/IEC 17025.
Следует отметить, что некоторые функциональные вспомогательные вещества, используемые наряду с лимонной кислотой, например гидроксиэтилцеллюлоза CAS#9004-62-0 для стабилизации жидких моющих средств, обладают взаимодополняющими, но различными профилями стабильности. В то время как лимонная кислота разлагается выше 40°C во влажных условиях, гидроксиэтилцеллюлоза сохраняет вязкость в диапазоне pH 2–12, но быстро гидролизуется выше 60°C. Их совместное применение в многофазных составах требует скоординированных испытаний на стабильность, а не только индивидуальных проверок спецификаций, поскольку эффекты взаимодействия, например кислотно-катализируемое расщепление полимера, не выявляются отдельными анализами.
На практике наиболее распространённые отказы при разгрузке возникают не из-за результатов вне спецификации, а вследствие ненадлежащей методики отбора проб. Точечные пробы из клапана одного FIBC или поверхностные пробы совком через люк танкера дают ложноотрицательные результаты до 40% случаев для расслоившихся загрязняющих веществ. Валидированные методы требуют использования ротационных пробоотборных зондов для порошков или автоматизированных клапанов отбора проб в середине партии для жидкостей с последующим объединением проб в соответствии с ASTM D5365-19. Без этого даже строгие лабораторные испытания создают вводящую в заблуждение уверенность.
Для менеджеров по качеству и безопасности вопрос заключается не в том, проводить ли испытания, а в том, насколько комплексно и на каком этапе их проводить. Предотгрузочная проверка переносит риск на более ранний этап, позволяет избежать дорогостоящего карантина, предотвращает остановки производственных линий и предоставляет проверяемые доказательства при инспекциях FDA, EFSA или BRCGS. Она превращает лимонную кислоту из товарного сырья в контролируемый, прослеживаемый и функционально гарантированный компонент, где каждый параметр, проверенный до разгрузки, напрямую соответствует предотвращаемому виду отказа в конечном продукте.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

