


Что определяет термопластичную смолу в промышленном компаундировании
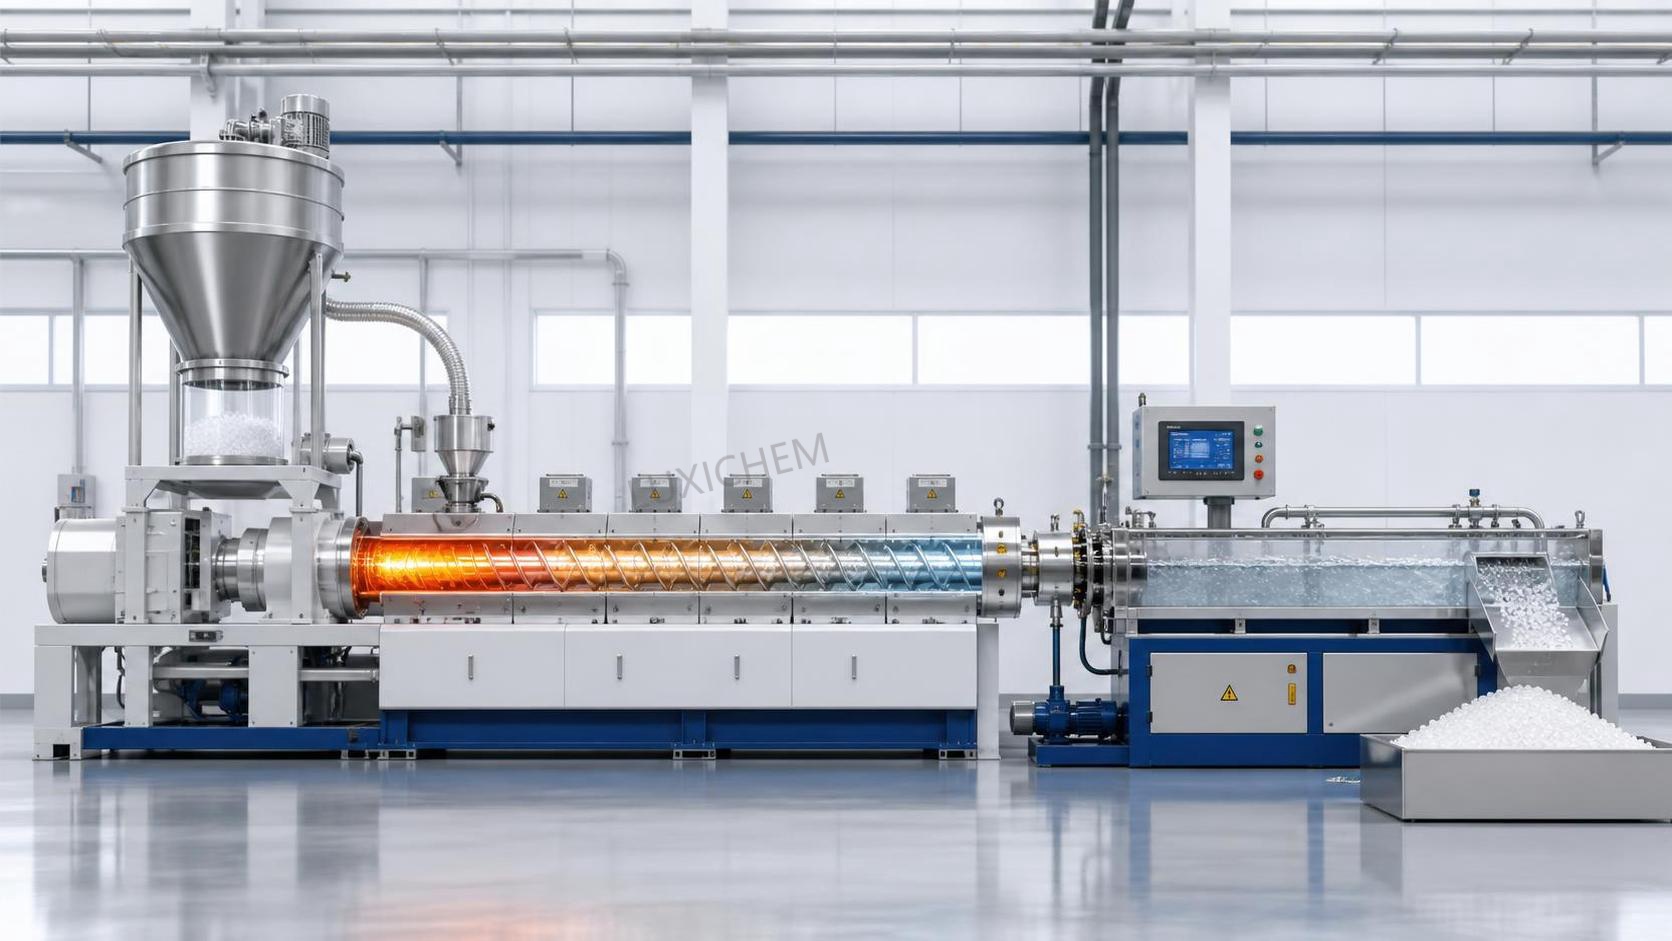
Термопластичная смола в промышленном компаундировании определяется прежде всего одним практическим свойством: при нагревании она размягчается, в условиях переработки переходит в текучее состояние, а при охлаждении снова затвердевает без необратимого химического отверждения. Именно этот повторяемый цикл плавления и замерзания отличает ее от термореактивных материалов, которые в процессе отверждения образуют необратимые сшитые структуры. На линии компаундирования это различие влияет на все: от настройки питателя и температуры цилиндра до качества гранул, переработки обрези и допустимого времени пребывания материала в производстве.
Этот термин также подразумевает определенный баланс молекулярной структуры и поведения при переработке. Термопластичная смола должна иметь полимерные цепи, способные перемещаться относительно друг друга при приложении достаточного количества тепла, но при этом оставаться достаточно стабильными, чтобы сохранять полезные свойства после многократного термического воздействия в контролируемом диапазоне. Если цепи слишком легко разрушаются, смола может демонстрировать изменение цвета, образование запаха, снижение вязкости или хрупкость готовых деталей. Если расплав слишком жесткий, диспергирование наполнителей и добавок становится затруднительным. Если он слишком текучий, могут ухудшиться стабильность размеров и механические характеристики. При компаундировании смолу редко оценивают только по химическому составу; ее оценивают по тому, насколько стабильно она воспринимает изменения рецептуры и продолжает хорошо проходить экструзию, гранулирование, формование или переработку в пленку.
Что придает смоле термопластичные свойства
На уровне полимера термопластичная смола обычно состоит из линейных или разветвленных цепей с ограниченным количеством постоянных сшивок либо без них. Такая структура обеспечивает обратимость при нагревании. К распространенным семействам относятся полиэтилен, полипропилен, полистирол, поливинилхлорид, полиамид, поликарбонат, PET, PBT и инженерные смеси. Некоторые из них являются полукристаллическими, то есть при охлаждении в них формируются упорядоченные области; другие являются аморфными и имеют менее упорядоченную молекулярную структуру. Это важно, поскольку профиль размягчения, усадка, прозрачность, ударная прочность и химическая стойкость часто зависят от способности базовой смолы к кристаллизации.
В промышленном компаундировании базовая смола является не просто нейтральным носителем. Она задает технологическое окно. Полукристаллическая смола может требовать более точного контроля охлаждения и влажности, тогда как аморфная марка может обеспечивать более широкие преимущества с точки зрения оптических свойств или стабильности размеров. Определяющим свойством по-прежнему остается возможность повторной термической переработки, однако на практике смола считается пригодной только в том случае, если ее поведение остается предсказуемым при воздействии сдвига, тепла и добавок.
Текучесть расплава является одним из первых исследуемых свойств. Она дает ориентировочное представление о том, насколько легко смола будет перерабатываться в заданных условиях испытания. Марка с более высокой текучестью расплава может хорошо заполнять тонкие участки или облегчать диспергирование пигментов, однако в некоторых системах это также может указывать на более низкую молекулярную массу и сниженную ударную вязкость. Марка с низкой текучестью расплава может повышать прочность или стойкость к растрескиванию под воздействием окружающей среды, но при этом может требовать большего крутящего момента, более высокого давления или измененной конструкции шнека. При компаундировании выбор смолы только по текучести расплава часто приводит к ошибкам, поскольку добавки могут значительно изменять кажущееся течение материала.
Как специалисты по компаундированию фактически определяют пригодность
В производственных условиях термопластичная смола определяется не столько формулировкой из учебника, сколько способностью стабильно провести рецептуру через технологический процесс. Пригодность часто сводится к шести взаимосвязанным факторам: термической стабильности, реологии, совместимости с добавками, чувствительности к влаге, эксплуатационным характеристикам и поведению при хранении до использования.
Термическая стабильность определяет, сможет ли смола выдержать температурный профиль цилиндра и историю воздействия сдвига без разрушения. Например, ПВХ требует тщательной термостабилизации, поскольку при неправильной переработке может разлагаться. Полиамид и PET могут требовать сушки, поскольку влага способна гидролизовать полимер при температуре переработки. Полиолефины обычно легче перерабатываются с точки зрения влагочувствительности, однако окисление при длительном времени пребывания также может снижать эксплуатационные характеристики.
Реология важна потому, что компаундирование не является статическим нагревом. Материал подвергается сдвигу в шнеках, месильных блоках, смесителях и фильерах. Смола, которая выглядит приемлемо в техническом паспорте, может плохо вести себя при наполнении минеральным наполнителем, антипиреном, стекловолокном или высококонцентрированным пигментом. При компаундировании рецептура может пульсировать, удерживать летучие компоненты или демонстрировать плохую целостность жгута на этапе гранулирования.
Совместимость с добавками является еще одним практическим критерием. Некоторые смолы относительно легко воспринимают красители, смазки, антиоксиданты, модификаторы ударной прочности и наполнители, обеспечивая простое диспергирование. Другим требуются связующие агенты, компатибилизаторы или измененные технологические условия, чтобы избежать разделения фаз или слабого межфазного сцепления. При смешивании несовместимых полимеров полученный материал все еще остается термопластичным, если сохраняет способность к переработке в расплаве, однако его пригодность зависит от того, остается ли морфология достаточно стабильной для предполагаемого применения.
Чувствительность к влаге часто недооценивается. Смола может быть термопластичной в строгом смысле и при этом демонстрировать неудовлетворительные характеристики при отсутствии надлежащей сушки. PET, PBT, TPU и многие полиамиды могут терять молекулярную массу при переработке в расплаве, если остаточная влажность слишком высока. Последствия могут быть незаметны в загрузочном бункере. Позднее они могут проявиться в виде хрупкости, нестабильной вязкости, помутнения, слабых сварных швов или неудовлетворительного профиля запаха.
Поведение при переработке является частью определения
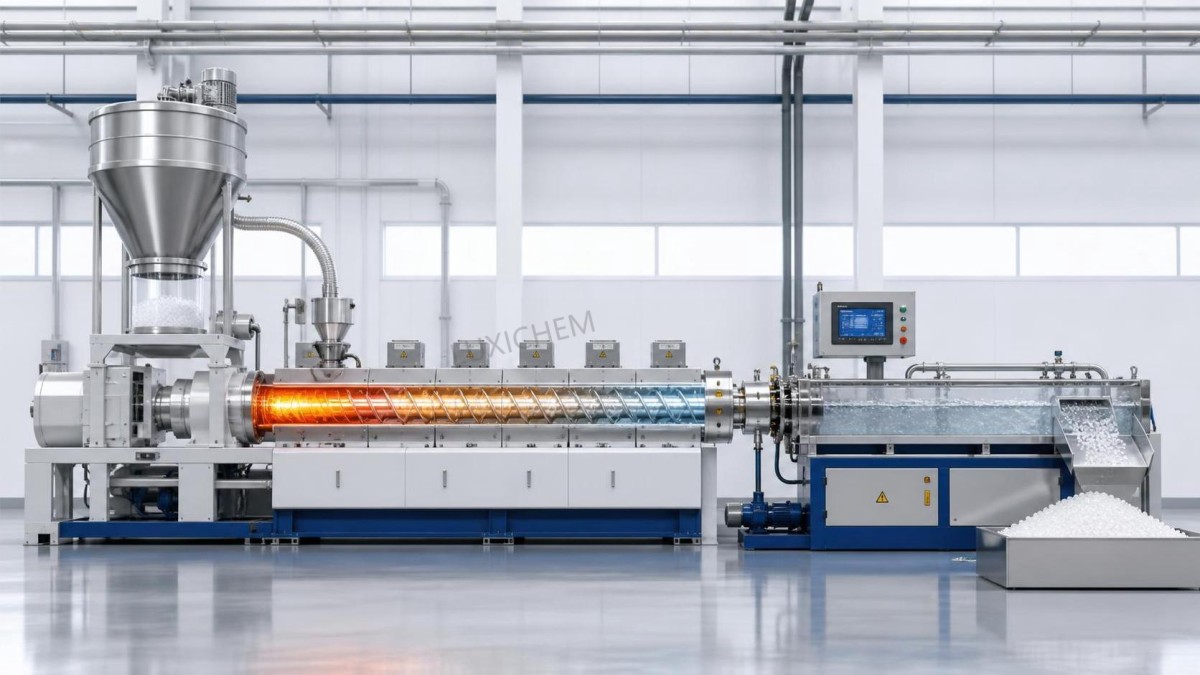
Промышленное компаундирование превращает определение в измеряемое поведение. Термопластичная смола должна выдерживать достаточно широкий практический температурный диапазон, позволяющий расплавлять, смешивать и выгружать ее без частого разложения. Она должна обеспечивать стабильную подачу в виде гранул, порошка или регранулята. Насыпная плотность, геометрия гранул, образование пыли и склонность к зависанию в бункере могут изменять стабильность линии. Например, мелкие порошки могут подаваться неравномерно и требовать перемешивания или стратегии боковой подачи, тогда как скользкие гранулы могут переполнять питатель, если дозирование тщательно не контролируется.
Чувствительность к сдвигу является еще одним разграничительным признаком. Некоторые смолы хорошо перерабатываются при интенсивном смешивании и обеспечивают чистое диспергирование большого количества добавок. Другие теряют молекулярную массу или образуют гель при использовании той же конфигурации шнека. Поэтому конструкция шнека, положение зоны дегазации и точки ввода добавок выбираются с учетом конкретной смолы, а не рассматриваются как универсальные настройки. Материалу, требующему жидких добавок, пероксидных модификаторов или реакционноспособных промежуточных продуктов, может понадобиться поэтапная подача, чтобы избежать локального перегрева или нежелательных побочных реакций. В некоторых рецептурах промежуточный продукт, такой как 1,4-Benzoquinone CAS#106-51-4, может использоваться в более широком контексте химической переработки, и особенности его обращения должны рассматриваться отдельно от допущений, применяемых к стандартному компаундированию термопластов с гранулированной подачей.
Время пребывания часто показывает, достаточно ли смола устойчива для промышленного применения. Стабильная термопластичная смола обычно способна выдерживать обычные колебания производительности и запуск без немедленных видимых повреждений. Менее стабильная смола может обугливаться, образовывать гель или дым, а также давать черные включения даже при кратковременных остановках. Поэтому процедуры остановки, выбор материала для продувки и температуры выдержки цилиндра являются эксплуатационными составляющими определения смолы, а не просто деталями поддержания чистоты.
Характеристики после компаундирования
Базовая смола оправдывает свое применение в компаунде, если ее конечные свойства остаются согласованными после введения наполнителей и добавок. Механическая прочность, ударная стойкость, жесткость, твердость, теплостойкость по температуре деформации, качество поверхности и химическая стойкость формируются полимерной матрицей. Наполнители могут повышать жесткость, но снижать ударную прочность. Пластификаторы могут улучшать гибкость, однако влиять на стойкость к экстрагированию и долговременную стабильность размеров. Стекловолокно может повышать прочность, одновременно увеличивая значение направления течения при проектировании детали.
Химическую стойкость следует рассматривать в контексте конкретных условий. Термопластичная смола может быть стойкой к разбавленным кислотам, но разрушаться в окислительной среде, либо выдерживать воздействие воды и солей, но набухать в углеводородах. В применениях, связанных с пищевой продукцией, сельским хозяйством и бытовой химией, профиль воздействия часто включает масла, поверхностно-активные вещества, чистящие средства, удобрения или повторяющиеся циклы промывки. Поэтому выбор смолы зависит от фактических условий контакта, температуры, напряженного состояния и продолжительности воздействия, а не от общего утверждения о том, что какой-либо полимер является «химически стойким».
Электрические свойства, запах, стабильность цвета и содержание экстрагируемых веществ также могут иметь значение в зависимости от конечного применения. Смола, которая легко компаундируется, все же может быть непригодной, если она желтеет под воздействием технологического тепла, удерживает остаточные летучие вещества или взаимодействует с ароматизаторами либо активными ингредиентами в упаковочных и дозирующих системах. Это не второстепенные вопросы. Они часто определяют, перейдет ли рецептура от опытных запусков к регулярному производству.
Распространенные заблуждения
Одна из распространенных ошибок заключается в предположении, что любую смолу, способную плавиться, на практике можно одинаково перерабатывать. Термопластичность допускает повторную переработку, однако многократное термическое воздействие все же может снижать молекулярную массу, изменять цвет или ухудшать ударные свойства. Поэтому обращение с регранулятом требует установления ограничений, правил разделения и прослеживаемости по семейству смолы и рецептуре.
Еще одно заблуждение состоит в том, что термины «смола» и «компаунд» взаимозаменяемы. Смола является полимерной основой. Комппаунд представляет собой рецептурный материал после введения добавок, наполнителей, армирующих компонентов, пигментов, стабилизаторов и технологических вспомогательных веществ. Неудовлетворительный результат часто объясняют смолой, хотя настоящая проблема может заключаться во взаимодействии добавок, недостаточной сушке, неточности работы питателя или условиях охлаждения.
Также существует тенденция считать, что более высокая температура переработки всегда улучшает смешивание. В действительности избыточная температура сначала может снижать вязкость, одновременно ускоряя окисление, гидролиз, дехлорирование или другие процессы разрушения. Иногда лучшая дисперсия достигается за счет изменения элементов шнека, последовательности подачи или улучшения дегазации, а не просто за счет увеличения нагрева.
Еще одна ошибка возникает при проверке спецификаций: выбор термопластичной смолы по одному основному показателю, например прочности при растяжении или индексу текучести расплава. Промышленное компаундирование требует комплексного рассмотрения взаимосвязанных свойств. Смола с подходящей текучестью, но низкой термической стабильностью может выйти из строя на линии. Смола с хорошей жесткостью, но плохой совместимостью с добавками может привести к разделению фаз, выпотеванию, отложению материала на оборудовании или нестабильному внешнему виду гранул.
Хранение, транспортировка и обращение влияют на результат
Определение не ограничивается химией полимера, поскольку физическое состояние до переработки изменяет результат. Гранулы или порошки могут поглощать влагу, накапливать пыль, уплотняться при хранении или разделяться по размеру частиц во время транспортировки. Мешки, вкладыши, мягкие контейнеры и силосы следует подбирать с учетом чувствительности смолы к влаге, загрязнению и слеживанию. Перепады температуры во время транспортировки могут вызвать конденсацию, особенно если холодный материал перемещается в теплый влажный воздух. Если эта влага достигает гигроскопичной смолы, а сушка не проводится, результат компаундирования сначала может выглядеть приемлемо, но позднее разрушиться при испытаниях или последующей переработке.
Контроль загрязнений имеет такое же значение. Перекрестное смешивание прозрачных и окрашенных марок, материалов для контакта с пищевыми продуктами и материалов без такого назначения, огнезащитных и стандартных компаундов, наполненных и ненаполненных систем может создавать постоянные проблемы с очисткой. Некоторые термопластичные смолы легко удаляются продувкой. Другие прилипают к шнекам и застойным зонам, замедляя переход между материалами и увеличивая объем несоответствующего спецификации материала при запуске.
Как определить, подходит ли смола для компаундирования
Наиболее надежное определение является практическим: подходящая термопластичная смола — это материал, который можно расплавить, смешать, охладить, гранулировать и переработать, сохранив требуемый профиль свойств. Это означает необходимость оценивать не только семейство смолы, но и требования к сушке, диапазон температуры расплава, устойчивость к сдвигу, совместимость с добавками, потребность в дегазации, предполагаемое содержание наполнителя и условия, которым готовое изделие будет подвергаться при эксплуатации.
Когда две предполагаемые смолы выглядят похожими на бумаге, небольшие различия в распределении молекулярной массы, пакете стабилизаторов, форме гранул или содержании остаточных летучих веществ могут приводить к совершенно разному поведению на производстве. Для наблюдения за крутящим моментом, стабильностью давления, изменением цвета, накоплением материала на фильере, обрывом жгута, образованием гранулята и внешним видом детали часто проводят пробные испытания. Такие наблюдения нередко оказываются более полезными, чем широкая категорийная маркировка.
Таким образом, термопластичная смола в промышленном компаундировании определяется не одним предложением из полимерной науки, хотя эта наука является отправной точкой. Это сочетание обратимой переработки в расплаве, молекулярной стабильности в производственных условиях, совместимости с компонентами рецептуры и стабильных эксплуатационных характеристик после того, как материал был переработан в практичный компаунд.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

