


Жёсткие рецептуры ПВХ: баланс ударной прочности, жёсткости и стоимости
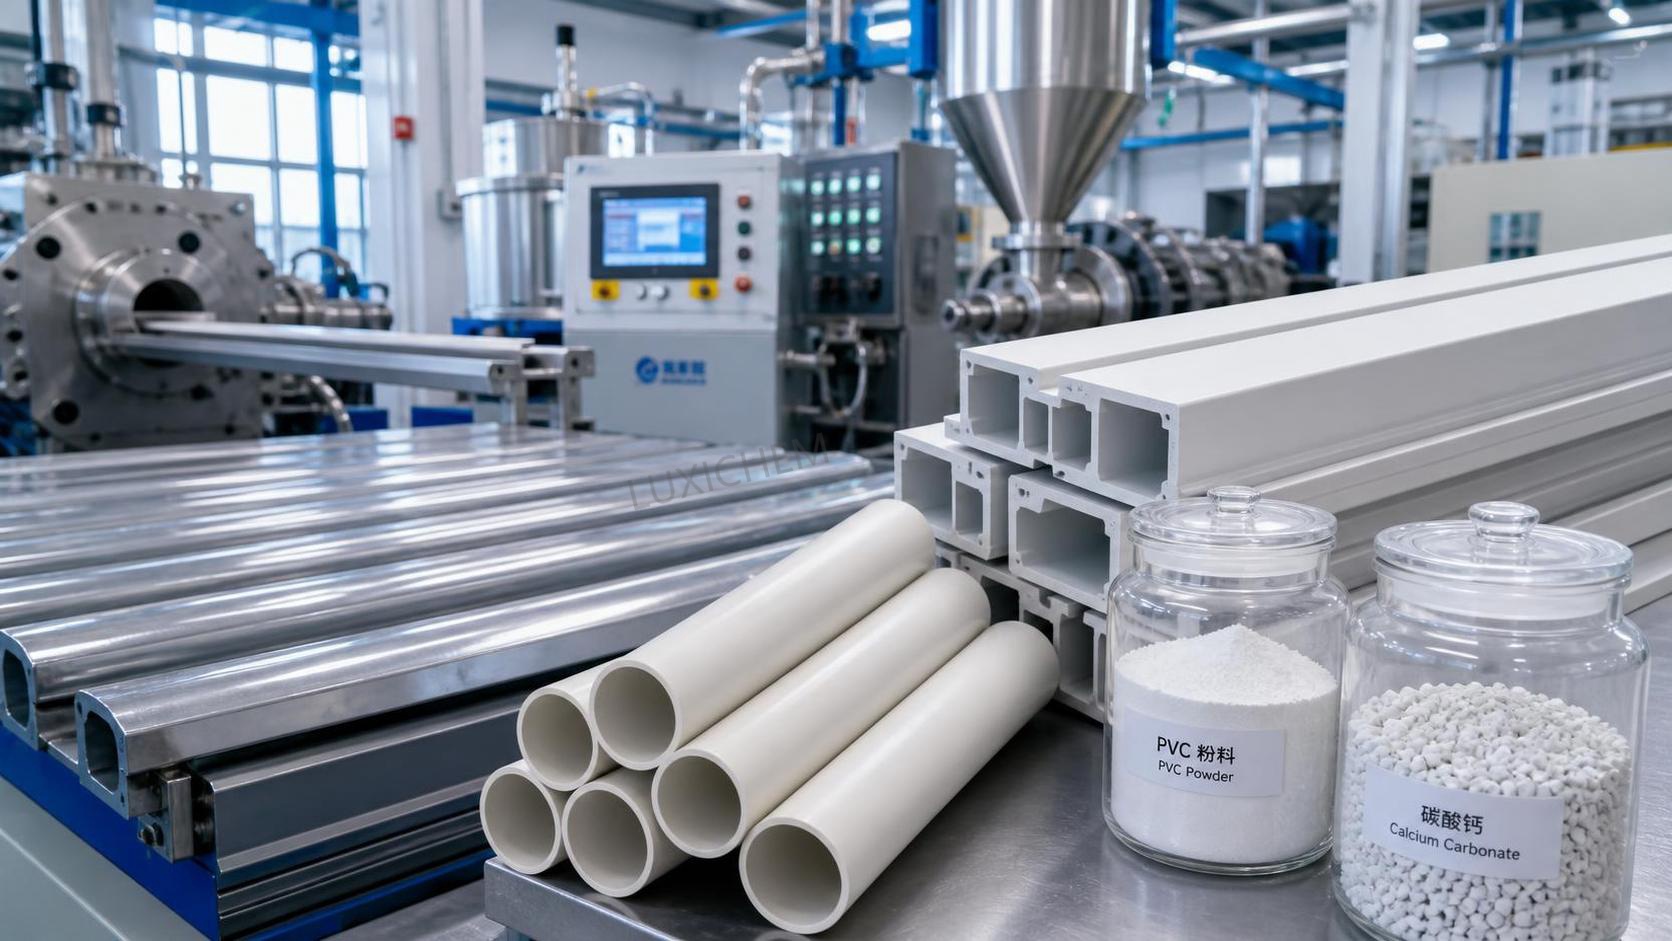
Жесткая деталь из ПВХ может выглядеть удовлетворительно на экструзионной линии, но впоследствии стать проблемой. Профиль может плавно проходить через фильеру, но скалываться при резке, трескаться вокруг бобышки под винт или слишком сильно прогибаться после монтажа. В другой распространенной ситуации ударный модификатор добавляют, чтобы предотвратить хрупкое разрушение, однако компаунд становится менее жестким, более сложным в переработке или слишком дорогим для целевого рынка.
Именно из-за этих компромиссов разработку рецептурыжесткого ПВХ следует начинать с анализа механизма разрушения и условий эксплуатации, а не с выбора предпочтительного пакета добавок. Полезный вопрос заключается не просто в том, «как повысить ударную прочность?». Он состоит в следующем: «Какое свойство фактически ограничивает эксплуатационные характеристики и какая корректировка устранит это ограничение, не создав более серьезных проблем с переработкой, долговечностью или стоимостью?»
Начинайте с детали, а не со списка ингредиентов
Жесткий ПВХ применяется в изделиях с совершенно разными схемами нагружения. Трубный фитинг может требовать устойчивости к внутреннему давлению и повреждениям при монтаже. Оконный профиль должен сохранять жесткость на большой длине, выдерживая при этом транспортировку и атмосферное воздействие. Литьевые компоненты могут разрушаться по линиям спая, в углах, в защелкивающихся элементах или вокруг вставок. Листы и кабельные каналы могут оцениваться по плоскостности, качеству поверхности, ударным свойствам и стабильности размеров.
Эти различия важны, поскольку рецептура, улучшающая один механизм разрушения, может почти не давать преимуществ в другом случае. Если толстостенная труба не проходит испытание на падение груза, причиной могут быть недостаточная вязкость матрицы, плохое гелеобразование, чрезмерное содержание наполнителя, слишком низкая температура переработки или надрез, вызванный конструкцией изделия. Повышение дозировки модификатора до разделения этих возможных причин может увеличить стоимость, не обеспечив надежного улучшения готового изделия.
Перед изменением сырьевых материалов определите рабочий диапазон простыми терминами: ожидаемый температурный диапазон, продолжительность нагрузки, тип удара, толщина стенки, геометрия, способ соединения, требования к внешнему виду и применимые методы испытаний. Решения по материалам принимаются легче, когда критерии оценки связаны с реальными условиями эксплуатации, а не с общим запросом на «более прочный ПВХ».
Где обычно меняется баланс свойств
Жесткий ПВХ обладает собственной жесткостью, химической стойкостью и стабильностью размеров, однако немодифицированный материал может быть чувствителен к надрезам, особенно при низких температурах или в изделиях сложной геометрии. Поэтому рецептура строится вокруг ПВХ-смолы и набора функциональных материалов, влияющих на гелеобразование, текучесть расплава, вязкость, термическую стабильность, качество поверхности и стоимость.
Выбор смолы является основополагающим решением. Характеристики смолы, связанные с молекулярной массой, влияют на прочность расплава, поведение при гелеобразовании, крутящий момент при переработке и механические свойства. Смола, обеспечивающая желаемые ударные характеристики, может требовать более жестких условий переработки, тогда как смола, выбранная для лучшей текучести, может повлиять на прочность или теплостойкость. Правильное направление зависит от возможностей оборудования и геометрии изделия. Изменение марки смолы не следует рассматривать как незначительную замену при закупке.
Ударные модификаторы часто являются наиболее заметным инструментом регулирования. Акриловые модификаторы, модификаторы на основе хлорированного полиэтилена, системы метилметакрилат-бутадиен-стирол и другие семейства модификаторов могут работать по-разному в зависимости от требуемой атмосферостойкости, способа переработки, температурного воздействия и внешнего вида. Их действие также зависит от правильности диспергирования и достижения ПВХ надлежащего состояния гелеобразования.
На жесткость обычно влияют выбор смолы, тип и содержание наполнителя, уровень модификатора и состояние пластификации при переработке. На практике компаунд может стать более вязким, но менее жестким по мере увеличения содержания эластомерного компонента. Это не обязательно означает недостаток модификатора; это может быть ожидаемым следствием изменения баланса материала. Решение должно основываться на том, достаточен ли сохраняемый модуль для реальной конструкции детали.
Не путайте плохое гелеобразование с недостаточной вязкостью рецептуры
Частым источником путаницы является деталь, которая ведет себя хрупко из-за недостаточного гелеобразования ПВХ. При переработке сухой смеси ингредиенты могут казаться хорошо распределенными до экструзии или литья, однако окончательное механическое поведение зависит от формирования однородного расплава ПВХ. Недостаточное гелеобразование может оставить слабую структуру с низкой ударной стойкостью. Чрезмерный сдвиг или чрезмерное время пребывания, с другой стороны, могут способствовать деградации и появлению дефектов поверхности.
При неожиданном изменении ударных характеристик изучайте производственные записи наряду с рецептурой. Оценивайте температуру материала, тенденции крутящего момента или давления при наличии данных, конфигурацию шнека, производительность, условия охлаждения и вид поверхностей разрушения. Матовый, неровный излом может указывать на проблему, отличную от той, на которую указывает чистый хрупкий излом, однако одного визуального осмотра недостаточно вместо контролируемых испытаний.
Также важно отличать стабильность сухой смеси от стабильности готового компаунда. Изменения размера частиц добавок, последовательности смешения, насыпной плотности, влажности или условий хранения могут изменять подачу и поведение при гелеобразовании. Если одна и та же номинальная рецептура дает разные результаты от партии к партии, стабильность процесса и контроль входящих материалов заслуживают внимания до внесения крупных изменений в рецептуру.
Ударная прочность: ориентируйтесь на релевантный тип удара
«Ударная прочность» не является единым универсальным свойством. Материал может приемлемо проявлять себя в одном лабораторном методе и все же разрушаться при сборке, транспортировке или обращении в холодную погоду. По этой причине выбор испытания должен отражать вероятный механизм повреждения. Испытания с надрезом полезны для оценки чувствительности к надрезу; испытания падающим грузом или ударником типа dart могут быть более релевантны для некоторых листовых и трубных применений; испытания готовой детали могут выявить слабые места вокруг литников, линий спая, углов или крепежных элементов.
Выбор модификатора должен соответствовать предполагаемой среде эксплуатации. Для наружных применений атмосферостойкость и стабильность цвета могут сузить круг подходящих вариантов. Для внутренних литьевых деталей большее значение могут иметь текучесть и внешний вид поверхности. Для низкотемпературной эксплуатации оценивайте компаунд при температурах, соответствующих фактическим условиям обращения или монтажа, а не полагайтесь полностью на результаты при комнатной температуре.
Увеличение содержания ударного модификатора не всегда является лучшим первым шагом. Если деталь имеет острый внутренний угол или слишком агрессивный надрез, корректировка конструкции может быть эффективнее, чем добавление большего количества модификатора. Если высокий уровень наполнителя снижает пластичность, более подходящим решением может быть перебалансировка содержания наполнителя или обработки его частиц. Если гелеобразование неполное, корректировка процесса может раскрыть характеристики, уже ожидаемые от текущего набора материалов.
Наполнитель является инструментом управления стоимостью, но он меняет механические свойства
Карбонат кальция и другие минеральные наполнители широко применяются в жестком ПВХ для управления стоимостью, поведением при переработке и некоторыми физическими свойствами. Их влияние нельзя оценивать только по содержанию. Важны также распределение частиц по размерам, обработка поверхности, уровень влажности, качество диспергирования и взаимодействие с остальными компонентами рецептуры.
При подходящем уровне наполнитель может поддерживать жесткость и улучшать стабильность размеров. При чрезмерном содержании для требовательного применения он может снижать ударные характеристики, увеличивать чувствительность к плохому диспергированию и усложнять отклик на добавление модификаторов. Тонкодисперсные марки могут вести себя иначе, чем более грубые марки, а обработка поверхности может влиять на совместимость и переработку. Более дешевый наполнитель может оказаться дорогим, если он приводит к дефектам поверхности, нестабильной экструзии, увеличению брака или необходимости добавлять дополнительный модификатор.
Вместо стремления к максимально возможному содержанию наполнителя установите максимальный уровень, который все еще отвечает требуемым характеристикам детали и окну переработки. Этот предел следует проверять после реалистичного старения, кондиционирования или температурного воздействия, если это требуется условиями конечного применения. Рецептура, проходящая первоначальное испытание, но теряющая запас свойств при обычных вариациях производства, не является надежным снижением затрат.
Стабилизаторы, смазки и технологические добавки — не второстепенные детали
Системы термостабилизаторов защищают ПВХ при смешении и переработке расплава, однако их выбор также взаимодействует с цветом, склонностью к налету на оборудовании, начальным гелеобразованием, длительной теплостойкостью и применением других добавок. Компаунд, который кажется стабильным в ходе короткого запуска, может вести себя иначе при более длительных производственных кампаниях. Поэтому пакет стабилизаторов следует оценивать в реальной среде переработки, включая обычные остановки и перезапуски, если они являются частью производственного процесса.
Смазка требует аналогичного внимания. Внутренние смазки могут влиять на гелеобразование и вязкость расплава, тогда как внешние смазки могут воздействовать на отделение от металла и трение на поверхностях переработки. Недостаток смазки может повышать крутящий момент и способствовать прилипанию; избыток внешней смазки может задерживать гелеобразование и снижать когезию. Этот симптом иногда ошибочно принимают за проблему смолы или модификатора.
Технологические добавки могут улучшать прочность расплава, поведение при гелеобразовании и качество поверхности, особенно в профилях, вспененных изделиях и при некоторых условиях экструзии. Их ценность часто наиболее высока, когда они стабилизируют узкое технологическое окно. Их не следует использовать для сокрытия принципиально неподходящей смолы, уровня наполнителя или баланса смазок.
Когда в обсуждение входит пластификатор
Рецептуры жесткого ПВХ обычно разрабатываются с целью избежать значительной пластификации, поскольку жесткость, теплостойкость и стабильность размеров являются ключевыми требованиями. Тем не менее команда разработчиков может рассматривать пластификатор в низкой дозировке или связанную с ним корректировку процесса при оценке конкретной проблемы, такой как хрупкость, текучесть или временная гибкость в процессе производства. Это решение требует осторожности, а не является стандартным шагом в разработке рецептуры.
Например,Дибутилсебацинат CAS#109-43-3 представляет собой эфир себациновой кислоты, который может рассматриваться в системах, где релевантно поведение при пластификации. В применении жесткого ПВХ его пригодность нельзя предполагать лишь потому, что он может влиять на гибкость. Любая оценка должна учитывать возможное воздействие на модуль, тепловые характеристики, летучесть, миграцию, совместимость, переработку, требования к запаху и спецификацию готового изделия. Его следует оценивать в ходе контролируемых испытаний по фактическим критериям характеристик, а не рассматривать как универсальное средство от ударного разрушения.
Практическая последовательность разработки, снижающая риск ложных выводов
Когда одновременно меняются несколько свойств, изменение нескольких ингредиентов сразу затрудняет интерпретацию результата. Более надежный подход заключается в установлении стабильной базовой рецептуры и условий процесса, а затем в изменении по одному значимому параметру или одному тесно связанному пакету параметров за раз. По мере возможности поддерживайте под контролем источник смолы, процедуру смешения, настройки переработки, кондиционирование образцов и метод испытаний.
Сначала проверьте, полностью ли базовый компаунд гелеобразован и термически стабилен. Затем определите наиболее важное ограничивающее свойство: низкотемпературную ударную прочность, жесткость, теплостойкость, качество поверхности, стабильность экструзии или стоимость. Внесите ограниченную корректировку в наиболее релевантном направлении, например измените тип модификатора, уровень модификатора, содержание наполнителя, баланс смазок или марку смолы. Затем оценивайте не только целевое свойство, но и свойства, которые с наибольшей вероятностью могут ухудшиться.
Например, если рассматривается более вязкая рецептура, фиксируйте ее жесткость, тепловые характеристики, состояние поверхности, крутящий момент при переработке, реакцию при гелеобразовании и размеры детали наряду с результатами ударных испытаний. Если рассматривается более дешевый пакет наполнителя, оценивайте тот же широкий набор показателей, а не судите только по стоимости сырья. Цель состоит в нахождении работоспособной области, а не одного впечатляющего значения испытания.
Анализ результатов с учетом производственной линии
Испытания в лабораторном масштабе ценны, но жесткий ПВХ чувствителен к переходу от условий испытаний к серийному производству. Размер оборудования, конструкция шнека, история сдвиговых нагрузок, стабильность подачи, скорость охлаждения и геометрия фильеры могут изменять отклик материала. Компаунд, который хорошо перерабатывается на одной линии, может требовать корректировки на другой, даже если номинальные уровни смолы и добавок идентичны.
По этой причине сохраняйте образцы и технологические записи как успешных, так и неуспешных испытаний. Сопоставляйте вид излома, цвет, глянец, размеры и поведение расплава с измеренными результатами испытаний. Со временем это формирует практическую внутреннюю базу данных, позволяющую определить, связана ли новая проблема вероятнее с гелеобразованием, термической историей, диспергированием, балансом рецептуры или конструкцией детали.
Лучшая рецептура жесткого ПВХ редко является той, которая имеет наибольшее содержание ударного модификатора, максимальное содержание наполнителя или наилучшую текучесть в отрыве от других свойств. Это состав, который стабильно обеспечивает требуемое эксплуатационное поведение, оставаясь управляемым на предназначенном оборудовании. Разделяя технологические дефекты и ограничения материала, испытывая действительно значимый режим удара и рассматривая каждое изменение добавок как компромисс, можно сделать решения по рецептуре более обоснованными и менее зависимыми от корректировок методом проб и ошибок.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

