


Гранулы ПВХ для литья под давлением: контроль цвета, текучесть и ударная прочность
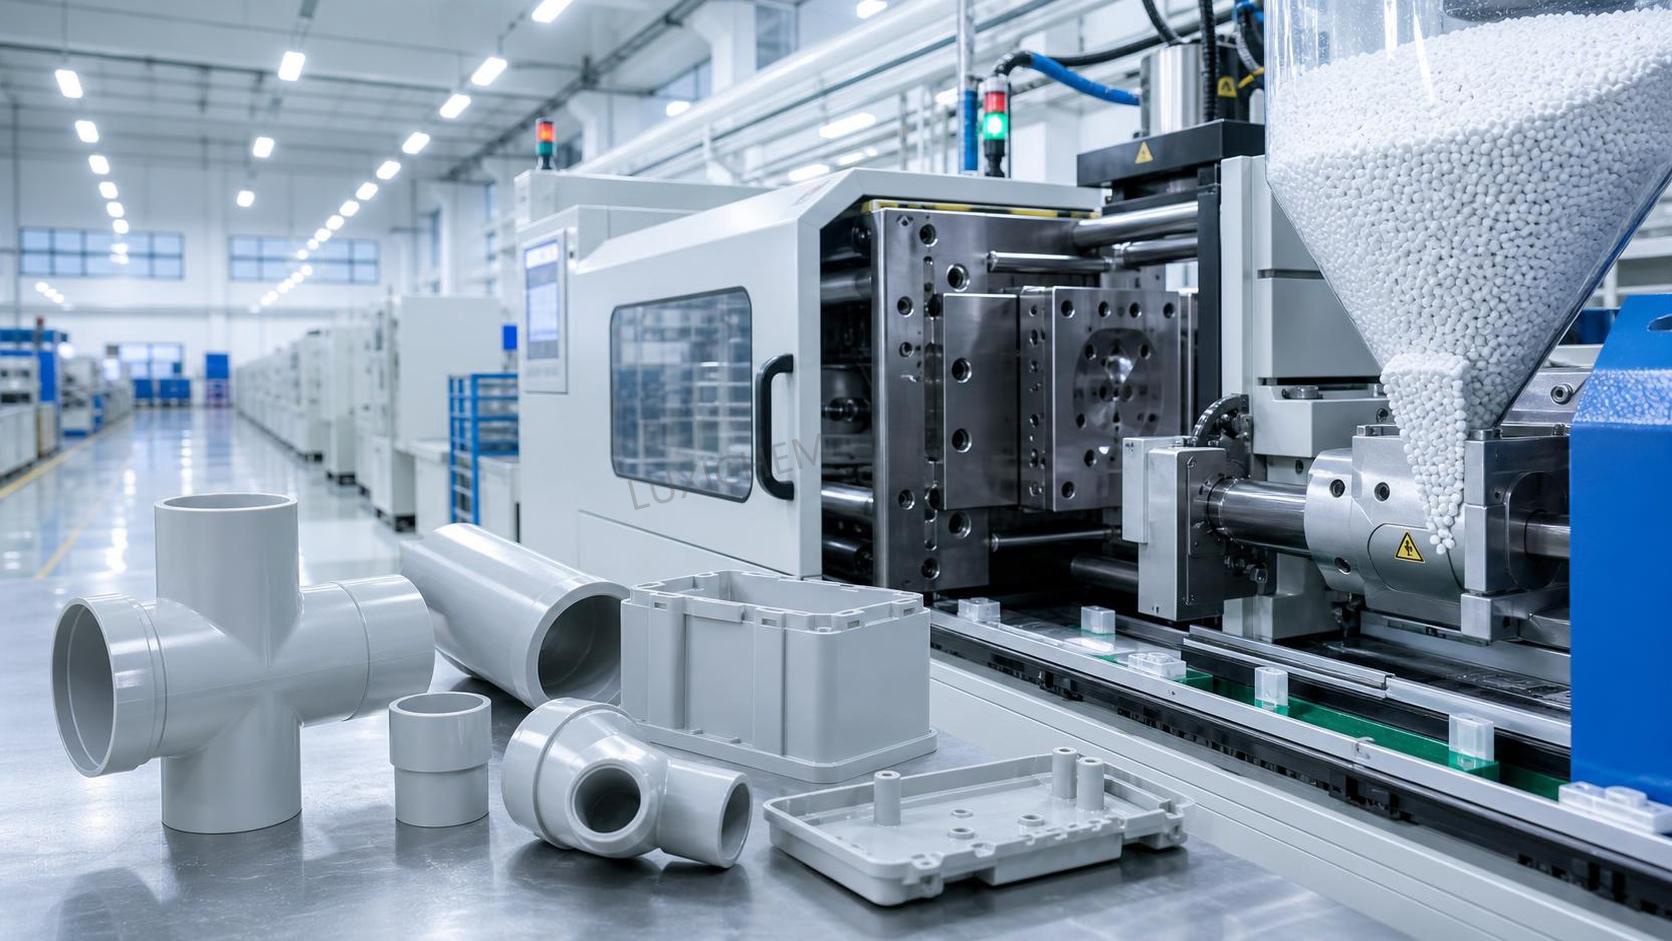
Литые под давлением детали из ПВХ часто сначала оценивают по внешнему виду: корпус выглядит чистым или полосатым, фитинг соответствует утвержденному оттенку или нет, рукоятка кажется прочной или трескается при падении. Однако эти результаты определяются задолго до того, как деталь поступает на контроль. Они начинаются с рецептуры и стабильности гранул ПВХ, а затем зависят от реакции материала на температурную историю, сдвиговые нагрузки, заполнение формы, охлаждение и обращение в производственном цехе.
При литье под давлением жесткого ПВХ практическая цель заключается не просто в получении материала, который плавится. ПВХ не ведет себя как универсальная, легко перерабатываемая товарная смола. Он должен сплавляться в контролируемом технологическом диапазоне без разложения, обладать достаточной текучестью для заполнения полости формы, сохранять достаточную прочность расплава для предотвращения нестабильного поведения и обеспечивать требуемую ударную вязкость после охлаждения. Поэтому контроль цвета, текучесть и ударная прочность взаимосвязаны, а не являются отдельными закупочными спецификациями.
Партия может иметь приемлемый номинальный цвет, но вызывать пожелтение при формовании. Другая может показывать хорошую текучесть в стандартном испытании, но не обеспечивать результат в тонком ребре, фитинге с большой длиной течения или многогнездной форме. Высокоударная рецептура может противостоять разрушению, но увеличивать длительность цикла или снижать глянец поверхности. Эффективный выбор материала начинается с увязки спецификации гранул с фактической деталью, формой, машиной и условиями эксплуатации.
Стабильность цвета — это вопрос переработки, а не только подбора цвета
Изменение цвета деталей из ПВХ часто связывают с диспергированием пигмента, однако более сложные случаи вызваны неравномерной температурной историей. ПВХ чувствителен к чрезмерному тепловому воздействию. Если температура расплава, время пребывания, застойные зоны цилиндра или нагрев от сдвига выходят за допустимый диапазон, может начаться разложение. Ранние признаки включают кремовый или грязно-белый оттенок натуральных компаундов, пожелтение светлых цветов, потерю яркости цветных деталей, темные полосы и, в тяжелых случаях, черные точки или запах гари.
Целевой цвет поставщика гранул следует оценивать вместе с термостабильностью. Пластина, изготовленная в контролируемых лабораторных условиях, может выглядеть приемлемо, тогда как серийные детали демонстрируют отклонение из-за более длительного цикла формования, слишком малого объема впрыска для цилиндра или необходимости более высокого давления впрыска для формы. Поэтому утверждение цвета только по сыпучим гранулам или одному отлитому образцу может вводить в заблуждение.
Для деталей, требующих повторяемого оттенка, таких как электрические аксессуары, трубные фитинги, укупорочные изделия, мебельные компоненты и видимые детали бытовой техники, полезный процесс утверждения включает эталонные пластины, отлитые при согласованных условиях. В эталоне должны быть указаны форма или геометрия пластины, диапазон температур переработки, время пребывания и условия освещения, использованные для визуальной оценки. Инструментальное измерение цвета помогает контролировать межпартийные отклонения, однако визуальные проверки также важны, поскольку глянец, текстура поверхности и освещение могут менять восприятие одного и того же измеренного цвета.
На машине постепенное смещение к желтому цвету обычно требует немедленного расследования. Повышение температуры цилиндра для устранения проблемы заполнения может временно улучшить текучесть, одновременно ускоряя изменение цвета. Более правильный подход — определить, вызвано ли ограничение недостаточной пластификацией, низкой фактической температурой формы, холодным литником, плохой вентиляцией, избыточной долей вторичного материала или слишком жесткой для геометрии детали рецептурой.
Темные точки не следует автоматически считать дефектом пигмента. Они могут быть результатом разложившегося ПВХ, застрявшего в сопле, наконечнике шнека, зоне обратного клапана, литниковом канале или углу цилиндра. После длительной остановки особенно важна процедура очистки продувкой и перезапуска. ПВХ не следует оставлять при температуре переработки без четкого плана действий, поскольку длительное пребывание повышает риск разложения и образования коррозионно-активных продуктов разложения.
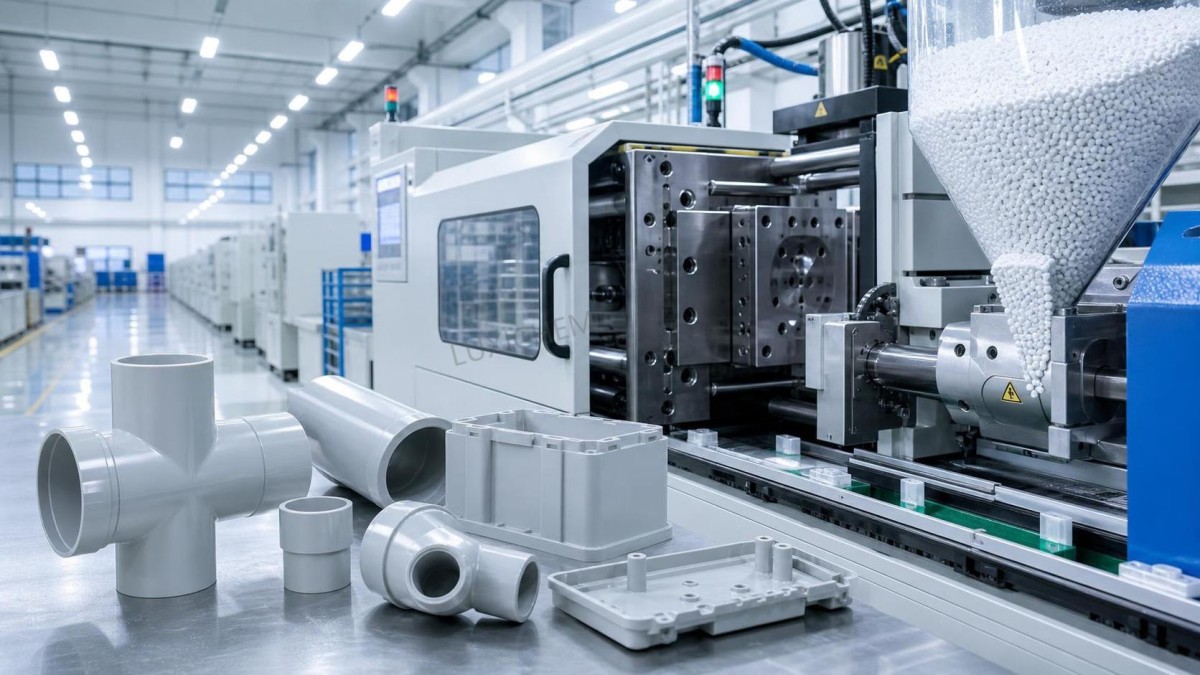
Что означает «хорошая текучесть» при литье ПВХ под давлением
Текучесть часто запрашивают как одно числовое значение, но практический вопрос состоит в том, будет ли компаунд стабильно заполнять требуемую полость формы в безопасном диапазоне температур и давлений. Ответ зависит от толщины детали, длины течения, конструкции литника, количества гнезд, баланса охлаждения формы, качества поверхности и самого узла впрыска.
Компаунды жесткого ПВХ обычно поставляются в виде рецептурных гранул, содержащих ПВХ-смолу, системы стабилизаторов, смазки, технологические добавки, наполнители при необходимости, пигменты и модификаторы ударной прочности. Эти компоненты определяют, как материал желатинизируется и течет под воздействием сдвига. Компаунд с более высокой кажущейся текучестью может подходить для тонких стенок или длинных путей течения, но также может быть более чувствителен к облоям, усадочным дефектам, внешнему виду сварных швов или размерным отклонениям. Компаунд с меньшей текучестью может подходить для толстостенных фитингов, но стать сложным в переработке деталей с высокой детализацией и узкими литниками.
Для ежедневного формования стабильная текучесть ценнее агрессивно высокого показателя текучести. Стабильная текучесть означает, что умеренная корректировка температуры цилиндра или скорости впрыска не вызывает непропорционального изменения массы детали, облоя, риска недолива или цвета. Такая стабильность обеспечивает переработчику рабочее технологическое окно и снижает зависимость от постоянной коррекции машины.
Несколько признаков помогают отличить ограничения текучести, связанные с материалом, от проблем машины или формы:
- Недоливы в одном и том же месте могут указывать на холодную зону формы, ограниченную вентиляцию, недостаточный размер литника или компаунд, не подходящий для требуемой длины течения.
- Нестабильная масса детали часто указывает на плохой контроль дозы, нестабильную подушку расплава, неравномерную подачу или различия в объемном поведении гранул, а не только на текучесть смолы.
- Появление облоя после повышения температуры указывает на то, что процесс принудительно корректируют для компенсации другого ограничения. Следует проверить усилие смыкания, состояние линии разъема, давление в полости и баланс литников.
- Следы подгорания в конце заполнения могут быть вызваны захваченным воздухом и плохой вентиляцией. Повышение температуры может усугубить визуальный дефект вместо его устранения.
- Высокое давление впрыска при плохом воспроизведении поверхности может указывать на недостаточную температуру формы, недостаточное сплавление, ограниченные литниковые каналы или чрезмерное содержание наполнителя для данного применения.
Выбор машины имеет значение. Узлы впрыска, слишком большие относительно дозы, могут создавать чрезмерное время пребывания. Слишком малые узлы могут требовать работы на пределе возможностей, повышая сдвиговые нагрузки и снижая стабильность процесса. Конструкция шнека, степень сжатия, состояние запорного кольца и реакция температурных зон влияют на пластификацию гранул ПВХ. При смене поставщиков или рецептур первоначальные испытания не следует начинать при максимально доступной температуре. Контролируемый температурный профиль, умеренное противодавление и документированные изменения дают более полезную информацию, чем быстрая попытка принудительно добиться полного заполнения.
Ударную прочность необходимо оценивать на готовой детали
Ударную стойкость часто рассматривают как свойство материала, однако характеристики отлитой детали определяются не только рецептурой гранул. Надрезы, острые внутренние углы, сварные швы, следы литника, линии спая вокруг отверстий, остаточные напряжения и низкая температура эксплуатации могут снижать фактическую прочность. Компаунд, хорошо работающий на стандартизированном образце, все же может разрушаться в уязвимом элементе готового компонента.
Гранулы ПВХ, модифицированные для повышения ударной прочности, обычно применяют там, где хрупкость недопустима: в корпусах инструментов, клипсах, распределительных коробках, мебельных компонентах, профилях, перерабатываемых литьем под давлением, защитных кожухах и фитингах, подвергающихся нагрузкам при обращении или монтаже. Требуемый уровень модификации должен соответствовать ожидаемым условиям эксплуатации, а не общему требованию «высокой ударной прочности». Деталь, установленная в помещении при стабильной температуре, имеет иной профиль рисков, чем деталь, подвергаемая обращению на холоде вне помещений, повторным сборочным нагрузкам или ударам при транспортировке.
Существуют компромиссы. Повышение уровня ударной модификации может влиять на твердость, жесткость, теплостойкость, глянец, текучесть и стоимость. Значительное использование наполнителя может способствовать достижению целей по жесткости или стоимости, но способно снизить ударные характеристики, если рецептура и диспергирование не соответствуют требованиям. Правильный выбор редко означает максимально доступное значение ударной прочности. Это рецептура, которая соответствует требованиям к риску разрушения детали, оставаясь стабильной в выбранной форме и цикле.
При оценке новой марки простые проверки, близкие к реальным производственным условиям, могут быть более показательными, чем сравнение технических паспортов. Отливайте детали из критически важных положений гнезд. Испытывайте образцы при минимальной предполагаемой температуре эксплуатации, если того требует применение. Включайте зоны сварных швов и участки возле отверстий или защелок. Сравнивайте не только катастрофическое разрушение, но и побеление, растрескивание и остаточную деформацию. Если деталь собирается с помощью винтов, вставок или запрессовок, оценивайте эти операции после кондиционирования, а не только непосредственно после формования.
Рецептура должна соответствовать технологическому маршруту
Не все гранулы ПВХ, предлагаемые для формованных изделий, взаимозаменяемы. Компаунд, разработанный для экструзии, может не обеспечивать поведение при сплавлении, текучесть или термическую реакцию, необходимые для литья под давлением. Аналогично, рецептура, подходящая для непрозрачных промышленных деталей, может не отвечать требованиям к внешнему виду глянцевого потребительского компонента. Запрашиваемое применение следует описывать с точки зрения геометрии и условий переработки, а не только как «литьевая марка ПВХ».
Полезное техническое задание для испытания материала включает массу детали, номинальную и минимальную толщину стенки, максимальную длину течения, тип и толщину литника, количество гнезд, целевое время цикла, желаемый внешний вид поверхности, стандарт цвета, ожидаемую температуру эксплуатации, ударные нагрузки и любые применимые нормативные ограничения. Эта информация помогает определить, что должно быть приоритетом: более легкое течение, улучшенная термостабильность, более высокая ударная прочность, меньшее изменение глянца или сниженная склонность к налету на форме.
Управление каталогом также требует дисциплины в цепочках поставок химической продукции с широким ассортиментом. Близость продуктов в каталоге не означает совместимости при переработке или применимости для конкретного использования. Например, Тестостерон CAS#58-22-0 является отдельным химическим продуктом и не играет роли в рецептуре ПВХ для литья под давлением или замене материала. Четкая идентификация продукции, документация по партиям и раздельное хранение являются базовыми мерами защиты от ошибок при получении и обращении.
Входной контроль может предотвратить устранимые проблемы при формовании
Даже хорошо выбранная рецептура может создавать проблемы при нестабильных условиях обращения. Каждая поставка гранул ПВХ должна быть прослеживаемой по документации партии и проверяться на соответствие утвержденной марке, цвету, состоянию упаковки и количеству. Мешки или контейнеры для насыпного материала со следами воздействия воды, разрывами, загрязнением или неясной идентификацией следует изолировать до их поступления в бункер.
Компаунды ПВХ обычно не обладают такой же чувствительностью к влаге, как некоторые гигроскопичные инженерные пластики, однако чистое и сухое хранение остается важным. Поверхностная влага и загрязнения могут способствовать появлению серебристости, поверхностных следов, нестабильной подачи или визуальных дефектов. Вскрытые мешки следует защищать от пыли, смешения материалов и случайного загрязнения вторичным материалом. Если рассматривается сушка, она должна выполняться согласно рекомендациям поставщика компаунда; ненужный или чрезмерный нагрев может создавать собственные риски при переработке.
Особого внимания заслуживает политика использования вторичного материала. Чистый, прослеживаемый вторичный материал литников от той же марки и того же цвета может использоваться в контролируемой доле в зависимости от детали и применения. Однако вторичный материал увеличивает температурную историю материала. В видимых, высокоударных, регулируемых или точных деталях даже небольшие добавки могут повлиять на стабильность цвета, ударные свойства, качество поверхности или прослеживаемость партии. Вторичный материал смешанных цветов или неизвестного происхождения не следует использовать для решения проблемы стоимости в критически важной детали.
Используйте план испытаний, отделяющий влияние рецептуры от влияния процесса
Распространенная ошибка при смене материала — одновременно изменять несколько настроек. Если в ходе одного испытания изменяются температуры цилиндра, скорость впрыска, давление выдержки, время охлаждения, температура формы и марка материала, становится невозможно определить, почему результат улучшился или ухудшился.
Более надежный подход начинается с базовых условий машины, доказавших эффективность на сопоставимой марке ПВХ. Зафиксируйте настройки подготовки расплава, фактическое время цикла, подушку расплава, пиковое давление впрыска, профиль выдержки, массу детали, внешний вид и ключевые размеры. Затем оценивайте новые гранулы ПВХ посредством ограниченной, запланированной последовательности регулировок. Наблюдайте за поведением технологического окна, а не стремитесь получить одну визуально приемлемую деталь.
Наиболее полезными признаками подходящей марки являются повторяемость в ходе обычного производственного прогона, ограниченное изменение цвета после запуска, стабильная масса детали, приемлемое требуемое давление, чистое извлечение и стабильные ударные характеристики в критических зонах детали. Марка, которая дает отличные детали в течение десяти циклов, но начинает изменять цвет, образовывать налет на форме или колебаться после продолжительной работы, еще не является подтвержденным решением.
Для производственных команд практическая ценность хорошо подобранных гранул ПВХ заключается в меньшем числе компромиссов. Материал не должен вынуждать к многократному повышению температуры для заполнения формы, чрезмерной подпитке для контроля усадки или широкому допуску цветовых отклонений для поддержания производительности. Когда стабильность цвета, поведение текучести и ударная прочность оцениваются совместно, результатом становится более предсказуемый процесс и деталь, сохраняющая пригодность для предусмотренной эксплуатации, а не просто приемлемая на выходе из литьевой машины.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

