


Дефекты гранул ПВХ при формовании: распространённые причины и практические решения
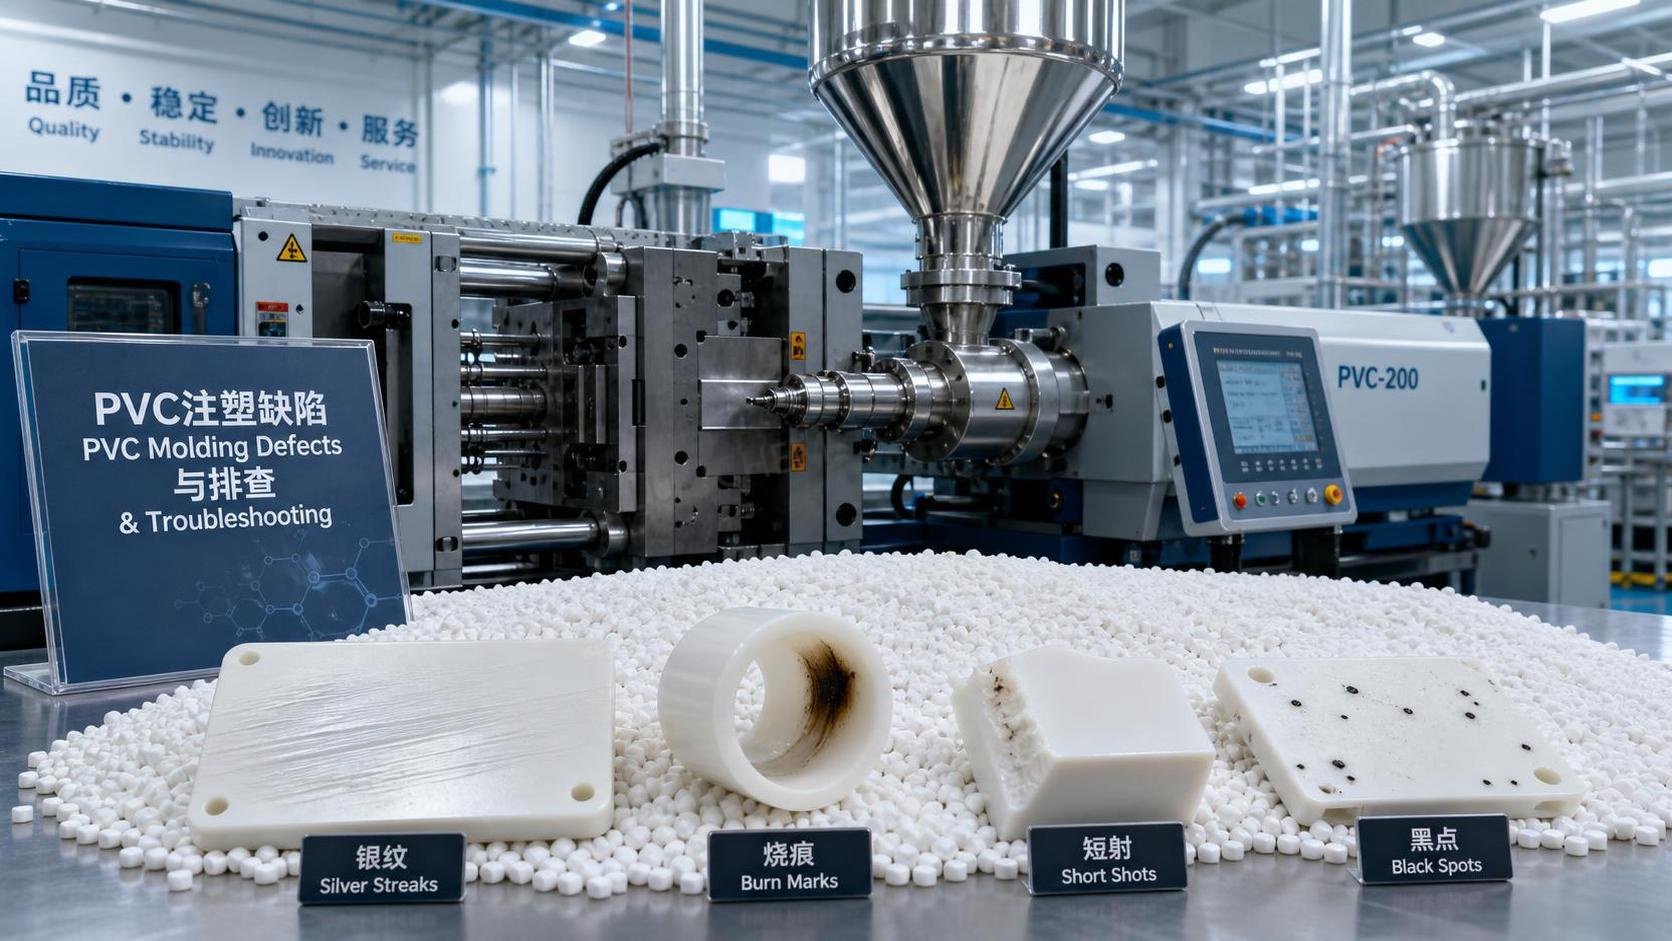
Начните с характера дефекта на формованной детали, а затем последовательно проверьте состояние материала, температурную историю, параметры давления, равномерность охлаждения и время пребывания материала в цилиндре. При работе с гранулами PVC видимые дефекты часто возникают из-за небольшого несоответствия между поведением композиции и настройками оборудования, а не из-за одной конкретной неисправности. Если одновременно изменились поверхность, размеры и механические свойства детали, проблема может находиться на предыдущем этапе — в сушке, стабильности смешивания, загрязнении или различиях между партиями. Если изменился только один признак, например блеск, белесость у литника, утяжина или следы подгорания, причина обычно более локальна.
PVC менее устойчив к отклонениям, чем многие товарные термопласты, поскольку термическая стабильность, баланс смазочных компонентов и чувствительность к сдвигу напрямую влияют на состояние расплава. На практике предположение, что любой дефект вызван только повреждением формы или только качеством сырья, обычно приводит к задержкам. Стабильный результат зависит от взаимодействия смолы, добавок, состояния оборудования, конструкции фильеры или формы, а также обращения с гранулами PVC до их поступления в цилиндр.
Поверхностные полосы, изменение цвета и следы, похожие на подгорание
При появлении темных полос, пожелтения, коричневых линий или локальных следов обугливания в первую очередь следует подозревать термическую деструкцию. PVC может разрушаться, если температура расплава становится слишком высокой, время пребывания слишком длительным или застойные зоны удерживают материал в цилиндре, сопле, горячеканальной системе или тупиковых участках канала течения. Оборудование, на котором ранее перерабатывался другой полимер, также может содержать разложившийся остаток, отделяющийся во время производства.
Оценивайте полный температурный профиль, а не только одну настройку цилиндра. Даже умеренная температура цилиндра может привести к чрезмерному нагреву расплава, если скорость вращения шнека высока, противодавление чрезмерно или износ шнека и цилиндра вызывает неравномерное увеличение сдвиговых нагрузок. В некоторых случаях заблокированный вентиляционный канал, заедающий обратный клапан или частичное засорение сопла повышают локальную температуру и создают повторяющийся рисунок подгорания. Если дефект появляется через регулярные интервалы впрыска, застрявший разложившийся материал может выходить из застойной полости.
Корректирующие действия следует начать с контролируемой продувки и проверки вероятных зон зависания материала. Если технологический процесс это допускает, немного снизьте температуру задней и средней зон цилиндра, уменьшите скорость вращения шнека и сократите время пребывания, точнее согласовав размер впрыска с вместимостью цилиндра. Не оставляйте нагретые гранулы PVC в цилиндре во время длительных остановок. При необходимости паузы снижение температуры по процедуре остановки обычно безопаснее, чем выдерживание материала при рабочей температуре. Следы подгорания в конце заполнения также могут указывать на наличие воздуха, trapped в полости формы, поэтому перед тем как обвинять только материал, следует проверить глубину и чистоту вентиляционных каналов, а также скорость заполнения на конечном участке.
Серебристые полосы и поверхностное расслоение
Поверхностное расслоение на деталях из PVC часто выглядит как тонкие серебристые линии, расходящиеся от литника или идущие по направлению потока. Влага является одной из возможных причин, однако при работе с гранулами PVC ее не следует считать единственным объяснением. Поверхностные летучие компоненты добавок, загрязнение несовместимыми полимерами, остатки моющих жидкостей в тракте бункера и газы разложения перегретого PVC могут вызывать аналогичный вид дефекта.
Если полосы появились после введения новой партии, сравните насыпную плотность, распределение гранул по размерам и характер подачи в зоне загрузки. Неравномерная подача может вызвать нестабильную пластификацию и периодическое выделение газа. Материал, хранившийся во влажных условиях, также может содержать поверхностную влагу, особенно если мешки были открыты и частично использованы в течение длительного времени. Неконтролируемый транспортирующий воздух может повторно вносить влагу или пыль. Скопление мелкого порошка вокруг загрузочной горловины иногда указывает на истирание при транспортировке, что может повлиять на стабильность плавления.
К практическим мерам относятся очистка бункера, горловины и линий загрузчика, временное исключение регранулята и проверка отсутствия посторонней смолы в потоке подачи. При подозрении на влагу используйте только условия сушки, подходящие для конкретной PVC-композиции; перегрев при сушке может быть столь же вреден, как и недостаточная сушка. Небольшое снижение температуры расплава и уменьшение чрезмерного сдвига часто улучшают ситуацию с полосами, связанными с газообразованием. Если дефект сосредоточен около литника, причиной может быть слишком маленький или чрезмерно ограничивающий литник, вызывающий локальный перегрев во время впрыска.
Недолив и неполное заполнение
Когда полость не заполняется полностью, очевидной реакцией часто становится увеличение давления впрыска. Это может помочь в течение нескольких циклов, но способно скрыть настоящую проблему. Неполное заполнение при работе с гранулами PVC может быть вызвано низкой температурой расплава, преждевременным замерзанием в тонком участке, недостаточной вентиляцией, фактическим недостаточным объемом впрыска, чрезмерной вязкостью из-за изменения состава или сужением канала течения вследствие отложений.
Полезно определить, останавливается ли недолив всегда в одном и том же месте. Если да, проверьте равномерность температуры формы, локальную толщину стенки, вентиляцию и наличие закупорки на данном участке потока. Если место остановки меняется от цикла к циклу, вероятнее всего, проблема связана с нестабильной подачей, непостоянством остаточной подушки, проскальзыванием в узле впрыска или изменением однородности расплава. Изношенный наконечник шнека или обратный клапан может вызывать непостоянство объема впрыска от детали к детали, создавая впечатление дефекта материала.
- Повышайте температуру расплава небольшими шагами только в том случае, если до существенного увеличения риска деструкции остается запас.
- Проверьте этапы регулирования скорости впрыска. Слишком медленное начальное заполнение может привести к преждевременному образованию поверхностного слоя, тогда как чрезмерно высокая скорость может захватить воздух и ослабить конечный участок заполнения.
- Измеряйте стабильность фактической остаточной подушки в течение нескольких циклов, а не доверяйте одному отображаемому значению.
- Проверьте фильтры, сопла и литники на наличие частичной закупорки, особенно после смены цвета или повторного запуска.
Если оборудование простаивало с нагретым материалом внутри, разложившиеся фрагменты также могут переместиться и ограничить поток. В такой ситуации очистка тракта может дать больший эффект, чем очередное повышение давления.
Облой, появляющийся без очевидных изменений формы
Облой не всегда означает, что усилие смыкания просто слишком мало. В случае PVC облой может возникать при снижении вязкости расплава из-за повышения температуры, изменения баланса смазочных компонентов или слишком длительного пребывания материала в цилиндре, изменяющего его реологию. Разъемная линия формы, которая ранее работала приемлемо, может начать образовывать облой после изменения соосности вследствие теплового расширения или повреждения вентиляционных зон, превращающихся в пути утечки.
Обратите внимание на место образования облоя. Облой по разъемной линии по всему периметру указывает на проблемы с усилием смыкания или параллельностью. Облой около вставок, выталкивающих штифтов или локальных запирающих участков указывает на износ, застрявший мусор или локальные скачки давления. Если после повышения температуры цилиндра для устранения недолива облой усилился, регулировка могла оказаться чрезмерной и создать расплав с более низкой вязкостью, который легче выходит наружу.
Корректирующие работы должны включать проверку состояния узла смыкания, баланса анкерных колонн, если это применимо, посадки формы и наличия загрязнений на запирающих поверхностях. Затем сравните максимальную потребность полости в давлении с профилем скорости заполнения и выдержки под давлением. Иногда небольшое снижение точки переключения или давления выдержки стабилизирует кромку без появления недолива. Если на другом участке линии перерабатывается гигроскопичный вспомогательный компонент, обеспечьте его полное разделение; перекрестное загрязнение может изменить поведение расплава так, что это будет выглядеть как износ оснастки.
Утяжины, пустоты и мягкие участки
Утяжины обычно связаны с толстыми участками, которые медленно охлаждаются и дают усадку после затвердевания внешней оболочки. При литье жесткого PVC утяжины могут легче появляться в местах, где соотношение ребра к стенке слишком велико, давление выдержки отключается слишком рано или охлаждение формы неравномерно. Внутренние пустоты образуются, когда поверхность замерзает до того, как сердцевина достаточно уплотнена. На некоторых деталях первым признаком является не видимое углубление, а неожиданно мягкое ощущение в области бобышек или усиленных участков.
Перед регулировкой давления проверьте, остается ли литник открытым достаточно долго для эффективной выдержки под давлением. Если литник закрывается слишком рано, увеличение времени выдержки не поможет. Слишком низкая температура формы может быстро заморозить литник, а слишком низкая температура расплава — ограничить заполнение толстых участков. И наоборот, чрезмерно высокая температура расплава может увеличить общую усадку и сузить рабочее окно уплотнения.
Если изменение конструкции невозможно, стабилизация процесса обычно требует балансировки температуры расплава, температуры формы, давления и времени выдержки с учетом фактической точки замерзания литника. Засорение водяных каналов, накипь внутри линий охлаждения или плохой тепловой контакт одной из вставок формы могут создавать локальные утяжины, которые ошибочно связывают с новой партией гранул PVC. Техническое обслуживание контуров охлаждения часто эффективнее, чем неоднократное изменение настроек материала.
Коробление, скручивание и изменение размеров
Коробление часто возникает из-за неравномерного охлаждения, ориентационных напряжений или различной усадки участков с разной толщиной. Детали из PVC с длинными плоскими участками, асимметричными ребрами или переходами между стенками разной толщины особенно чувствительны. Если одна сторона формы нагревается сильнее из-за заблокированного охлаждения или плохого контакта, деталь может выходить из формы визуально приемлемой, а затем деформироваться при последующем охлаждении.
Изменение размеров в течение смены также может быть вызвано нестабильными условиями окружающей среды вокруг формы, непостоянным контролем температуры формы или циклами машины, продолжительность которых меняется на несколько секунд. При техническом анализе распространенной ошибкой является сосредоточение только на конечных размерах без проверки температуры детали при выталкивании. Детали, измеренные слишком быстро после выталкивания, могут казаться нестабильными, хотя настоящая проблема заключается в недостаточной термической стабилизации перед контролем.
Полезными могут быть такие корректировки, как снижение ориентации за счет умеренного уменьшения скорости заполнения тонких участков, улучшение симметрии охлаждения и проверка того, не создает ли уплотнение односторонних напряжений. Если в форме используются вставки с существенно различной теплопроводностью, локальная геометрия может потребовать независимого контроля температуры вместо одной настройки контура. Изменение композиции с иной реакцией на смазочные компоненты также может изменить характеристики съема и картину усадки после формования.
На некоторых предприятиях осушители или сушильные химикаты, включая такие материалы, какпентаоксид фосфора CAS#1314-56-3, хранятся в той же складской зоне, что и полимерные добавки. Даже без непосредственного использования при формовании PVC недостаточное разделение материалов, активно реагирующих с влагой, или пылящих материалов может осложнить поддержание порядка и контроль загрязнений в зоне хранения сырья.
Хрупкость, растрескивание и низкая ударная прочность
Если формованные детали слишком легко ломаются или на их кромках появляются трещины при обрезке, причина может заключаться в деструкции, чрезмерных внутренних напряжениях, недостаточном сплавлении, загрязнении или неправильном технологическом окне для данной композиции. Хрупкие детали из PVC не всегда имеют явные следы подгорания. Деталь может выглядеть чистой, но потерять прочность из-за неблагоприятной температурной истории расплава.
Холодные поверхности формы могут увеличивать замороженные напряжения, особенно в острых углах или около литников. Чрезмерное уплотнение может усилить растрескивание вокруг вставок и линий спая. Доля регранулята, если он используется, должна проверяться на соответствие допустимому уровню для данной композиции, поскольку повторная тепловая история может изменить эксплуатационные характеристики. Непостоянное распределение добавок может создавать локальные слабые зоны, похожие на механические повреждения при обращении.
Практический подход заключается в сравнении места и внешнего вида излома. Трещины на линиях спая указывают на плохое сплавление или захваченный воздух. Трещины около литников свидетельствуют об ориентации или чрезмерном уплотнении. Случайное хрупкое разрушение по всей детали может указывать на более масштабное термическое повреждение или загрязнение. Если небольшое изменение процесса восстанавливает ударную прочность, проблема может быть связана с переработкой; если нет, контрольные образцы предыдущих партий помогут отделить влияние машины от изменений сырья.
Черные точки, гели и нерасплавившиеся частицы
Черные точки обычно указывают на разложившийся остаток, однако гели и твердые частицы могут возникать из-за недостаточного плавления, плохого смешивания, загрязнения или агломерации добавок. При работе с гранулами PVC нерасплавившиеся частицы могут появляться при неравномерной температуре цилиндра, неподходящей для данной композиции конструкции шнека или слишком высокой производительности, не позволяющей стабильно пластифицировать материал. Резкое увеличение количества дефектов после технического обслуживания может означать, что нагреватели цилиндра установлены неправильно или показания термопар неточны.
Следует также проверить оборудование для перемещения материала. Пыль, металлическая стружка от изношенных загрузчиков, фрагменты упаковки и остатки предыдущих композиций могут проявляться как визуальные дефекты. Если черные точки появляются главным образом после запуска, более вероятной причиной являются очистка и практика продувки, а не текущая партия. Если они сохраняются на протяжении всего цикла, проверьте шнек, обратный клапан, посадочное место сопла и все коллекторы горячеканальной системы на наличие застойных зон.
Некоторые переработчики хранят в общем химическом ассортименте сильные обезвоживающие вещества, напримерпентаоксид фосфора CAS#1314-56-3. Здесь важен косвенный фактор: дисциплина хранения имеет значение. Мелкодисперсные реакционноспособные порошки должны быть полностью отделены от полимерного сырья, открытых емкостей и рабочих мест технического обслуживания, чтобы снизить вероятность попадания посторонних частиц.
Когда дефект, вероятно, связан не с сырьем
Некоторые повторяющиеся проблемы часто связывают с качеством смолы, хотя основной причиной является состояние оборудования. Плохо работающие нагревательные пояса цилиндра, дрейф показаний термопары, нестабильная работа гидравлики, заблокированные каналы охлаждения, изношенные витки шнека и негерметичные обратные клапаны могут вызывать симптомы, похожие на нестабильность гранул PVC. Дефект, исчезающий после переноса формы на другую машину, является веским признаком того, что исходное оборудование следует проверить более тщательно.
Транспортировка и хранение также имеют значение. Поврежденные мешки, длительное воздействие тепла, смешивание партий и загрязнение бункера могут изменить поведение материала еще до начала переработки. Однако слишком быстрая замена материала может нарушить прослеживаемость. Обычно лучше изолировать по одной переменной: использовать тот же материал на той же машине, затем тот же материал на другой машине и после этого контролируемо изменять температуру или скорость. Такая последовательность позволяет сузить круг причин, не создавая новой неопределенности.
Когда формованная деталь из PVC начинает иметь визуальные или размерные дефекты, наиболее быстрый путь обычно заключается в систематическом сравнении текущих настроек, фактического поведения машины и недавней истории обращения с материалом. Большинство дефектов удается уменьшить, если связать проблему с температурной историей, образованием газа, ограничением потока, дисбалансом уплотнения или загрязнением, а не рассматривать каждый симптом как отдельную проблему.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

