


Как полипропиленовые гранулы ведут себя при литье под давлением и экструзии
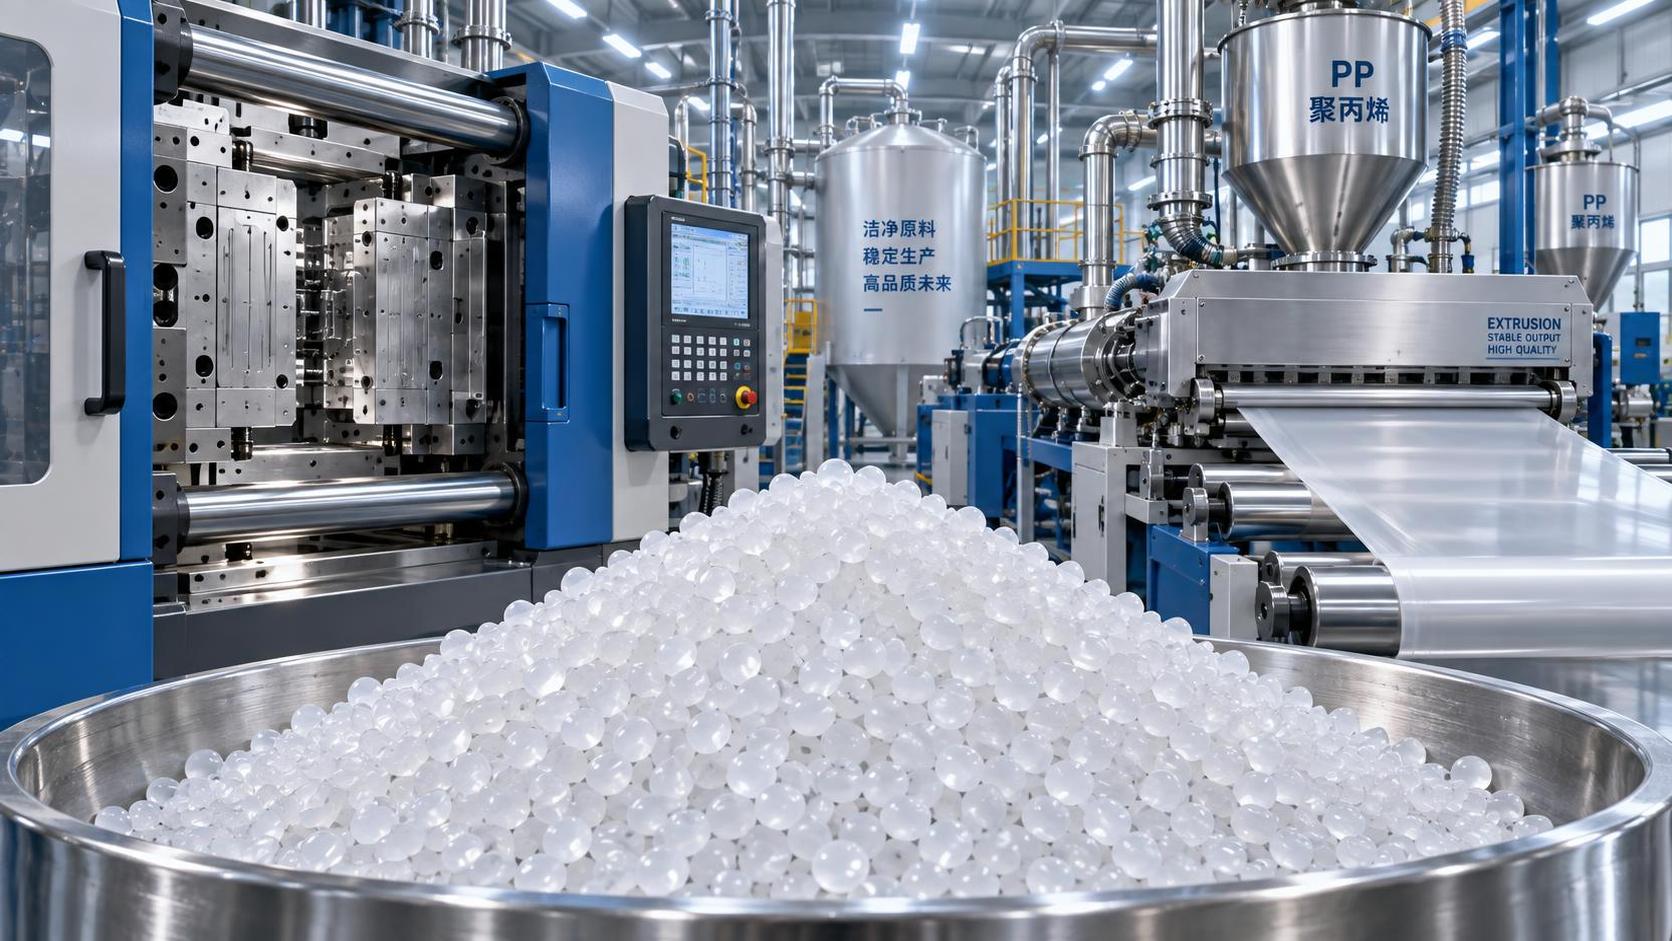
Полипропиленовые гранулы могут вести себя совершенно по-разному при литье под давлением и экструзии, даже если смола продаётся под одним и тем же общим обозначением «PP». Определяющие переменные не ограничиваются типом полипропилена или номинальным показателем текучести расплава. На то, сможет ли марка чисто заполнять тонкостенную форму, обеспечивать стабильность размеров жёсткой детали, формировать стабильный экструдат или образовывать дефекты после переработки, влияют молекулярно-массовое распределение, структура сополимера, пакет добавок, уровень влажности и загрязнений, однородность гранул и тепловая история, обусловленная работой оборудования.
Поэтому при одобрении материала важно спрашивать не о том, подходят ли полипропиленовые гранулы для данного процесса в целом, а о том, обеспечивает ли конкретная марка приемлемое технологическое окно при сохранении механических, визуальных, нормативных и эксплуатационных свойств, необходимых готовому изделию. При литье под давлением приоритетны быстрое заполнение полости и стабильное уплотнение; экструзия предъявляет более высокие требования к прочности расплава, стабильности производительности, поведению материала в фильере и устойчивости к длительному времени пребывания. Смола, эффективная в одном процессе, может быть технически непригодна для другого.
Структура марки полипропилена определяет исходные параметры
Коммерческий полипропилен обычно поставляется в виде гомополимера, статистического сополимера или ударопрочного сополимера. Такая классификация полезнее общего обозначения PP, но всё же служит лишь отправной точкой для оценки характеристик.
Гомополимер PP отличается сравнительно высокой жёсткостью, хорошей для многих применений теплостойкостью и зачастую благоприятными характеристиками текучести. Его широко рассматривают для жёсткой упаковки, товаров для дома, колпачков и укупорочных средств, волокон и промышленных формованных деталей. Более низкая собственная ударопрочность, особенно при пониженной температуре, может ограничивать его применение там, где важны стойкость к падению или долговечность при ударных нагрузках.
Статистический сополимер PP содержит небольшое количество сомономера, включённого в полимерную цепь. По сравнению с гомополимером он обычно обеспечивает более высокую прозрачность, более низкую температуру запайки в соответствующих упаковочных структурах и лучшую ударопрочность, но уступает по жёсткости и теплостойкости. Его часто рассматривают для прозрачной или полупрозрачной упаковки, изготовленной литьём под давлением, а также для некоторых видов экструдируемых листов и плёнок.
Ударопрочный сополимер PP, часто называемый гетерофазным сополимером, содержит эластомерную фазу, повышающую ударопрочность. Он подходит для автомобильных компонентов, бытовой техники, ящиков, вёдер и других изделий, для которых требуется сбалансированное сочетание жёсткости и ударопрочности. Эластомерная фаза может снижать блеск, увеличивать мутность и изменять усадку, поэтому визуальные требования и допуски на размеры следует оценивать наряду с данными по ударопрочности.
В каждой категории особенности полимеризации и компаундирования могут создавать существенные различия. Две марки с похожим показателем текучести расплава могут иметь разное молекулярно-массовое распределение, что влияет на реакцию на сдвиг, разбухание экструдата, прочность расплава и чувствительность к условиям переработки. При технической оценке не следует считать материалы взаимозаменяемыми только на основании MFR.
Показатель текучести расплава — инструмент предварительного отбора, а не окончательная оценка перерабатываемости
Показатель текучести расплава (MFR), обычно измеряемый согласно ISO 1133 или ASTM D1238 при условиях испытания, указанных для конкретной марки, — наиболее часто упоминаемая характеристика полипропиленовых гранул. Он показывает массу полимера, проходящего через стандартный капилляр за заданное время при определённых температуре и нагрузке. На практике более высокий MFR обычно означает меньшую среднюю молекулярную массу и более лёгкое течение материала в условиях испытания.
При литье под давлением марки с высокой текучестью могут снижать давление впрыска, облегчать заполнение тонких стенок и сокращать время заполнения сложных полостей. Более низкая вязкость может быть полезна для укупорочных средств, тонкостенных контейнеров, потребительских товаров со сложной геометрией и многогнёздных форм. Компромисс состоит в том, что очень высокая текучесть может соответствовать меньшей прочности расплава и, в зависимости от рецептуры, сниженной ударопрочности или повышенной чувствительности к ухудшению свойств из-за чрезмерного теплового воздействия.
Экструзии подходят не просто смолы с наименьшей текучестью. Для производства листов, профилей, труб, листов для термоформования и некоторых видов плёнок требуется расплав, сохраняющий целостность после выхода из фильеры. При недостаточной прочности расплава на линии могут возникать нестабильная вытяжка, неодинаковая толщина, провисание листа для термоформования, нестабильность полотна или неравномерное разбухание экструдата. Материал с более низким MFR часто обеспечивает более высокую прочность расплава, но может потребовать повышения давления и крутящего момента либо изменения условий работы шнека и фильеры.
MFR измеряют в одном диапазоне сдвига, тогда как при литье под давлением и экструзии полимер подвергается воздействию широкого диапазона скоростей сдвига. Для ответственных проектов информативнее реологические данные в соответствующем диапазоне скоростей сдвига. Капиллярная или ротационная реометрия, а также кривые вязкости поставщика могут показать, насколько узким или широким является молекулярно-массовое распределение материала и как резко его вязкость снижается при сдвиге. Это важно, когда материал выглядит подходящим при сравнении технических паспортов, но ведёт себя иначе при быстром впрыске или непрерывной экструзии.
Литьё под давлением: заполнение — лишь одна из составляющих оценки материала
При литье под давлением полипропилен должен пройти из цилиндра через систему литников, литник и полость формы, прежде чем движущийся фронт расплава застынет. Марка может успешно заполнять форму, но при этом вызывать утяжины, коробление, низкую прочность по линии спая, хрупкость в области литника или нестабильность размеров от цикла к циклу. Поэтому оценка материала должна выходить за рамки проверки заполнения короткого впрыска.
Полипропилен с высокой текучестью может облегчить заполнение тонких участков и длинных каналов течения, однако во многом результат по-прежнему зависит от конструкции формы. Расположение и размер литника, балансировка литниковых каналов, вентиляция, температура поверхности полости и симметричность охлаждения определяют, как полимер уплотняется и кристаллизуется. Полипропилен является полукристаллическим материалом. Поэтому его усадка существенно выше, чем у многих аморфных пластмасс, и зависит от ориентации потока, температуры формы, давления выдержки, содержания наполнителя и геометрии детали.
Коробление особенно актуально для плоских панелей, крупных крышек, тонкостенных контейнеров и деталей с рёбрами или неравномерной толщиной стенок. Чрезмерное уплотнение может уменьшить локальные утяжины, но увеличить напряжения ориентации или усилить дифференциальную усадку. Недостаточное уплотнение может привести к усадочным пустотам, плохому внешнему виду рёбер и отклонениям размеров. Следует выбирать материал, обеспечивающий стабильное технологическое окно, а не только позволяющий получить приемлемую деталь при узком наборе условий работы машины.
В наполненных марках тальк, карбонат кальция, стекловолокно или минеральное армирование могут повышать жёсткость, уменьшать усадку и улучшать контроль размеров. Эти преимущества сопровождаются отдельными особенностями: усиленным абразивным износом оборудования, изменением износа литников, повышенной анизотропией, снижением поверхностного блеска и возможным уменьшением ударопрочности. Для полипропилена, наполненного стекловолокном, особое внимание необходимо уделять ориентации волокон и характеристикам линии спая, поскольку локальное выравнивание волокон может существенно влиять на механические свойства и деформацию детали.
Механические характеристики, указанные в техническом паспорте, следует рассматривать с учётом стандарта испытания и состояния образца. Свойства при растяжении часто измеряют согласно ISO 527 или ASTM D638, при изгибе — согласно ISO 178 или ASTM D790, ударопрочность — согласно ISO 179, ISO 180, ASTM D256 или другим указанным методам. Результаты испытаний на удар с надрезом и без надреза нельзя считать взаимозаменяемыми. Результаты при комнатной температуре также не подтверждают пригодность материала для эксплуатации при низких температурах, повторных ударных нагрузках или длительном нагружении.
Для экструзии необходимы стабильная производительность и прочность расплава
При экструзии полипропилен подвергается более длительному и непрерывному тепловому и механическому воздействию, чем при литье под давлением. Смола должна равномерно расплавляться, стабильно перемещаться шнеком, проходить через фильтры и фильеру без недопустимых колебаний давления и сохранять достаточную целостность расплава при последующем охлаждении, вытяжке, формовании или намотке.
При экструзии листов стабильность толщины зависит от сочетания реологических свойств смолы, равномерности температуры расплава, состояния фильтрующего пакета, регулировки фильеры, температуры валков и скорости линии. Смола с неоднородным составом гранул или чрезмерным количеством мелочи может способствовать колебаниям давления и визуальным дефектам. При экструзии профилей необходимо учитывать разбухание экструдата и релаксацию после выхода из фильеры при проектировании оснастки. Для листов, предназначенных для термоформования, важен не только внешний вид листа: при нагревании и растяжении он должен вести себя достаточно равномерно, чтобы избежать утонения, образования перемычек или потери чёткости углов при формовании.
В производстве волокна и рафии приоритет смещается в сторону способности к вытяжке, реакции на ориентацию и термостабильности при высокой скорости линии. В процессах выдувного формования или других применениях, чувствительных к прочности расплава, вместо обычного линейного PP может потребоваться марка, специально разработанная для данного процесса, а не универсальная марка для литья под давлением. Попытка компенсировать недостаточную прочность расплава только снижением температуры может повысить давление и ухудшить однородность расплава; повышение температуры может временно улучшить текучесть, но усилить деградацию. Обычно более обоснованным решением является выбор марки, предназначенной для конкретного процесса.
Экструзия также выявляет проблемы качества материала, которые могут быть менее заметны при коротком цикле литья под давлением. Гели, чёрные точки, нерасплавленные частицы, загрязнения и плохо диспергированные добавки могут проявляться в виде поверхностных дефектов, следов фильеры, слабых участков или повышения давления на фильтрах. Для плёнок с высокими требованиями к внешнему виду, тонких листов и изделий светлых цветов в спецификации качества следует указывать пределы загрязнений и методы визуальной оценки, а не полагаться исключительно на объёмные механические свойства.
Термостабильность зависит от времени пребывания, а не только от температуры цилиндра
Полипропилен чувствителен к термоокислительной деградации. Чрезмерный нагрев, воздействие кислорода, высокий сдвиг и длительное время пребывания могут вызвать разрыв цепей, что приводит к снижению молекулярной массы и росту текучести. При переработке это может проявляться снижением прочности расплава, запахом, изменением цвета, нестабильностью размеров, потерей ударопрочности или образованием отложений вокруг вентиляционных каналов и фильер.
Указанные характеристики плавления PP не определяют универсальную безопасную температуру переработки. Фактические настройки зависят от марки, конструкции машины, профиля шнека, противодавления, времени цикла, температуры расплава и использования мастербатча или регранулята. Измерение фактической температуры расплава информативнее, чем опора только на заданные температуры цилиндра. Цилиндр может показывать номинально приемлемый температурный профиль, хотя тепло от сдвига повышает фактическую температуру расплава выше предпочтительного диапазона.
Важную роль играют пакеты стабилизаторов. Первичные антиоксиданты помогают ограничить образование радикалов, а вторичные антиоксиданты могут разлагать гидропероксиды, образующиеся при переработке. Термостабилизаторы длительного действия, УФ-стабилизаторы и пигментные системы должны быть совместимы с предполагаемыми условиями эксплуатации. Для компонента естественного цвета, используемого внутри помещения, и тёмного компонента для наружного применения могут потребоваться совершенно разные рецептуры, даже если оба изготовлены на основе одной и той же базовой смолы PP.
Выбор красителя требует особого внимания, если температурные условия переработки сочетаются с воздействием света. Некоторые органические пигменты и материалы на основе каротиноидов чувствительны к температуре или свету. Например, Ксантофилл CAS#127-40-2 характеризуется светочувствительностью и термочувствительностью; его применение в рецептуре полипропилена требует оценки совместимости, миграции, стабильности цвета и сохранности при переработке, а не предположения, что краситель, подходящий для другого применения, сохранит стабильность при переработке расплава. Такая оценка особенно важна, если готовое изделие предназначено для контакта с пищевыми продуктами, косметикой или медицинского применения либо предъявляются строгие требования к внешнему виду.
Состояние гранул и стабильность рецептуры влияют на надёжность переработки
Полипропилен не так гигроскопичен, как конструкционные полимеры, например нейлон или PET, поэтому предварительная сушка первичного PP требуется не всегда. Однако это не означает, что состояние гранул не имеет значения. Поверхностная влага, конденсат при хранении, пыль, повреждение упаковки и загрязнения всё равно могут вызывать проблемы при переработке и ухудшать качество. Гигроскопичные добавки, наполнители или мастербатчи могут предъявлять отдельные требования к влажности, а вторичное сырьё может отличаться от первичной смолы по уровню загрязнений и содержанию летучих веществ.
Геометрия гранул и насыпная плотность влияют на подачу материала в бункере и её стабильность. Чрезмерное количество мелочи может вызывать сводообразование и сегрегацию или увеличивать пылеобразование. В компаундированных марках недостаточная дисперсия наполнителей, пигментов или модификаторов ударопрочности может привести к видимым полосам, колебаниям свойств или ослабленным участкам. Для ответственных компонентов входной контроль должен связывать сертификаты поставщика с фактическими рисками переработки: проверкой MFR, содержанием золы при использовании наполненных материалов, измерением цвета, контролем загрязнений и, когда это необходимо, оценкой содержания летучих веществ или запаха.
Для регранулята необходима отдельная стратегия контроля. Повторная переработка может повышать MFR из-за деградации и снижать ударопрочность, особенно после многократного теплового воздействия. Допустимая доля регранулята зависит от применения, качества сортировки, характера нагрузок на деталь, чувствительности к цвету, нормативного статуса и требований к прослеживаемости. Замкнутый цикл использования чистых литниковых отходов одной марки технически отличается от добавления смешанных промышленных отходов. Эти потоки материалов не следует оценивать как эквивалентные.
Оценивайте эксплуатационные характеристики в условиях реального применения
Литьё под давлением и экструзия превращают полипропилен в изделия заданной формы, однако окончательная спецификация должна учитывать условия эксплуатации, а не удобство переработки. Контейнер для хранения может требовать стойкости к ползучести при длительной нагрузке. Шарнирная крышка должна выдерживать циклические нагрузки. Компонент бытового прибора может нуждаться в сохранении жёсткости при повышенной температуре. Наружный профиль должен сохранять ударопрочность и цвет после воздействия УФ-излучения. Для пищевой упаковки могут потребоваться подтверждения соответствия требованиям конкретной юрисдикции и условиям применения, в том числе сведения о смоле, добавках, красителях и переработанном сырье, если это применимо.
Ползучесть часто недооценивают, поскольку краткосрочные показатели при растяжении или изгибе могут выглядеть достаточными. Со временем PP может деформироваться под действием постоянного напряжения; характер деформации зависит от температуры, уровня нагрузки, кристалличности, армирования и конструкции детали. Если важно сохранение размеров, данные о длительной ползучести или испытания, моделирующие реальные условия применения, информативнее одного значения прочности при растяжении, полученного при комнатной температуре.
Химическую стойкость также необходимо определять точно. Полипропилен обычно устойчив ко многим водным растворам, но его характеристики могут изменяться под воздействием окислителей, поверхностно-активных веществ, углеводородов, температуры, уровня напряжения и продолжительности воздействия. Растрескивание под воздействием окружающей среды — комплексная проблема, зависящая от марки смолы, внутренних напряжений, химического воздействия и геометрии детали. Одного обозначения материала недостаточно, чтобы установить его пригодность.
Обоснованный подход к одобрению материала
Грамотная оценка начинается с определения процесса переработки и возможных видов отказа при эксплуатации до сужения списка рассматриваемых марок. Для литья под давлением это включает толщину стенок, длину пути течения, концепцию расположения литников, ожидаемое время цикла, допуски на размеры, требования к ударопрочности, критерии внешнего вида и рабочую температуру. Для экструзии учитывают производительность, геометрию фильеры, допустимый диапазон давления, коэффициент вытяжки, способ охлаждения, допуски на толщину, требования последующего формования и время пребывания на линии.
Затем технические паспорта поставщиков следует использовать как справочные материалы для сравнения, а не как исчерпывающее подтверждение соответствия. Проверьте условия испытания MFR, тип сополимера, наличие добавок, уровень наполнения, применяемые методы испытаний, цвет и нормативные декларации. В ходе испытаний следует фиксировать фактическую температуру расплава, поведение давления, стабильность цикла или линии, долю брака, размерные данные, внешний вид и механические характеристики после кондиционирования. При рассмотрении замены марки сравнивайте детали, изготовленные в эквивалентных условиях; в противном случае различия в настройках машины можно ошибочно принять за влияние материала.
Наиболее подходящая марка полипропилена — не обязательно та, у которой самая высокая жёсткость, наибольшая текучесть или минимальная номинальная стоимость. Это марка, чьи реологические свойства, система стабилизации, рецептура, качество гранул и документы о соответствии отвечают фактическому технологическому окну, а также требованиям к нагрузкам, среде эксплуатации и внешнему виду готового изделия. Именно это отличает смолу, которая просто перерабатывается, от материала, надёжно работающего в производстве и при эксплуатации.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

