


Как полипропиленовые гранулы влияют на стабильность литья, усадку и время цикла
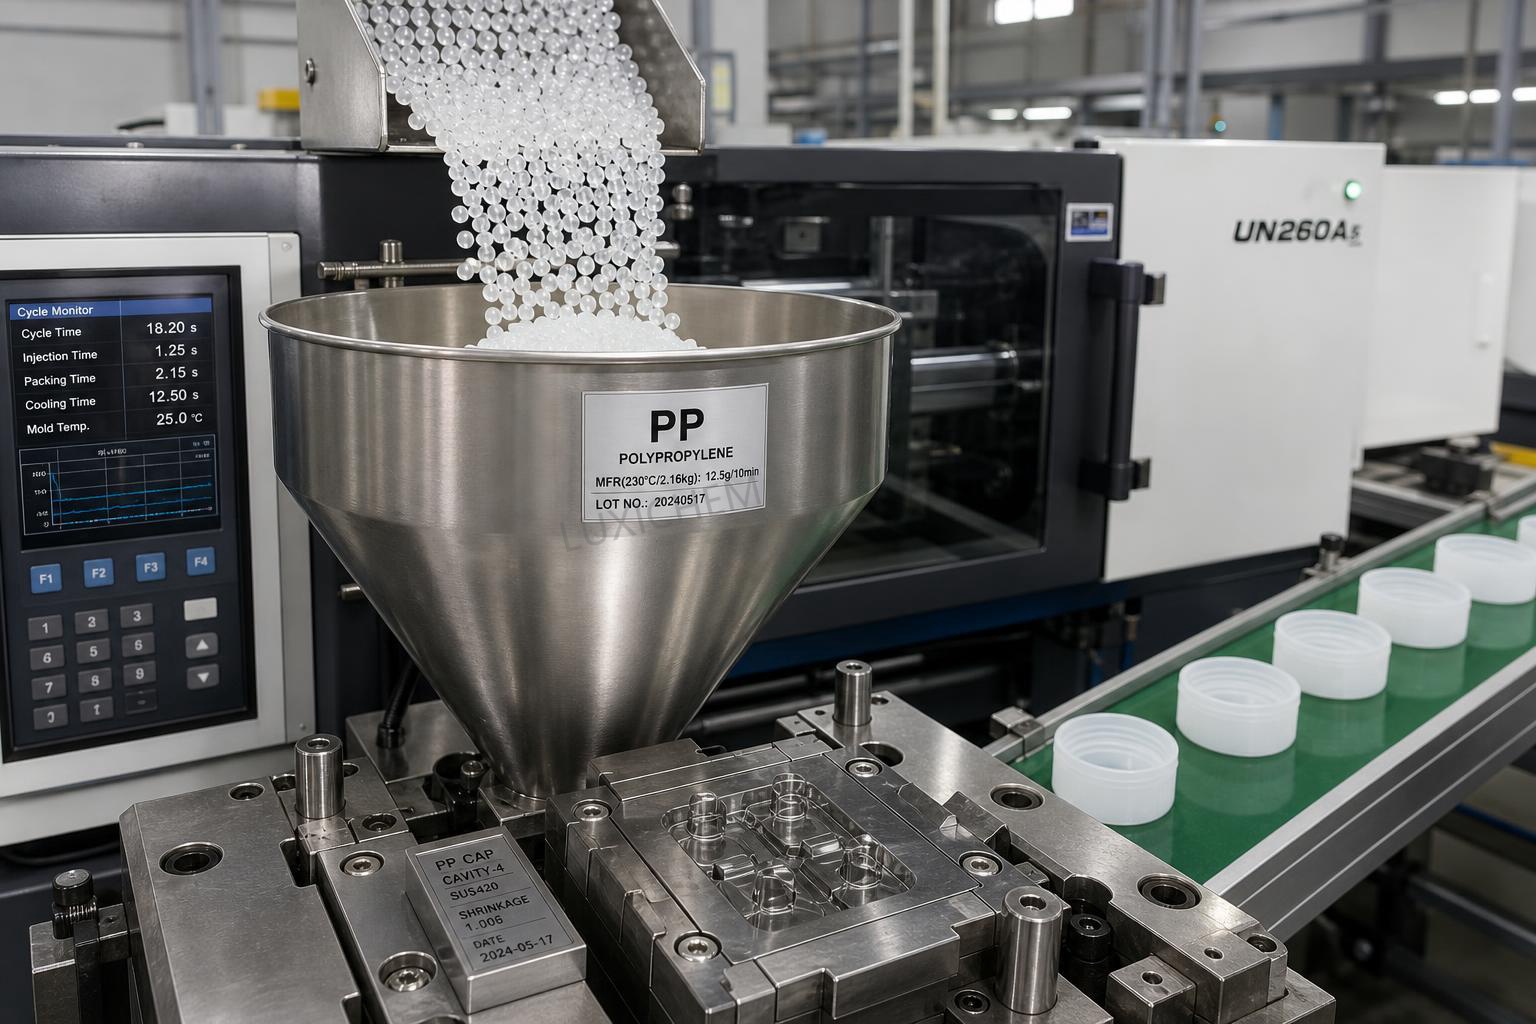
Стабильность переработки начинается с гранул
Стабильное формование обычно обеспечивается узким и предсказуемым диапазоном параметров материала. Для гранул полипропилена этот диапазон зависит от распределения гранул по размерам, влажности поверхности, насыпной плотности, равномерности распределения добавок и стабильности показателя текучести расплава от партии к партии. Когда гранулы равномерно подаются через загрузочный бункер и пластифицируются с постоянной скоростью, шнек возвращается в исходное положение с меньшими колебаниями, вариации подушки расплава уменьшаются, а реакцию давления легче контролировать. При нестабильной подаче гранул машина может продолжать работать, однако процесс часто начинает постепенно отклоняться от нормы, что проявляется в небольших признаках, таких как нестабильная масса впрыска, изменяющаяся реакция противодавления или профиль температуры расплава, больше не соответствующий первоначальной настройке.
Сам по себе полипропилен не поглощает воду так же, как сильно гигроскопичные смолы, однако это часто приводит к ошибочному предположению, что состояние гранул не имеет значения. Загрязнение поверхности, конденсат, образующийся при неправильном переходе от условий хранения к производственным условиям, и мелкая фракция, возникающая при транспортировке, по-прежнему могут нарушать подачу и однородность расплава. На практике нестабильное формование часто начинается еще до того, как материал попадает в цилиндр. Сводообразование в горловине бункера, накопление пыли в зоне подачи или смешивание гранул различных марок могут изменить фактическую скорость подачи даже при неизменных настройках машины.
В результате процесс выглядит механически нестабильным, хотя на самом деле его причиной является материал. Скачок давления во время заполнения может быть ошибочно принят за ограничение в сопле. Недолив может быть приписан движению узла смыкания или вентиляции. В действительности первой переменной, которую стоит изолировать, часто являются сами гранулы полипропилена: необходимо проверить, одинаковы ли они по геометрии, чисты ли при обращении и соответствуют ли предполагаемой марке для формования.
Изменение текучести расплава и его влияние на ежедневное производство
Показатель текучести расплава является одним из наиболее наглядных индикаторов поведения гранул полипропилена в машине. Марка с более высокой текучестью обычно легче заполняет форму, хорошо подходит для деталей с тонкими стенками и может обеспечивать более низкое пиковое давление впрыска. Марка с более низкой текучестью обычно обеспечивает иной баланс жесткости, ударных характеристик и прочности расплава, но требует больше энергии для заполнения сложной геометрии. Проблемы начинаются, когда номинальная марка соответствует требованиям, но фактическое поведение расплава меняется от партии к партии или когда доля вторичного материала изменяет эффективную вязкость сильнее, чем ожидалось.
Если текучесть расплава выше подтвержденного технологического диапазона, полость может заполняться слишком быстро при той же настройке скорости. Замерзание литника может происходить раньше, эффективность выдержки давления снижается, риск облоя по линиям разъема возрастает, а размеры могут изменяться, поскольку профиль давления больше не соответствует первоначальной схеме охлаждения. Если текучесть расплава ниже, время заполнения обычно увеличивается, тепловыделение за счет сдвига может возрастать в узких литниках, а машина может компенсировать это повышением давления или увеличением времени выдержки, что напрямую влияет на время цикла.
При экструзии такая же нестабильность часто проявляется в виде пульсации производительности, нестабильного давления в фильере или изменения размеров профиля. При литье под давлением она более отчетливо видна по массе детали и балансу заполнения полостей. Операторы часто в первую очередь обращают внимание на температуру цилиндра, однако изменение температуры лишь маскирует часть проблемы, если гранулы, поступающие в процесс, ведут себя неодинаково. Стабильный диапазон текучести расплава уменьшает объем корректировок, необходимых при смене смены и материалов.
На усадку влияет не только температура формы
Полипропилен является полукристаллическим материалом, поэтому усадка тесно связана с кристаллизацией во время охлаждения. Это делает свойства гранул особенно важными, поскольку они влияют на уплотнение, охлаждение и затвердевание расплава. Даже при постоянной температуре поверхности формы различные рецептуры гранул или разные уровни содержания зародышеобразователей, наполнителей и вторичного сырья могут заметно изменить усадку. Деталь, которая в течение первого часа кажется стабильной по размерам, может начать изменяться после достижения формой более устойчивого теплового состояния или после загрузки новой партии материала.
Усадка увеличивается, когда в полость не поступает достаточное эффективное давление выдержки до замерзания литника. Гранулы с более низкой вязкостью могут легко заполнять форму, однако, если они иначе замерзают в литнике или сильнее расслабляются при охлаждении, конечные размеры могут измениться в неожиданном направлении. И наоборот, более вязкий расплав может создавать более высокую внутреннюю ориентацию в направлении потока, которая впоследствии проявляется в виде коробления или неравномерной усадки по детали.
Именно поэтому две поставки гранул полипропилена, реализуемые под схожим описанием, могут не обеспечивать одинаковые размеры, если рецептура, пакет добавок и характеристики текучести не согласованы максимально точно. Для формованных контейнеров, крышек, корпусов бытовой техники и технических компонентов усадка является не только вопросом конструкции; это технологическая реакция, сформированная поведением материала на уровне гранул. При появлении отклонений размеров полезно проверить, изменились ли одновременно время возврата шнека, подушка расплава, пиковое давление в полости и время герметизации литника вместе с партией материала.
На предприятиях, работающих с различными химическими промежуточными продуктами и полимерным сырьем, практики прослеживаемости, применяемые для других материалов, включая такие продукты, как2-Ethylanthraquinone CAS#84-51-5, отражают более общее правило, важное и для переработки полипропилена: если идентификация партии становится неясной при хранении или перемещении, анализ первопричины замедляется, а отклонения размеров становится труднее объяснить.
Время цикла зависит от поведения материала, а не только от скорости машины
Время цикла часто рассматривается как проблема настройки машины, однако достижимый цикл тесно связан с тем, как гранулы полипропилена плавятся и затвердевают. Если гранулы эффективно пластифицируются, шнек может возвращаться в исходное положение во время охлаждения без необходимости повышать температуру цилиндра или противодавление. Если расплав поступает в полость с предсказуемой вязкостью, заполнение и выдержку давления можно настроить так, чтобы завершать их раньше без образования утяжин, облоя или деформации после формования. Но если нестабильность гранул требует частых корректировок, процесс обычно компенсирует эту неопределенность снижением скорости.
Время охлаждения особенно чувствительно к фактическому поведению при кристаллизации используемой марки. Некоторые полипропиленовые материалы можно извлекать из формы при более коротком времени охлаждения, поскольку жесткость развивается достаточно быстро до момента выталкивания. Другие могут выглядеть готовыми по состоянию поверхности, но после выталкивания все еще деформироваться, что впоследствии приводит к скрытому браку или проблемам при сборке. В таком случае номинальное время цикла на экране машины вводит в заблуждение, поскольку реальный производственный цикл включает сортировку, доработку и незапланированные остановки.
Геометрия гранул также вносит косвенный вклад. Однородные гранулы обеспечивают более предсказуемую подачу и помогают поддерживать стабильный возврат шнека. Гранулы неправильной формы, чрезмерное количество мелкой фракции или загрязнения могут прерывать подачу, увеличивать проскальзывание шнека и продлевать пластификацию. Цикл, который выглядит ограниченным охлаждением формы, на самом деле может ограничиваться временем возврата шнека при нестабильной подаче. На формах с большим количеством полостей даже небольшие изменения времени возврата или подушки расплава могут потребовать более консервативного цикла для сохранения стабильности деталей от изделия к изделию.
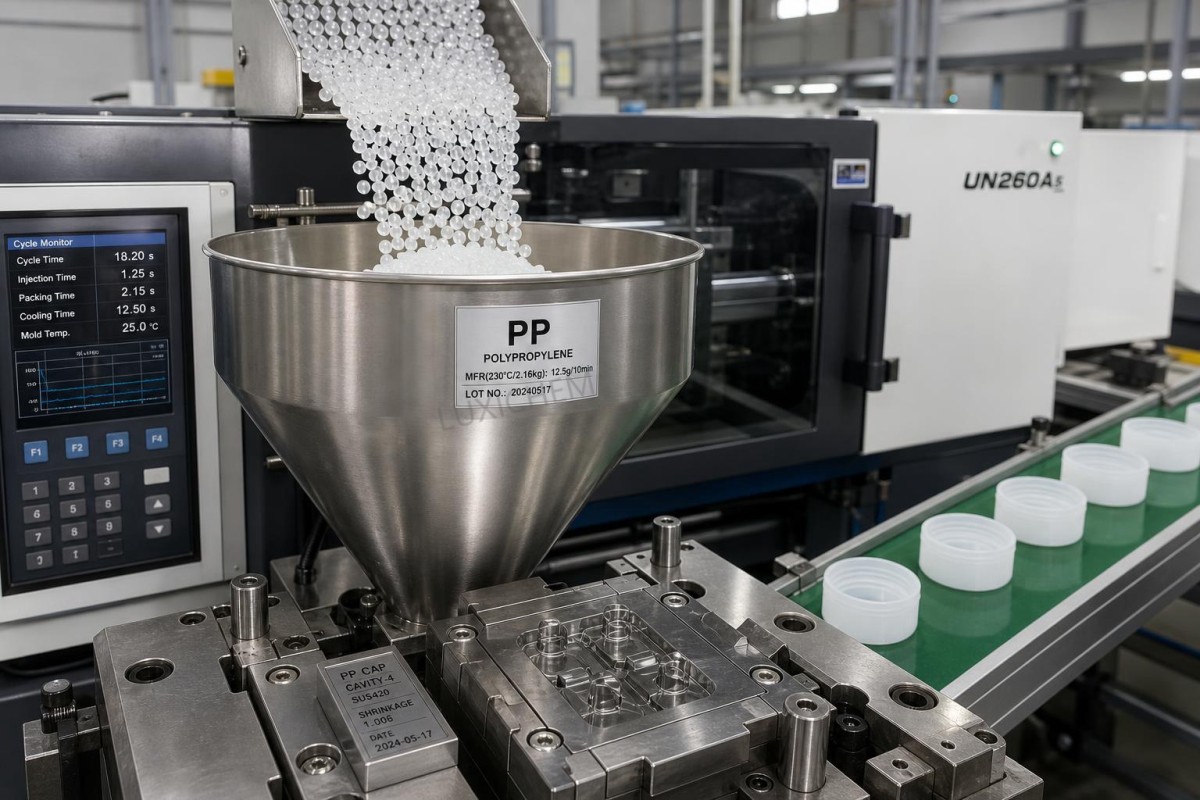
Распространенные признаки процесса, указывающие на проблемы с гранулами полипропилена
Некоторые повторяющиеся дефекты сначала часто относят к неисправностям формы или машины, хотя более вероятным источником является состояние материала. Следы серебрения на деталях из полипропилена могут быть вызваны загрязнением или захваченными летучими веществами, внесенными из-за неправильных условий хранения, а не простой ошибкой в настройке температуры. Черные вкрапления могут возникать из-за разложившегося материала, оставшегося в застойных зонах, но также могут быть связаны с пылью или посторонними частицами, попавшими в поток гранул во время транспортировки. Изменение блеска может указывать на дисбаланс температуры полости, однако оно также может отражать неодинаковую историю расплава, вызванную нестабильной подачей.
К утяжинам и короблению следует подходить так же тщательно. Если давление выдержки уже повышено, а время охлаждения увеличено, но деталь все еще изменяется после выталкивания, необходимо проверить, обеспечивают ли гранулы такую же реакцию на уплотнение, как последняя подтвержденная партия. Когда литник замерзает раньше ожидаемого, машина может формально завершить фазу выдержки, тогда как деталь фактически получает очень небольшую компенсацию в полости. Такое несоответствие часто возникает, когда поведение материала немного меняется, а технологическая карта рассматривается как неизменная.
Еще одна частая ошибка связана с окрашивающим концентратом или смешиванием добавок. При недостаточно качественном сухом смешивании гранул локальные различия концентрации могут изменять текучесть и кристаллизацию так, что это выглядит как механическая нестабильность. В результате кажется, что машина постоянно требует настройки, хотя настоящая проблема заключается в неоднородности состава расплава, поступающего в переднюю зону, от впрыска к впрыску.
Хранение, обращение и перемещение важнее, чем кажется
Гранулы полипропилена могут покинуть поставщика в приемлемом состоянии, но стать нестабильными в производстве из-за обычных ошибок при обращении. Мешки, хранящиеся рядом с источниками тепла, могут уплотняться или набирать поверхностные загрязнения после многократного вскрытия. Материал, перемещаемый из холодного склада в теплое производственное помещение, может покрываться конденсатом на внешней поверхности гранул, если переход не организован надлежащим образом. Слишком интенсивная пневматическая транспортировка может образовывать мелкую фракцию, которая накапливается в бункерах, фильтрах и горловинах подачи, пока возврат шнека не станет нестабильным.
Сегрегация при перемещении является еще одной часто упускаемой из виду проблемой. Если смесь содержит гранулы разного размера, плотности или содержания добавок, повторное перемещение может разделить смесь, а не сохранить ее однородность. Поэтому первая часть материала, загруженная в бункер, может работать иначе, чем последняя. Это одна из причин, по которой машина может начать смену стабильно, а затем стать нестабильной без каких-либо очевидных изменений оборудования.
- Идентификация материала должна сохраняться за каждой партией на этапах приемки, размещения и использования у линии; перемаркировка по памяти создает риск перепутать марку.
- Для вскрытых контейнеров необходимо использовать контролируемый способ повторной герметизации, чтобы при частичном расходовании внутрь не попадали пыль, влага и посторонние гранулы.
- Скорость транспортировки, износ колен трубопровода и чистоту бункера следует периодически проверять, поскольку проблемы подачи часто накапливаются постепенно, а не проявляются как единичная неисправность.
Соответствие марки инструменту снижает объем корректировок
Не каждая марка полипропилена подходит для любой формы только потому, что относится к тому же семейству полимеров. Для тонкостенной упаковки, гибких шарниров, автомобильной отделки и жестких деталей общего назначения могут требоваться разные сочетания текучести расплава, ударных характеристик, жесткости, зародышеобразования и содержания наполнителя. Использование марки за пределами предусмотренного диапазона переработки часто вынуждает машину работать на границе возможностей по давлению, температуре или охлаждению. Процесс может некоторое время обеспечивать приемлемые детали, однако его стабильность становится хрупкой, а любые исходные отклонения гранул усиливаются.
К наполненному полипропилену следует относиться с особой осторожностью. Марки с минеральным наполнителем могут уменьшать усадку и повышать жесткость, но при этом изменяют реакцию на течение, износ оборудования и характеристики охлаждения. Если распределение наполнителя нестабильно, баланс заполнения полостей и качество поверхности могут изменяться одновременно. Марки статистического сополимера и ударопрочного сополимера также ведут себя иначе, чем гомополимерные марки, с точки зрения текучести и размерного поведения. Рассматривать их как взаимозаменяемые только потому, что все они являются полипропиленом, — распространенное упрощение, которое впоследствии увеличивает объем поиска неисправностей.
Конструкция инструмента также влияет на результат. Форма с длинными путями течения, небольшими литниками, тонкими ребрами или ограниченной вентиляцией имеет более узкий допуск к изменению свойств гранул. В таких случаях выбор гранул полипропилена со строго контролируемыми характеристиками текучести часто эффективнее, чем постоянная корректировка настроек машины.
На чем следует сосредоточить управление процессом
Полезными являются те контрольные точки, которые позволяют отделить вариации материала от вариаций машины. Регистрация только температур цилиндра и количества циклов редко объясняет, почему процесс отклонился от нормы. Более информативными показателями являются время возврата шнека, фактическая стабильность подушки расплава, стабильность давления переключения, постоянство времени герметизации литника, тенденция изменения массы детали и любые изменения внешнего вида поступающих гранул. Небольшие изменения блеска гранул, количества мелкой фракции или оттенка не следует игнорировать, если одновременно появляются проблемы с размерами или временем цикла.
При поиске неисправностей изоляция одной переменной эффективнее, чем широкая перенастройка процесса. Если усадка внезапно увеличивается, одновременное повышение давления выдержки, температуры расплава и времени охлаждения может на несколько часов скрыть первопричину, но впоследствии создать более сложную проблему подтверждения процесса. Обычно лучше подтвердить партию материала, сравнить поведение возврата шнека с предыдущим запуском, проверить состояние бункера и горловины, а затем корректировать процесс на основании фактически изменившихся параметров.
Гранулы полипропилена влияют на стабильность формования, усадку и время цикла, поскольку определяют, насколько равномерно полимер проходит каждый этап процесса: подачу, плавление, заполнение, уплотнение, кристаллизацию и выталкивание. Когда поведение материала становится предсказуемым, настройки машины начинают работать как реальные средства управления, а не как постоянные корректировки.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

