


Контроль вязкости ПВХ-пасты для тканей с покрытием и искусственной кожи
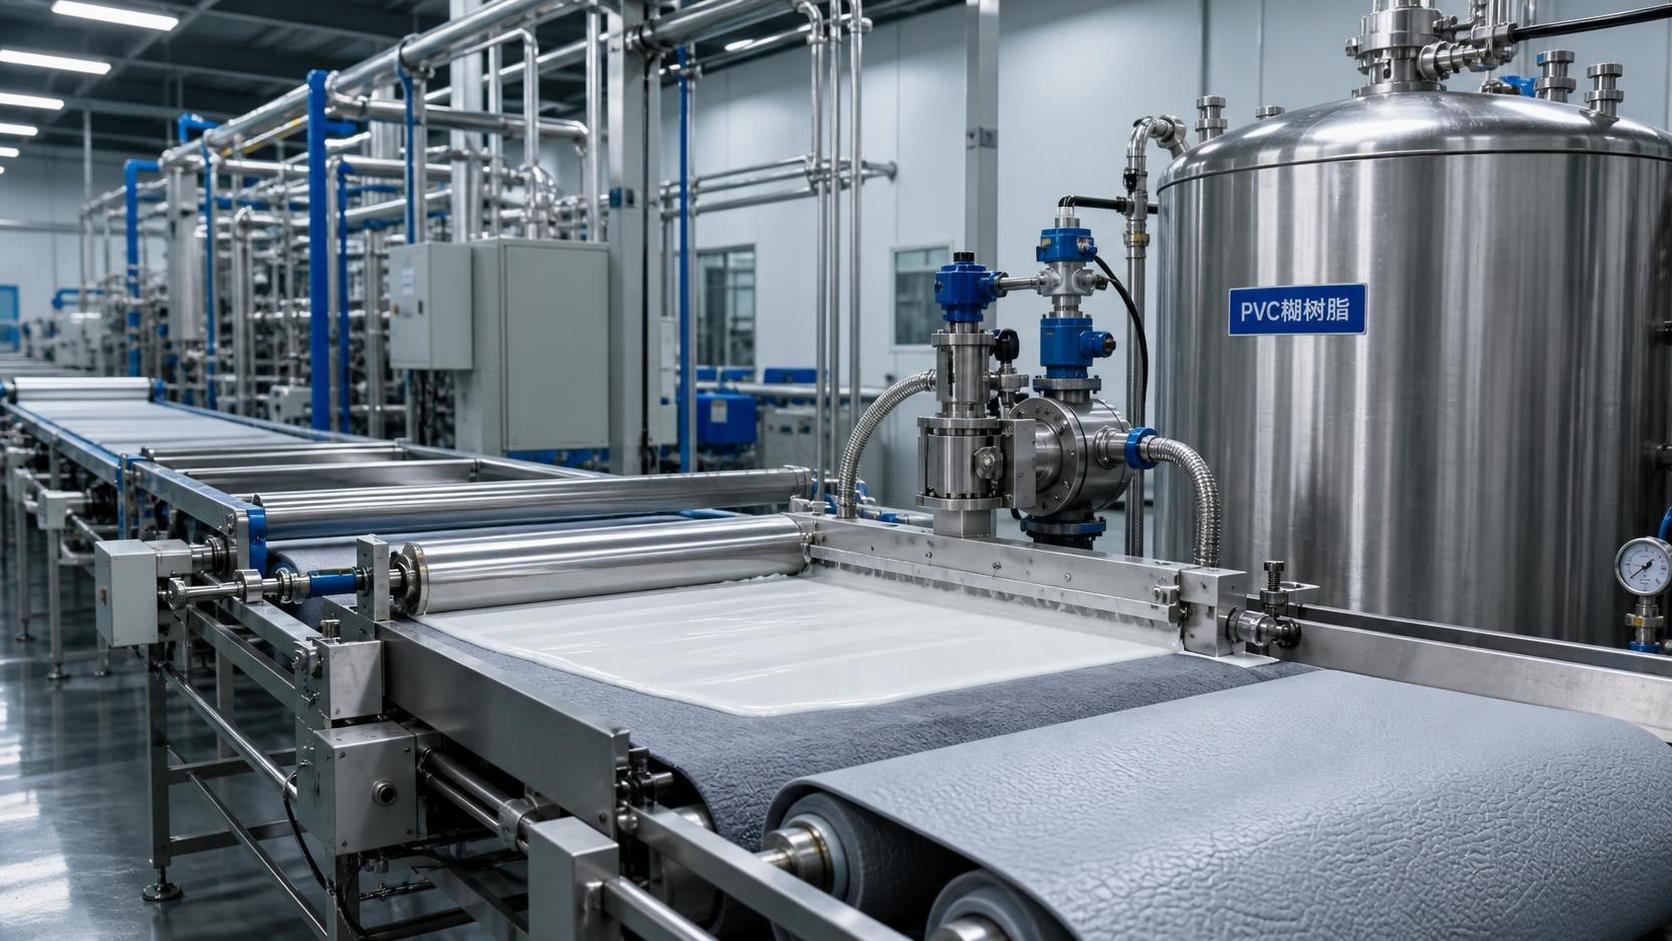
Когда на ткани с покрытием или искусственной коже появляются полосы, точечные отверстия, неравномерное воспроизведение текстуры или изменяется масса покрытия, проблема часто начинается с вязкости пастообразной ПВХ-смолы. Слишком густая паста может не успеть выровняться до гелеобразования; слишком жидкая может стекать, пропитывать текстиль или терять четкость краев. Практическая цель — не просто низкое значение вязкости. Это стабильный, воспроизводимый реологический профиль, соответствующий ракельной головке, подложке, скорости линии и требуемому внешнему виду готового изделия.
В производстве операторы обычно замечают проблему до того, как ее подтвердит лабораторный отчет. Нож начинает тянуться. В начале смены покрытие выглядит приемлемо, но после заполнения бака становится шероховатым. Текстура разделительной бумаги перестает четко воспроизводиться. Это не всегда проблемы смолы, однако перед изменением рецептуры необходимо совместно проверить марку смолы, поглощение пластификатора, температуру, историю смешивания и совместимость добавок.
Почему пастообразная ПВХ-смола по-разному ведет себя на линиях для тканей и искусственной кожи
ПВХ-пластизоль представляет собой дисперсию мелких частиц смолы в пластификаторе, обычно дополненную стабилизаторами, пигментами, наполнителями и технологическими добавками. Его текучесть изменяется под воздействием сдвиговых усилий: в покое он может казаться густым, при перемешивании становиться более удобным для перекачки или нанесения, а после выдержки снова восстанавливать вязкость. Это поведение полезно при его контроле. Оно становится проблемой, когда слишком сильно меняется от партии к партии или в ходе производственного цикла.
Ткань с покрытием и искусственная кожа также предъявляют к пасте разные требования. Текстиль с открытым переплетением может требовать достаточного проникновения для закрепления, но чрезмерное проникновение способно сделать обратную сторону жесткой, тяжелой или визуально неравномерной. Конструкция искусственной кожи с вспененной основой может требовать контролируемой кремообразной пасты, которая обеспечивает равномерное покрытие без разрушения ячеистого слоя. Для верхнего покрытия, тисненого по разделительной бумаге, выравнивание должно происходить достаточно быстро для передачи текстуры, но паста не должна растекаться настолько свободно, чтобы сглаживать мелкие детали.
Полезное рабочее правило: сначала выбирайте диапазон вязкости для метода нанесения, а затем корректируйте рецептуру в пределах этого диапазона. Не начинайте с попытки достичь одного значения вязкости, скопированного с другого предприятия. Значение, измеренное с другим шпинделем, скоростью, температурой или временем выдержки, не является прямым производственным ориентиром.
Начинайте с марки смолы, а не с добавления разбавителя
Многие корректировки вязкости не дают результата, поскольку команда начинает добавлять больше пластификатора до подтверждения пригодности смолы для данного применения. Марки пастообразной ПВХ-смолы различаются распределением частиц по размерам, пористостью, обработкой поверхности и характером поглощения пластификатора. Эти свойства влияют на начальную вязкость, повышение вязкости при хранении и баланс между текучестью и структурностью.
Для гладкого нанесения распределительным способом низковязкая дисперсионная марка может помочь добиться чистого выравнивания и снизить давление в головке нанесения. Для применений «нож над валом», требующих хорошего контроля края или более толстого слоя, может быть предпочтительна марка с более выраженной структурностью. Базовые покрытия для искусственной кожи часто требуют рецептуры, которая остается стабильной при смешивании, переносе, нанесении и гелеобразовании, а не только выглядит текучей сразу после приготовления.
Если паста становится необычно густой вскоре после смешивания, не следует считать, что единственным решением является добавление пластификатора. Проверьте, не поглощает ли партия смолы пластификатор иначе, не слишком ли повысилась температура смешивания и не подвергалась ли паста чрезмерному сдвиговому воздействию. В некоторых системах интенсивное диспергирование сначала снижает кажущуюся вязкость, но способствует ее последующему росту. Временное улучшение на линии может превратиться в проблему хранения или следующей смены.
Контролируйте четыре переменные, которые сильнее всего влияют на вязкость
Самый быстрый способ устранения неполадок — разделить переменные, а не изменять несколько одновременно. В большинстве операций нанесения покрытий четыре фактора объясняют значительную долю неожиданных изменений реологии.
- Тип и соотношение пластификатора. Пластификаторы не только разжижают смесь. Их сольватирующая способность, совместимость и скорость поглощения влияют как на начальную вязкость, так и на долговременную стабильность. Рецептура может выглядеть правильной после смешивания, но загустеть через несколько часов, поскольку смола продолжает поглощать пластификатор.
- Температура. Теплая паста обычно показывает более низкую вязкость, чем холодная. Изменение температуры на складе, нагрев при смешивании или рециркуляция в баке могут создать ложное впечатление «проблемы рецептуры». При каждой проверке вязкости измеряйте и записывайте температуру пасты.
- Последовательность и энергия смешивания. Порядок введения смолы, пластификатора, пигментной пасты, наполнителей и добавок имеет значение. Недостаточное смачивание оставляет агломераты и нестабильную текучесть; чрезмерный сдвиг может нагреть партию и изменить ее последующее поведение.
- Наполнители и добавки. Карбонат кальция, пигменты, вспенивающие агенты, модификаторы вязкости и диспергаторы влияют на реологию. Замена наполнителя может изменить не только вязкость, но и устойчивость к стеканию, пористость, тактильные свойства и механические характеристики после сплавления.
Цель состоит не в полном устранении вариаций. Она заключается в понимании того, какие вариации допустимы, а какие предвещают дефект покрытия. Стабильный процесс предусматривает регистрацию номеров партий сырья, времени смешивания, температуры партии, условий испытания вязкости и времени, прошедшего после смешивания. Без таких записей команды часто вносят повторные корректировки на основе неполных сравнений.
Практический порядок контроля вязкости в цеху
Перед корректировкой полного производственного бака проведите небольшое контролируемое испытание. Идентифицируйте смолу, пакет пластификаторов, уровень наполнителя и пакет добавок. Измеряйте вязкость при заданной температуре после установленного периода выдержки. Затем нанесите покрытие на типовую подложку при нормальных условиях линии. Результат на подложке важнее отдельного числового значения.
Рабочий порядок можно организовать вокруг трех контрольных точек:
При приготовлении партии: убедитесь, что смола вводится в жидкую фазу с контролируемой скоростью и что сухие частицы полностью смочены. Перед окончательным измерением вязкости очистите стенки бака и застойные зоны скребком. Проба, взятая с поверхности, может не отражать состояние всего объема бака.
Перед нанесением покрытия: дайте пасте отстояться, если процесс требует деаэрации и восстановления реологии. Проверяйте наличие вовлеченного воздуха, особенно после высокоскоростного диспергирования. Мелкие пузырьки могут стать точечными отверстиями или кратерами после нагрева, даже если в емкости паста казалась гладкой.
Во время работы линии: следите за массой покрытия, накоплением материала по краям, блеском поверхности и внешним видом сразу после головки нанесения. Не ждите только проверки готового рулона. Постепенное изменение давления ножа или нагрузки насоса часто дает более раннее предупреждение, чем видимый дефект.
Для операторов наиболее полезный прямой ответ прост: корректируйте вязкость небольшими документируемыми шагами и дайте системе время на установление равновесия, прежде чем оценивать результат коррекции. Быстрое добавление пластификатора может скрыть исходную причину и вызвать чрезмерную текучесть позже в процессе.
Правильная интерпретация распространенных дефектов
Полосы или ребристость могут указывать на недостаточное выравнивание, плохое диспергирование, загрязнение ножа или вала либо на пасту, ставшую слишком структурированной в покое. Снижение вязкости может помочь, но не устранит поврежденную кромку ножа или плохо очищенную головку нанесения.
Провисание и затекание по краям обычно указывают на недостаточную структуру при низких сдвиговых нагрузках, избыток пластификатора, чрезмерную температуру или недостаточный тиксотропный контроль. Это особенно характерно, когда рецептура, разработанная для плоского покрытия по разделительной бумаге, переносится на более впитывающую текстильную подложку.
Точечные отверстия и кратеры часто связывают с вязкостью, однако также следует исследовать вовлеченный воздух, влагу, загрязнение и неподходящие условия печи. Если для устранения поверхностных следов пасту чрезмерно разбавить, она может иначе удерживать или выделять пузырьки и усугубить дефект.
Плохое воспроизведение текстуры на искусственной коже может возникать, когда паста слишком вязкая, чтобы затечь в текстуру разделительной бумаги до гелеобразования. Однако слишком жидкая паста также может размыть текстуру. Перед заменой смолы или пакета пластификаторов проверьте время выдержки и теплопередачу; проблема температуры процесса может выглядеть как проблема реологии.
Слабое сцепление с тканью требует особого внимания. Повышение текучести может улучшить проникновение, но чрезмерное проникновение способно обеднить поверхностный слой и изменить тактильные свойства. Для ламинированных или многослойных изделий оценивайте адгезию после фактического цикла гелеобразования и сплавления, а не сразу после нанесения.
Не считайте различия между партиями всегда отказом смолы
Стабильность смолы имеет значение, но объективная оценка требует сопоставимых условий испытаний. Образец, измеренный при другой температуре, после более длительного хранения или с использованием другой настройки вискозиметра, не может доказать изменение смолы. Установите на предприятии эталонный метод и применяйте его последовательно. Метод должен определять размер образца, температуру, шпиндель или измерительную геометрию, скорость, время кондиционирования и допустимое отклонение.
Условия хранения заслуживают такой же дисциплины. Паста, хранившаяся слишком долго, подвергавшаяся многократным температурным колебаниям или постоянно циркулировавшая, может вести себя не так, как свежий лабораторный образец. Смолу и пластификатор также следует защищать от влаги и загрязнений. Небольшие количества посторонних веществ способны вызвать видимые дефекты на большой поверхности с покрытием.
Практика очистки также важна, однако щелочные очистители следует применять осторожно. Такой материал, кактринатрийфосфат CAS#7601-54-9, может рассматриваться для отдельных задач промышленной очистки, где это уместно, однако остатки любого очистителя на валах, ножах или поверхностях, контактирующих с подложкой, могут ухудшить качество покрытия. Он не является заменой правильно разработанного пакета добавок для ПВХ-пластизоля. Выбор чистящего средства, его разбавление, промывку и процедуры безопасности на объекте следует проверять в соответствии с рекомендациями поставщика оборудования и поставщика химической продукции.
Выбор партнера-поставщика для воспроизводимых характеристик покрытия
Для производственной линии полезный вопрос заключается не только в том: «Может ли этот поставщик предоставить ПВХ-смолу?» Он также звучит так: «Может ли поставщик обеспечить стабильную документацию, прослеживаемость партий, подходящую упаковку и взаимодействие при необходимости пересмотра рецептуры?» Поставщик смолы должен быть способен уточнить предполагаемый диапазон переработки марки и предоставить соответствующую техническую документацию. Предприятие по нанесению покрытий по-прежнему должно проверять характеристики в собственной системе пластификаторов и на собственном оборудовании.
Luxi Chemical (Shandong) Co., Ltd. поставляет химическое сырье и сопутствующую продукцию на международные рынки, располагая широким портфелем закупок и возможностью комплексного снабжения. Для покупателей, управляющих несколькими материалами в рамках операции нанесения покрытий, скоординированные закупки могут сократить административную работу. Они не должны заменять техническую проверку: до утверждения убедитесь, что каждый поставляемый материал соответствует фактической рецептуре покрытия, требованиям соответствия, условиям транспортировки и спецификации конечного применения.
Новые операторы часто сосредоточены на том, чтобы паста легко распределялась. Опытные операторы смотрят на шаг вперед: будет ли та же паста вести себя одинаково после выдержки, перекачки, нанесения, нагрева и тиснения? В этом состоит разница между испытанием, которое выглядит хорошо десять минут, и процессом, обеспечивающим стабильное качество готового рулона.
Вопросы, которые часто задают операторы
Следует ли снижать вязкость всякий раз, когда покрытие выглядит шероховатым?
Не сразу. Сначала проверьте состояние ножа, качество диспергирования, температуру пасты, вовлечение воздуха и скорость линии. Если паста действительно имеет чрезмерную структуру, корректируйте ее постепенно и подтвердите, что провисание, проникновение и воспроизведение текстуры остаются приемлемыми.
Как долго ПВХ-пластизоль должен отстаиваться перед нанесением?
Универсального времени не существует. Оно зависит от смолы, пакета пластификаторов, энергии смешивания, температуры партии и потребностей в деаэрации. Используйте фиксированный внутренний период кондиционирования, затем сравнивайте результаты в одинаковых условиях.
Может ли дополнительный пластификатор решить проблему партии с высокой вязкостью?
Он может снизить вязкость, но также способен изменить миграционное поведение, мягкость, реакцию сплавления, контроль массы покрытия и механические свойства. Используйте контролируемую коррекцию только после определения причины высокой вязкости партии.
Почему вязкость изменяется в ходе длительного процесса нанесения покрытия?
Изменение температуры, продолжающееся сдвиговое воздействие, выравнивание пластизоля без растворителя, рециркуляция, испарение других компонентов рецептуры или неравномерное смешивание в баке — все это может вносить вклад. Отслеживайте момент изменения; это часто указывает на фактическую причину.
Надежные ткани с покрытием и искусственная кожа начинаются с рецептуры, которую каждый раз измеряют одинаковым способом, а затем подтверждают на линии. Когда выбор пастообразной ПВХ-смолы, совместимость пластификаторов, контроль смешивания и условия нанесения рассматриваются как единая система, вязкость становится управляемой переменной процесса, а не повторяющимся источником дефектов.
Похожие товары
 Факторы, влияющие на цену бутилгидрокситолуола: поставки, чистота и факторы закупочного рискаOct 21, 2026Динамика цен на бутилгидрокситолуол зависит от стабильности поставок, чистоты, логистики и закупочных рисков. Узнайте, как грамотно сравнивать предложения и снижать затраты на закупку.
 Тенденции цен на триполифосфат натрия: влияние сырья и энергозатратOct 20, 2026Узнайте о тенденциях цен на триполифосфат натрия: от стоимости фосфатов и кальцинированной соды до влияния энергозатрат. Узнайте, как сравнивать предложения, управлять рисками закупок и принимать более взвешенные решения о покупке.
 Поставка ацетонитрила во Вьетнам успешно отправлена; преимущества RCEP стимулируют торговлю продукцией тонкой химии со странами ASEANSep 16, 2026Партия ацетонитрила промышленного качества от нашей компании недавно была загружена и отправлена после завершения стандартизированных процедур упаковки опасных грузов и закрепления контейнера.
 Заказ нигерийского клиента на 4 контейнера винилацетата успешно загружен и отправлен в Западную АфрикуSep 16, 2026Недавно мы завершили погрузку заказа винилацетата для клиента из Нигерии: четыре контейнера продукции успешно упакованы и готовы к отправке в Нигерию.




Консультация по вопросам
Отправьте нам ваш запрос сегодня

Luxi Chemical — профессиональный поставщик химической продукции с большими запасами всех категорий химической продукции и отличным качеством, приветствуем ваш запрос на покупку.

